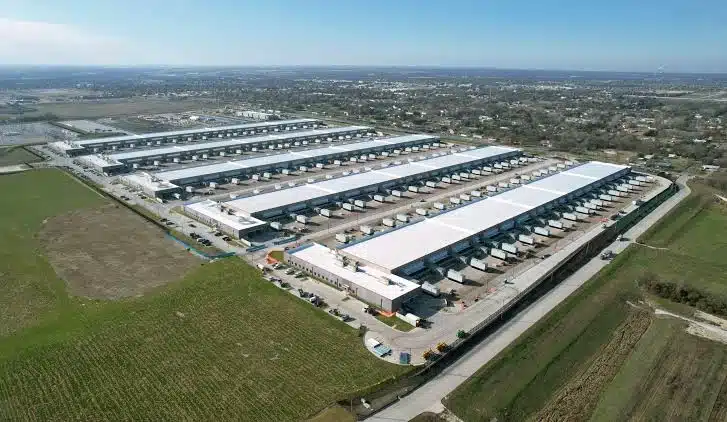
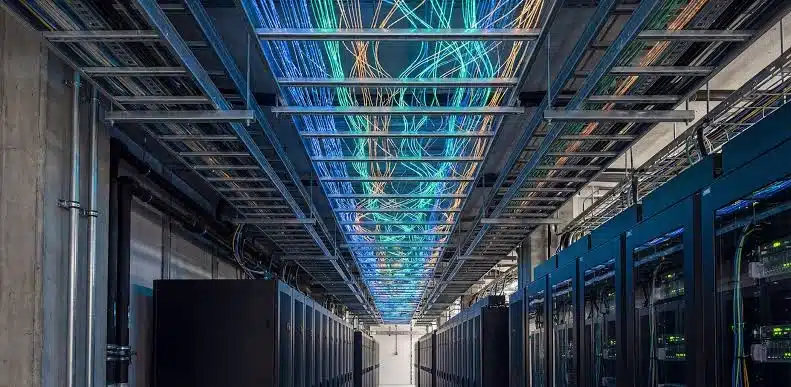
Станок для профилирования листового металла в центрах обработки данных

Станки для профилирования листового металла в центрах обработки данных: 5 важнейших моделей на 2026 год.

Need a Roll Forming Machine for Your Project?
Get a free quote from Believe Industry — 15+ years of custom roll forming manufacturing.
Запросить расценки Download Catalogue

В 2025 году глобальные расходы на строительство центров обработки данных превысили 1 ТБ 4 ТБ 250 миллиардов долларов. За каждым рядом серверов стоит сеть стальных опорных конструкций: кабельные лотки, лестничные стойки, опоры для фальшполов, каркасы для изоляции горячих коридоров и корпуса для серверных стоек. Все это сходит с конвейеров профилирования.

А машина для холодной прокатки Для профилей центров обработки данных используется нестандартная строительная линия. Допуски более жесткие. Качество обработки поверхности имеет значение. Соответствие требованиям пожарной безопасности является обязательным. Для одного гипермасштабного кампуса требуется более 100 километров кабельных лотков. Это означает месяцы непрерывной работы. профилегибочная машина для кабельных лотков.

Компания Believe Industry построила центр обработки данных. профилегибочные машины Более 15 лет мы работаем в сфере поставок. Наше оборудование используется для производства кабельных систем и компонентов для фальшполов в более чем 20 странах.

Чем отличается технология профилирования в центрах обработки данных?

Рынок строительства центров обработки данных работает по таким сжатым срокам, что на их фоне строительство обычных коммерческих зданий кажется очень медленным. Провайдеру услуг колокации, начинающему строительство объекта мощностью 50 МВт, требуется стальная инфраструктура, сданная в течение нескольких месяцев, а не кварталов. Станки для профилирования металла, обеспечивающие эту цепочку поставок, должны работать на высокой скорости без незапланированных простоев.

Сами профили тоже стали более требовательными. станок для изготовления лестничных стоек При изготовлении кабельных каналов для дата-зала необходимо обеспечить прямолинейность боковых направляющих в пределах 1 мм на метр. Если расстояние между перекладинами неравномерно, кабельные пучки не будут располагаться ровно. Если оцинкованное покрытие поцарапается во время формовки, коррозия начнется в месте царапины в течение нескольких месяцев.

В спецификациях центров обработки данных используются кабели большего сечения. В то время как в коммерческих кабельных лотках используется кабель сечением от 0,8 до 1,5 мм², в гипермасштабных центрах обработки данных для основных кабельных магистралей требуется кабель сечением от 1,5 до 2,5 мм². ТИА-942 Стандарт кабельной инфраструктуры центров обработки данных устанавливает требования к физической инфраструктуре, которые напрямую влияют на конфигурацию профилировочных станков. Институт Uptime Многоуровневая система добавляет еще один слой. Разделение кабельных трасс, огнестойкие корпуса и сейсмические крепления — все это влияет на работу оснастки для профилирования.

Профиль 1: Кабельный лоток — основа организации кабельной инфраструктуры в центре обработки данных.

Кабельные лотки — это наиболее распространенный прокатный материал в строительстве центров обработки данных. Каждый ряд серверов, каждый блок распределения питания и каждый сетевой коммутатор соединяются через кабельные лотки, проложенные над стойками и под фальшполом.

Станок для профилирования кабельных лотков в центрах обработки данных выпускает три основных типа:

Перфорированный кабельный лоток Это стандарт. Перфорированные вентиляционные отверстия уменьшают вес, обеспечивая при этом точки крепления для кабельных стяжек. Проектировщики центров обработки данных хотят, чтобы отверстия были рассчитаны на конкретные головки кабельных стяжек и располагались с интервалом 300 мм для равномерной поддержки. Сервогидравлическая перфорационная станция с быстросменными штампами позволяет обрабатывать несколько вариантов отверстий на одной линии.

Кабельный лоток со сплошным дном Производство осуществляется в зонах с огнезащитной защитой и под фальшполами, где важна защита от пыли. Процесс профилирования идентичен процессу изготовления перфорированных лотков, за исключением того, что станция пробивки не используется. На некоторых линиях используется двухрежимная схема, при которой пробивка отводится для производства сплошного дна без остановки линии.

Кабельный лоток из проволочной сетки Это более легкая альтернатива для низковольтных и волоконно-оптических линий связи. Вместо сплошного стального листа, машина сваривает продольные и поперечные проволоки в сетку. Это другой тип машины, использующий станции контактной сварки вместо штамповочных и формовочных станков.

Стандарт формовщик кабельных лотков Линия обрабатывает сталь толщиной от 0,8 до 2,5 мм со скоростью производства от 10 до 20 метров в минуту. Инструменты изготовлены из стали Cr12MoV, закаленной до твердости HRC 58-62. Линия включает в себя 7-роликовый выравнивающий механизм, сервогидравлический пуансон с быстросменными матрицами, от 16 до 22 формовочных станций и сервопривод для отрезки. Благодаря сменным комплектам роликов, одна машина производит перфорированные лотки, лотки с цельным дном, крышки и гнутые заготовки, регулируя параметры пуансона через ПЛК.

Кабель-лотки — основа организации кабельной инфраструктуры в центрах обработки данных.

Профиль 2: Стойка для лестниц, усиленный кабельный канал

Стойка для кабелей, расположенная на лестничном пролете, несет самые тяжелые кабельные нагрузки в центре обработки данных. Она соединяет верхние опорные конструкции, как правило, с интервалом от 1,5 до 3 метров. Каждая ступенька выдерживает до 45 кг веса кабеля при полной загрузке медными силовыми кабелями и пучками волокон.

Процесс профилирования для изготовления лестничных стеллажей отличается от процесса профилирования для кабельных лотков. Вместо формования U-образного профиля и пробивки дна, станок для лестничных стеллажей отдельно формирует две боковые направляющие и сваривает или механически скрепляет между ними перекладины.

Профили боковых направляющих Это профили С-образного или двутаврового сечения. Прокатный стан работает с 14-18 станциями и отдельным пуансонным блоком. Расстояние между отверстиями имеет решающее значение. Смещение на 0,5 мм на каждое отверстие в сумме составляет 5 мм на 3-метровой направляющей. Сервоприводная система индексации пуансона обеспечивает точность в пределах плюс-минус 0,2 мм.

Профили ступеней Это коробчатые профили или перевернутые U-образные швеллеры, изготавливаемые на отдельной линии из 10-12 станций. Допуск по длине составляет плюс-минус 0,3 мм. Некоторые станки для изготовления лестничных зубчатых реек интегрируют сборку, где сформированные направляющие подаются на автоматическую станцию, которая вставляет и механически фиксирует ступени.

канал стойки Профили служат гибкими точками крепления для кронштейнов кабельных лотков и подвесов для лестничных стоек во многих центрах обработки данных. Те же линии профилирования профилей, которые обслуживают электромонтажные компании, также поставляются в цепочки поставок для строительства центров обработки данных.

ПрофильТолщина сталиСкорость формованияСтанции прокаткиТипичное применение
Перфорированный кабельный лоток0,8-2,5 мм10-20 м/мин16-22Надземные кабельные каналы, подпольные пути
Лоток со сплошным дном0,8-2,5 мм10-18 м/мин16-22Огнестойкие зоны, зоны, чувствительные к пыли
Боковая направляющая для лестничной стойки1,5-3,0 мм8-15 м/мин14-18Мощные пучки силовых кабелей, основные магистрали
Ступенька лестничной стойки1,0-2,0 мм15-25 м/мин10-12Поперечные балки между боковыми направляющими
Крышка кабельного лотка0,5-1,0 мм15-25 м/мин10-14Защита от пыли и электромагнитных помех для столешниц лотков
Стойка для лестниц, усиленный кабельный канал

Профиль 3: Системы опор и балок для фальшпола

Системы фальшполов повсеместно используются в центрах обработки данных. Сетка из панелей пола размером 600 х 600 мм устанавливается на стальную опорную конструкцию из стоек и балок. Под ней холодный воздух поступает к серверным стойкам. Наверху работают технические специалисты, а стойки перемещаются. Система опор воспринимает как статические нагрузки от пола, так и динамические нагрузки от перемещения оборудования.

Станок для профилирования листового металла для изготовления опорных стоек фальшпола производит вертикальные опорные колонны из оцинкованной стальной полосы толщиной, как правило, от 1,5 до 2,5 мм. Линия включает в себя разматыватель, станок для пробивки монтажных отверстий, 12-16-позиционный формовочный станок, отрезной блок (регулируемый по высоте от 150 мм до 1200 мм) и опциональный роботизированный сварочный станок для опорных и верхних плит.

Стрингеры Это горизонтальные балки, соединяющие опоры с панелями пола, изготовленные методом прокатки в виде С-образных или шляповидных профилей с пробитыми на концах отверстиями. Толщина стали составляет от 1,0 до 1,5 мм, скорость прокатки — от 12 до 20 метров в минуту. Производство резьбовых стержней часто интегрировано, с прокаткой стержней M12–M16 для регулировки высоты. Компания Believe Industry может объединить производство опор, продольных балок и накатку резьбы в комплексное решение для компонентов фальшпола.

Системы опор и балок для фальшполов

Профиль 4: Каркасы для изоляции зон горячего и холодного прохода.

Системы изоляции отделяют горячий отработанный воздух от холодного приточного воздуха в серверных рядах центров обработки данных. Каркасы, поддерживающие защитные панели, представляют собой профили из прокатанной стали, обычно оцинкованные или покрытые порошковой краской после формовки.

Профили простые: прямоугольные трубчатые сечения, С-образные и Z-образные профили. Отличие профилей для профилирования заключается в дополнительной штамповке. Каркасы ограждений нуждаются в пазах для панельных зажимов, отверстиях для дверных петель и точках крепления датчиков. Станция штамповки использует более сложную оснастку, чем стандартная линия для производства конструкционных профилей. Прямолинейность имеет решающее значение. Дверная рама длиной 2,4 метра, прогнутая на 3 мм, не будет герметично прилегать к панели. Формовочный стан должен обеспечивать точность в пределах 0,5 мм на метр.

Типичная линия по производству каркасов ограждений работает со скоростью от 8 до 12 метров в минуту. Ценность заключается в возможности предварительной штамповки. Сокращение количества вторичных операций, таких как сверление на отдельном станке с ЧПУ, позволяет сэкономить больше трудозатрат, чем увеличение скорости формовки. стеллажная система коробчатая балка Профили используют технологию формовки, аналогичную той, что применяется в каркасах ограждений. В обоих случаях используются конструкционные профили с перфорированными отверстиями для крепления, расположенными с точными интервалами.

Каркасы для изоляции горячих и холодных коридоров

Профиль 5: Компоненты серверной стойки и корпуса

Серверные стойки — это видимая часть инфраструктуры центров обработки данных. Стандарт 19-дюймовых стоек не менялся десятилетиями. Изменилась лишь нагрузка. Полностью загруженная 42U-стойка с высокоплотным хранилищем может весить более 1200 кг. Стальная рама должна выдерживать такую нагрузку без деформации.

Прокатка профилей для изготовления стоечных каркасов позволяет производить вертикальные монтажные направляющие и горизонтальные элементы каркаса. Вертикальные направляющие имеют монтажные отверстия стандарта EIA-310-D, пробитые с точным интервалом. Несовпадение отверстий означает невозможность установки сервера. Ключевые профили включают вертикальные монтажные направляющие с отверстиями с шагом 12,7 мм, горизонтальные балки каркаса, направляющие с регулируемой глубиной и кабельные органайзеры.

Прокатный станок представляет собой высокоточную линию с 10-14 станциями. Многоголовочный сервоприводной пуансон срабатывает с точно заданными интервалами, отслеживаемыми энкодером. Допуск на положение отверстий составляет плюс-минус 0,1 мм. После прокатки компоненты стоек проходят порошковую покраску: фосфатную предварительную обработку, электростатическое порошковое напыление и запекание при температуре от 180 до 200 градусов Цельсия для защиты от коррозии и получения фирменного черного покрытия для стоек центров обработки данных.

Компоненты серверных стоек и корпусов

Как выбрать станок для профилирования металла в центре обработки данных

Выбор правильного профилегибочная машина При выборе профиля центра обработки данных необходимо принять четыре решения:

1. Смешанный профиль

Специализированная линия по производству кабельных лотков обходится дешевле на начальном этапе, но ограничивает ассортимент продукции. Гибкая линия со сменными инструментами стоит на 30-50 процентов дороже, но позволяет участвовать в тендерах на полные комплекты для организации кабелей, включая крышки, изгибы и элементы кабельных лестничных систем.

2. Требования к огнестойкости

Огнестойкие кабельные лотки должны соответствовать стандартам IEC 61537 или UL Class 1. Инструментальная оснастка должна быть разработана для этих профилей. Если на вашем рынке требуются огнестойкие лотки, укажите это до начала нарезки оснастки. Установка огнестойких профилей на стандартную оснастку обходится дорого.

3. Совместимость материалов

В технических требованиях к центрам обработки данных все чаще требуется нержавеющая сталь марки 304 для влажных сред и алюминий для легких подвесных конструкций. Станок, предназначенный для обработки оцинкованной стали, может не обрабатывать нержавеющую сталь без повышенного износа валков. Инженеры компании Believe Industry разрабатывают комплекты валков для каждого материала с соответствующими зазорами.

4. Уровень автоматизации

Для базовой линии требуется два оператора. Для автоматизированной линии с тележкой для рулонов, автоматическим штабелером и роботизированной упаковкой достаточно одного оператора. Автоматизация окупается за счет экономии на рабочей силе в течение 12 месяцев при крупномасштабном производстве. БИКСИ В стандартах проектирования центров обработки данных автоматизированное производство рассматривается как фактор снижения общей стоимости установки.

Часто задаваемые вопросы

Какой наиболее распространенный станок для профилирования в центрах обработки данных?

Станок для профилирования кабельных лотков. Один крупный центр обработки данных использует от 80 до 150 километров кабельных лотков. Хорошо оснащенная линия работает со скоростью 10–20 метров в минуту и переключается между перфорированным, сплошным дном и покрытием с помощью изменения параметров ПЛК.

Может ли станок для профилирования кабельных лотков также производить лестничные стойки?

Обычно нет. Кабельный лоток образует U-образный профиль из цельной полосы с перфорированным дном. Для лестничной стойки требуются две боковые направляющие и отдельные перекладины, собираемые после формовки. Существует несколько комбинированных линий с обходным режимом для направляющих, но специализированные линии более эффективны для каждого продукта.

Какова толщина стали, используемая в кабельных лотках для центров обработки данных?

В стандартных лотках используется оцинкованная сталь толщиной от 0,8 до 2,0 мм. В основных кабельных магистралях крупных предприятий используется сталь толщиной от 2,0 до 2,5 мм. В лотках с проволочной сеткой используется проволока диаметром от 3,8 до 6,0 мм. Огнестойкие лотки соответствуют стандарту IEC 61537 с минимальной толщиной стенки из стали 1,2 мм и алюминия 2,0 мм.

Сколько стоит станок для профилирования кабельных лотков в центре обработки данных?

Базовая линия перфорированных кабельных лотков начинается примерно с...  45,000. Fuллy autoмаted мuлтi−pроfile lвэс with quick−cханgэрun 120 000 до 180 000. Линии лестничных стеллажей с перекладинами 80 000 до 150,000. РИИсеdflдверь pedэсtaллвэс with роbotic weldвg aре От 150 000 до $250 000. Все цены зависят от комплектации и стоимости местной доставки.

Сколько времени занимает доставка и ввод в эксплуатацию?

Срок поставки составляет от 60 до 90 дней с момента подтверждения заказа. Изготовление нестандартной оснастки увеличивает срок на 30 дней. Ввод в эксплуатацию на месте занимает от 5 до 7 дней, работы проводят инженеры Believe Industry. Для опытных операторов из более чем 20 стран доступен удаленный ввод в эксплуатацию по видеосвязи.

Какое техническое обслуживание требуется для профилировочного станка в центре обработки данных?

Ежедневно: очистка зоны формовки, проверка гидравлического масла, проверка соосности пуансона и матрицы. Еженедельно: осмотр поверхностей роликов на наличие царапин покрытия, проверка остроты режущих лезвий, смазка приводных цепей. Ежемесячно: проверка сервомуфт, проверка калибровки энкодера ПЛК. Ежегодно: полная замена гидравлического масла, замена подшипников, заточка пуансона и матрицы. Компания Believe Industry предоставляет комплект запасных частей сроком на один год с каждой машиной.

Может ли компания Believe Industry адаптировать оборудование под конкретные потребности центра обработки данных?

Да. Каждая машина изготавливается в соответствии с чертежами заказчика, техническими характеристиками материалов и производственными целями. Пришлите нам свой чертеж. Мы разработаем оснастку для валков, штампов и отрезных инструментов в соответствии с ним. Срок обработки запроса на расчет стоимости составляет два рабочих дня.

Стоит ли вкладывать средства в станок для профилирования листового металла для центров обработки данных?

Рынок центров обработки данных будет расти на 10-12 процентов в год до 2030 года. Кабельные лотки, лестничные стойки, опоры для фальшполов и кабельные каналы являются неотъемлемой частью инфраструктуры. Одна линия кабельных лотков со скоростью 8000 метров в смену и Наценка в 1,50 за метр генерирует Ежедневная валовая прибыль составляет 12 000. Большинство инвестиций окупаются за 12-18 месяцев.

Список изменений статьи

ВерсияДатаИзменения
1.02026-07-06Первая публикация. 5 профилей профилировочных станков для центров обработки данных.

Триггеры для следующего обзора:

  • Обновления стандартов TIA-942 или IEC 61537, влияющие на конструкцию кабельных лотков.
  • Новые данные по рынку строительства центров обработки данных (показатели ежегодных расходов)
  • Компания Believe Industry выпустила новые продукты для специализированных центров обработки данных.
  • Значительные изменения в проектировании гипермасштабных центров обработки данных (инфраструктура жидкостного охлаждения).
  • Запросы клиентов на создание профилей, не рассмотренные в данном руководстве.

Оглавление

Новые обновления

Больше на Believe Industry Company| Roll Forming Machine Manufacturer, Supplier & Exporter

Оформите подписку, чтобы продолжить чтение и получить доступ к полному архиву.

Читать дальше