Адрес
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
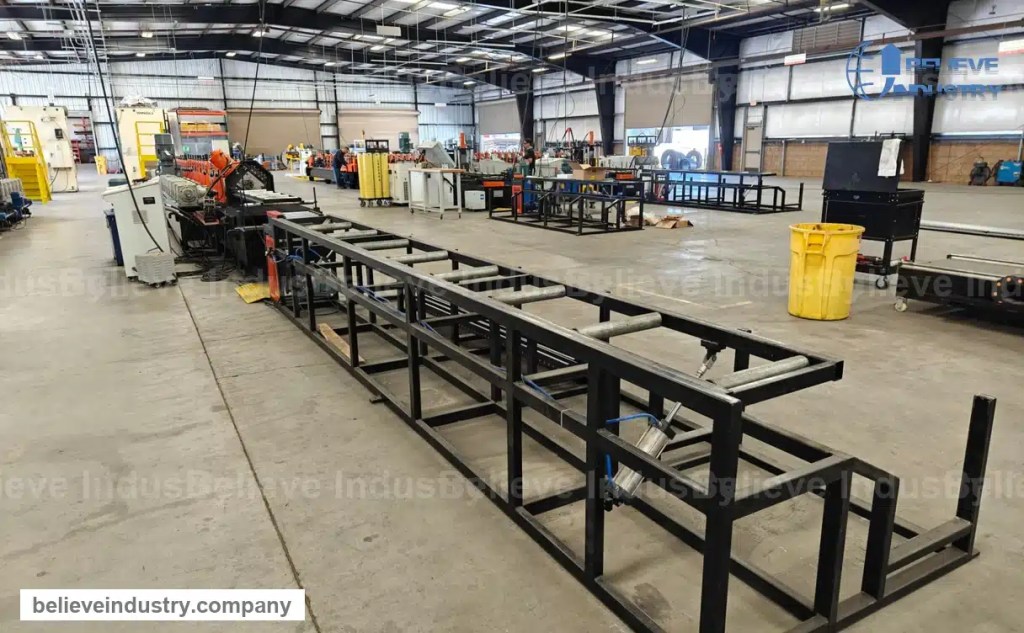
Комплект из пяти профилегибочных машин для стеллажного оборудования завершил монтаж, пусконаладку и пробный прогон на заводе заказчика в США. В заметке рассказано, что было установлено и что подтвердил пробный прогон.
Short answer: Комплект профилегибочных машин для стеллажей, установленный в США, включает машину для болтовых стоек, машину для сварных стоек, две машины для ступенчатых балок с лазерной сваркой, машину 2 in 1 для связей С-образного профиля и автоматический сварочный аппарат с двумя рабочими станциями для ступенчатых балок и концевых соединителей. Пробный прогон завершен, линия выпускает продукцию.
Этот комплект профилегибочных машин для стеллажей заказан как единая производственная цепочка, и последовательность следует потоку элементов: рулон на входе, готовые элементы на выходе, сварочные станции там, где профиль этого требует.
| № | Агрегат | Что производит | Ключевая особенность |
|---|---|---|---|
| 1 | Профилегибочная машина для болтовых стоек | Болтовые стойки 3 x 3 и 3 x 4 inch | Автоматическая переналадка между двумя размерами |
| 2 | Профилегибочный станок для приварной вертикальной стойки | Сварные стойки 3 x 3 и 3 x 4 inch | Автоматическая переналадка, лазерный шов |
| 3 | Профилегибочная машина для ступенчатых балок, 2 единицы | Ступенчатые балки высотой 3 to 6 inch | Лазерная сварка, автоматическая переналадка |
| 4 | Профилегибочная машина 2 in 1 для связей С-образного профиля | Связи С-образного профиля | Формовка и резка за один проход |
| 5 | Автоматический сварочный аппарат с двумя рабочими станциями | Ступенчатые балки и концевые соединители | Два станка работают одновременно |
Два формата стоек покрывают рынок складских стеллажей США. Болтовые стойки имеют пробитые отверстия типа «капля» или «замочная скважина», а сварные стойки замыкают шов по длине профиля, поэтому сечение работает как единое целое под нагрузкой. Обе машины перенастраиваются между сечениями 3 x 3 и 3 x 4 inch, парой размеров, которую держат в программе большинство производителей стеллажей США.
Профилегибочная машина для болтовых стоек пробивает рисунок «капля» механическим прессом с блочными матрицами. Этот метод пробивки удерживает линию на 10 to 15 m/min, что является реалистичным плановым значением для плотного рисунка отверстий на обеих гранях стойки. Руководство по профилегибочной машине для стоек раскрывает, чем рисунок пробивки отличается у болтового и сварного форматов.
Автоматическая переналадка это то, о чем просил заказчик. Перевод линии с фиксированным инструментом со стоек 3 x 3 на стойки 3 x 4 inch требует смены валков и занимает часы. В этом комплекте профилегибочных машин для стеллажей смена размера выполняется с контроллера, поэтому оба сечения выпускаются из одного семейства рулонов без замены инструмента. Заметка о скорости профилегибочной машины для стоек объясняет, почему время переналадки определяет годовой выпуск сильнее, чем величина максимальной скорости.

Машина для сварных стоек замыкает формируемую полосу встроенным лазерным сварочным аппаратом. Шов остается внутри линии профиля, поэтому стойка сохраняет полное сечение для крепежных элементов. Сравнение профилегибных стоек с производством на листогибочном прессе это частый вопрос покупателей, и сварной формат служит ответом профилегибочного способа там, где важна стабильность сечения.

Балковая часть стеллажа работает на двух машинах для ступенчатых балок из того же комплекта профилегибочных машин для стеллажей. Обе формируют балки высотой от 3 to 6 inch с автоматической переналадкой и оснащены лазерным сварочным аппаратом для шва. Смена высоты балки выполняется с контроллера, поэтому одна машина покрывает программы легких, средних и тяжелых балок, которые завод продает.

Связи это третье семейство элементов стеллажа. Профилегибочная машина 2 in 1 для связей С-образного профиля формирует С-образное сечение и режет его по длине за тот же проход, поэтому горизонтальные и диагональные связи сходят с одной машины без отдельного резального станка. Это важно при смешанном портфеле заказов, где длины связей меняются чаще, чем само сечение.

Концевые соединители и соединения балок свариваются, а не пробиваются. В этом комплекте профилегибочных машин для стеллажей автоматический сварочный аппарат с двумя рабочими станциями ведет две сварочные головки на одной базе, поэтому ступенчатая балка и ее концевые соединители свариваются одновременно, а не за два прохода. Положение сварного шва задается программой балки, и одна станция покрывает каждую высоту балки, которую формирует линия.

Пробный прогон провел полные рулоны через каждый агрегат комплекта профилегибочных машин для стеллажей и сверил элементы с чертежом стеллажа. Проверки, которые важны: положение отверстий, целостность сварных швов и повторяемость в течение прогона рулона.
| Проверка | Результат |
|---|---|
| Шаг и положение отверстий «капля» | Подтверждено на обеих гранях стоек 3 x 3 и 3 x 4 inch |
| Лазерный сварной шов | Непрерывный шов по длине профиля стойки и балки |
| Автоматическая перенастройка | Стойки 3 x 3 to 3 x 4 inch и высота балки 3 to 6 inch устанавливаются с контроллера |
| Положение сварки концевых соединителей | Согласовано с программой балки на обоих станках |
| Повторяемость длины резки | Удерживается на протяжении полного прогона рулона |
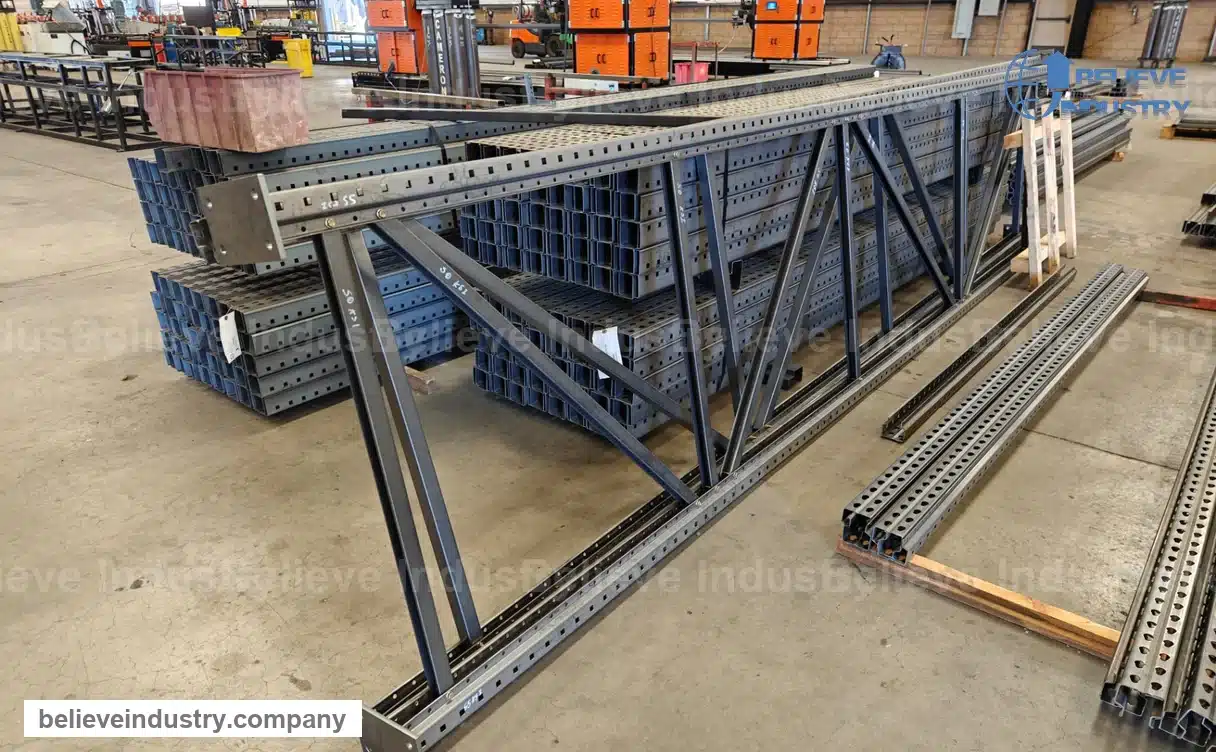
Скорость линии этого комплекта профилегибочных машин для стеллажей следует методу пробивки, и теперь у заказчика есть измеренный показатель выпуска для планирования смен, а не каталогное число.
Производители стеллажей США обычно работают по спецификации RMI для складских стеллажей, а чертежи элементов передаются конструктору стеллажей до фиксации профиля. Эксплуатируемые стеллажи также подчиняются правилам OSHA по обращению с материалами и хранению, поэтому один и тот же чертеж элемента несет и конструктивные, и эксплуатационные требования.
Наша страница профилегибочной машины для паллетных стеллажей раскрывает полную цепочку стоек, балок и связей, а гид по рынку США для профилегибочных машин раскрывает электроснабжение, стандарты и предпочтения по профилям на этом рынке.
Марка стали и покрытие задаются конструкцией стеллажа, а не машиной. Сталь элементов обычно оцинкована, и руководство American Galvanizers Association раскрывает, как специфицируется толщина покрытия элементов стеллажей. Гид по маркам стали для стоек раскрывает марки, применяемые для колонн паллетных стеллажей. Для проектов, где стеллажи сочетаются с полочным оборудованием, страница профилегибочной машины для складских стеллажей раскрывает семейства профилей.
Believe Industry строит профилегибочные линии на заказ с 2005. 80+ инженеров, 500+ проектов отгружено в 50+ стран, сертификация ISO 9001 и CE. Линии для стеллажного и складского оборудования также входят в этот портфель.
Q: Что входит в этот комплект профилегибочных машин для стеллажей?
A: Пять агрегатов: машина для болтовых стоек, машина для сварных стоек, две машины для ступенчатых балок с лазерной сваркой, машина 2 in 1 для связей С-образного профиля и автоматический сварочный аппарат с двумя рабочими станциями для ступенчатых балок и концевых соединителей.
Q: Какие размеры стоек покрывают машины?
A: Обе машины для стоек формируют сечения 3 x 3 и 3 x 4 inch с автоматической переналадкой, поэтому смена размера выполняется с контроллера без замены валков.
Q: Какие высоты балок покрывает машина для ступенчатых балок?
A: Машины для ступенчатых балок формируют балки высотой от 3 to 6 inch с автоматической переналадкой, а лазерная сварка запаивает шов по длине сформированного профиля.
Q: На какой скорости работает линия?
A: Скорость следует методу пробивки. С механическим прессом и блочными матрицами машины для стоек и балок работают на 10 to 15 m/min. Гидравлическая пробивка на плотных рисунках падает до 3 to 4 m/min, а ротационная пробивка может превышать 30 m/min на легких рисунках.
Q: Монтаж и пусконаладка включены?
A: Да. Наши инженеры выравнивают формовочные валки, задают шаг пробивочных матриц, задают параметры лазерной сварки под толщину листа, задают диапазоны автоматической переналадки и проводят пробный прогон с вашими операторами до передачи оборудования.
Q: Сварочный аппарат обрабатывает концевые соединители так же, как балки?
A: Да. Автоматический сварочный аппарат с двумя рабочими станциями соединяет ступенчатые балки и их концевые соединители одновременно, положение сварного шва задается программой балки.
Опубликовано: January 30, 2023
Обновлено: January 30, 2023
История изменений:
Триггеры следующего пересмотра:** Показатели выпуска серийного производства с завода в США, изменение стандартных размеров стоек 3 x 3 и 3 x 4 inch для рынка США, пересмотр RMI или ANSI MH16, затрагивающий профили элементов стеллажей, или изменение поискового интереса к “racking roll forming machine” на 20 percent.


3 прокатных стана для струт-каналов готовы к отправке в...
Читать далее

Станок для профилирования лесов готов к отгрузке покупателю из Соединенных Штатов...
Читать далее
Морские roll forming machine: 5 судостроительных профилей Морской прокатный станок...
Читать далее
Профилегибочная машина для железных дорог: 5 профилей инфраструктуры. Рельсовый...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








