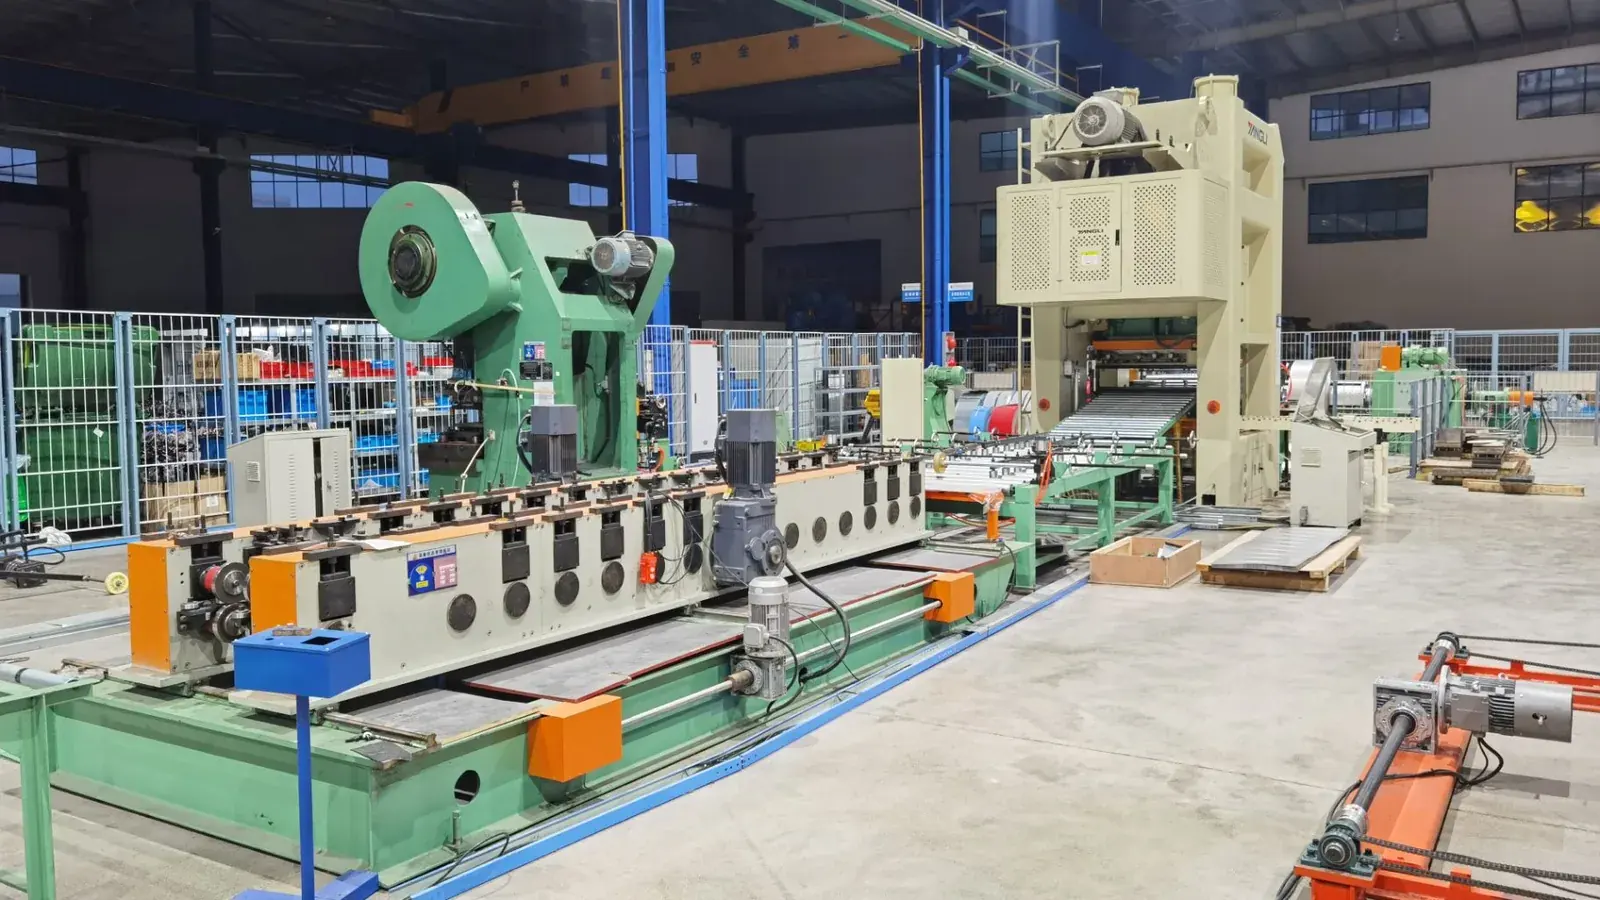
Delikli Kablo Kanalı Üretim Hattı

Delikli kablo kanalı üretim hattı nasıl çalışır

Kısa cevap: Delikli kablo kanalı üretim hattı çelik bobini açar, şerit hâlâ düzken delik desenini zımbalar, C profilini 22 rulo istasyonunda şekillendirir ve boya göre keser. Standart yapımız 0,6 ila 2,0 mm çelik, 50 ila 600 mm kanal genişliği ve 110 t pres arkasında 10 ila 15 m/dk hızla çalışır.
Makineyi üç karar belirler. Deliklerin nerede zımbalanacağı, bükümleri kaç istasyonun taşıyacağı ve operatörün genişliği nasıl değiştireceği. Bu üçü doğruysa hat on beş yıl çalışır. Biri yanlışsa her yeni sipariş hurda ile bir kavgaya dönüşür.
Bu sayfa yerleşimi, teknik tabloyu, üç zımbalama yolunu ve yatırımın geri dönüşünü belirleyen kapasite hesabını kapsar. Ürünün kendisi için kablo kanalı nedir rehberimiz tipleri, yük sınıflarını ve kaplamaları anlatır.
Fabrikada zımba presi ve rulo şekillendirici ile kablo kanalı üretim hattı

Delikli kablo kanalı üretim hattı ne üretir

Delikli kablo kanalı üretim hattı, tabanı ve yan duvarları delinmiş bir C profili üretir. Bu profili dört sayı tanımlar ve dördü birlikte hareket eder.
  • Genişlik, 50 ila 600 mm, yan duvarların dışından ölçülür
  • Yan yükseklik, 50 ila 100 mm
  • Geri kıvrım, genellikle 15 ila 25 mm, üst kenarı sertleştirir
  • Malzeme kalınlığı, 0,6 ila 2,0 mm
Delikli kablo kanalı üretim hattında delikler şekillendirmeden önce, şerit hâlâ düzken zımbalanır. Tipik bir kanal 25 mm hatvede 6 x 30 mm veya 8 x 35 mm yuvalar ve bağlantı için yan duvarlarda aynı yuvaları kullanır. Desen zımba kalıbında yaşar. Profil rulo setinde yaşar. Bu yüzden yeni bir delik deseni yeni rulo demek değildir.
Kanal genişliğiYan yükseklikKalınlıkTipik kullanımGereken şerit genişliği
50-100 mm50 mm0,6 ila 1,2 mmEnstrümantasyon ve kumanda kablosu240-290 mm
150-300 mm50-75 mm0,8 ila 1,5 mmTicari elektrik dağıtımı290-490 mm
400-500 mm75-100 mm1,0-2,0 mmVeri merkezleri ve makine daireleri640-780 mm
600 mm100 mm1,2 ila 2,0 mmAğır hatlar ve kanal taşıyıcı840 mm
Bobin fiyatı hesaplamadan önce son sütunu okuyun. Şerit genişliği aldığınız, kanal genişliği sattığınız ölçüdür ve aradaki fark iki yan duvar ile iki geri kıvrıma gider. 600 mm kanal 840 mm şerit ister, yani bobinin yaklaşık yüzde 28'i hiçbir zaman kanal tabanı olarak görünmez. Makine 1100 mm'ye kadar şerit kabul eder, bu da tek gövdenin kanal, kapak ve Rus tipi profilleri çalıştırmasını sağlar.

Delikli kablo kanalı üretim hattındaki altı istasyon

Her delikli kablo kanalı üretim hattı aynı sırayı izler. İstasyon sayısı profile göre değişir. Sıra değişmez.
  • Kangal açıcı. 6 t hidrolik, 508 mm iç çap, 1200 mm dış çap, entegre redüktörlü 4 kW motor. Manuel mandrel daha ucuz seçenektir.
  • Düzleştirici. 11 rulo, üstte dört altta beş artı iki çekiş rulosu, 5,5 kW, ZQ250 redüktör, 1000 mm genişlikte 2,0 mm kapasiteli.
  • Servo besleyici ve pres. 3 kW besleyici, 60 ila 90 vuruş/dk çalışan 110 t mekanik prese girer, ağır desenler için sabit 50 vuruş/dk modu vardır.
  • Haddeleme gövdesi. 22 istasyon, 85 mm milli, HRC 58 ila 62 GCr15 rulolar, 30 kW invertör motor ve ZQ500 ana redüktör.
  • Kesim. Cr12MoV bıçaklı hidrolik makas, boy dokunmatik ekrandan girilir, 3 m kanalda tolerans artı eksi 1 mm.
  • Çıkış masası. İki köşebent çelik masa, 15 m/dk üzerinde otomatik istifleyici eklenir.
Rus tipi kablo kanalı üretim hattı
Düzleştirici, delikli kablo kanalı üretim hattında fiyatının ötesinde iş yapar. Bobin hafızası taşıyan şerit kalıba açılı girer ve desen 300 m boyunca merkezden kayar. Önce düzleştir, sonra zımbala, en son şekillendir. Rehberimiz açıcı tipleri hidrolik mandrelin ne zaman kendini ödediğini anlatır.

Nerede zımbalanır: üç yol

Zımba konumu, delikli kablo kanalı üretim hattındaki en büyük yerleşim kararıdır. Üç yol vardır ve her biri farklı bir sipariş defterine uyar.
YolNasıl çalışırEn uygunDikkat
Hat içi ön zımbalamaPres düzleştirici ile şekillendirici arasında durur ve düz şeridi zımbalarDelikli kanalın çoğu, tekrar eden tek desenDelikler şekillendirmede hafif deforme olur, kalıp telafi edilmelidir
Sonradan zımbalamaŞekillenmiş profil ikinci prestan geçerBükümden sonra tam kalması gereken deliklerC profili içinde takım erişimi dardır
döner delmeRulo üzerindeki zımba halkaları şerit hareket ederken vururUzun seriler, tek desen, yüksek hızDesen değişikliği yeni halka ister
Ön zımbalama siparişlerin onda dokuzunu karşılar. Kalıp şekillendirme yönünde büyük çizilir, böylece oval çıkan yuva kesimde yuvarlak gelir. Takım mühendisinden sadece bitmiş deseni değil telafi resmini isteyin. Ayar pratiği zımba kalıbı montajı.
Sonradan zımbalama, dolu kanal da satan bir fabrikaya uyar çünkü pres dururken şekillendirici çalışabilir. Bedeli ikinci bir pres ve daha uzun zemin. Döner zımbalama üçünün en hızlısı ve en az esneğidir, bu yüzden yıllarca tek desen çalışan fabrikalara aittir.

Teknik parametreler

Aşağıdaki değerler standart delikli kablo kanalı üretim hattımızı anlatır. Başlangıç kabul edin, sabit ürün değil.
KalemBirimDeğer
Bobin akma dayanımıMPa235-400
Rulo sac kalınlığımm0,6-2,0
Şerit genişliğimm100-1100
Kanal genişliğimm50-600
Kanal yan yüksekliğimm50-100
Hat hızım/min10-15
Şekillendirme istasyonusets22
Mil çapımm85
Merdane malzemesiGCr15, HRC 58 ila 62 sertleştirilmiş
Ana tahrikkW30, ZQ500 redüktörlü invertör motor
Zımba presit110, 60 ila 90 vuruş/dk
Servo besleyicikW3, hat hızı 200 m/dk'ya kadar
Hidrolik açıcıt6, iç çap 508 mm, dış çap 1200 mm
Toplam bağlı güçkW75
Zeminm55 x 4 x 3.5
KontrolPLC, dokunmatik ekran, enkoder ile boy kontrolü, Panasonic veya Siemens
600 mm kanalı 2,0 mm'de işleyen hat, 300 mm'yi 1,0 mm'de işleyenden daha ağır gövde ve daha büyük pres taşır. Rehberimiz kablo kanalı hattı maliyeti her seçimin fiyatı nasıl kaydırdığını gösterir.

Delikli kablo kanalı üretim hattı neden 22 istasyon ister

Delikli kablo kanalı üretim hattındaki C profili dört büküm taşır: iki taban köşesi ve iki geri kıvrım. Her büküm birkaç istasyona yayılır ve bölünmeyi rulo tasarımcısı belirler. Sınırı kalınlık koyar.
0,6 mm şerit istasyon başına 25 derece alır ve iz bırakmaz. 2,0 mm şerit 12 ila 15 derece ister, yoksa dış lif akmanın ötesine geçer ve köşe sonraki bükümde çatlar. Bu kural, bir gövdenin 0,6 ila 2,0 mm aralığını kapsamak için neden sadece 1,2 mm'ye göre daha fazla istasyon istediğini açıklar.
22 istasyon tüm aralığı taşır. Daha az istasyon makineyi ucuzlatır ama 1,5 mm üzerinde zorlanır. Geri yaylanma da akma dayanımıyla artar, bu yüzden 400 MPa şeridi 2,0 mm'de çalıştıran alıcı, delikli kablo kanalı üretim hattının sonundaki kalibrasyon istasyonlarının gerçekten iş yapacağını hesaba katmalıdır.

Rulo değiştirmeden genişlik değişimi

Delikli kablo kanalı üretim hattında genişlik profilden çok daha sık değişir. Teleskopik miller bunu çözer ve hızlı teklif veren fabrikayı işi geri çeviren fabrikadan ayırır.
Teleskopik millerde yan duvar ruloları kayar ve yeni genişlikte kilitlenir, taban ruloları yerinde kalır çünkü kanal tabanı her genişlikte düzdür. İki teknisyen makineyi 15 ila 30 dakikada yeniden ayarlar. Sabit genişlikli makine tam rulo değişimi için altı ila sekiz saat ister.
Haftada üç veya dört genişliğin üzerine çıkarsanız otomatik ebat değiştirmeli kablo tavası makinesibakın; konumlar PLC'de saklanır ve ayar dokunmatik ekrandan yapılır.

Çelik, kaplama ve standartlar

Delikli kablo kanalı üretim hatlarının çoğu DX51D+Z, S250GD veya S350GD galvanizli bobin işler. 304 paslanmaz gıda tesislerinde ve kıyı şantiyelerinde, alüminyum ağırlığın sınır olduğu ray projelerinde görülür.
235 ila 400 MPa arası akma dayanımı makineyi rahat tutar. 400 MPa üzerinde geri yaylanma artar, makine daha fazla tahrik gücü ister ve düzlük şekillendirme değil kalibrasyon sorununa dönüşür.
Kaplama, delikli kablo kanalı üretim hattında boya hattını belirler, şekillendiriciyi değil. Ön galvaniz Z275 iç mekâna uyar. ISO 1461'e göre sıcak daldırma galvaniz 65 mikron ekler ve kesim kenarlarını kaplar; bu önemlidir çünkü delikli kablo kanalı üretim hattındaki her delik açık bir kenardır.
Yük tablosunu ve kaplama cetvelini birlikte okuyun. NEMA VE 1, ABD pazarı için yük sınıflarını belirler ve IEC 61537 ihracat pazarlarının çoğunu kapsar. CSA C22.2 No. 126 Kanada'da geçerlidir. Bir standardı geçen kanal diğerine otomatik uygun olmaz.

Kapasite hesabı: darboğaz nerede

Şekillendirici hızı kapak rakamıdır. Delikli kablo kanalı üretim hattında gerçek çıktıyı pres penceresi ve bobin değişimleri belirler.
Kanal boyu10 m/dk'da saat başına parça15 m/dk'da12 m/dk'da 8 saatlik vardiya, yüzde 75 OEE
2,0 m3004502,160
2.5 m2403601,730
3,0 m2003001,440
6.0 m100150720
Pres, her delikli kablo kanalı üretim hattında ilk bakılacak yerdir. Bir vuruş desenin bir penceresini zımbalar, yani dakikadaki metre, pencere boyu çarpı dakikadaki vuruş sayısıdır. Dakikada 70 vuruşta 300 mm pencere 21 m/dk açar ve pres şekillendiriciyi hiç sınırlamaz. 100 mm pencere yalnızca 7 m/dk açar ve şekillendirici ne kadar yüksek anılırsa anılsın pres tavan olur.
Bobin değişimi ikinci sınırdır. 600 mm'de 0,8 mm kalınlıkta 6 t bobin yaklaşık 1.590 m tutar, yani 12 m/dk'da 133 dakika. Her değişim 5 ila 10 dakika alır, bu yüzden vardiyada dört bobin açıcıda yarım saat kaybeder. Çift mandrelin ve daha büyük motor yerine hat hızı optimizasyonunun gerekçesi budur.

İmzadan önce: altı kontrol

Altı soru, uyan bir delikli kablo kanalı üretim hattını yedek parça sorununa dönen bir hattan ayırır.
  1. Çizim her kanal genişliği için şerit genişliğini gösteriyor mu, yoksa sadece kanal ölçüsünü mü?
  2. Pres penceresi delik desenine göre mi, makine gövdesine göre mi seçilmiş?
  3. Şekillendiricinin en ağır kalınlığınızı taşıyacak istasyonu var mı?
  4. Geri kıvrım şekillendiricide mi oluşuyor, yoksa ikinci operasyonda kesilip bükülüyor mu?
  5. Yük tablosu hangi standardı izliyor ve kaplama cetveli buna uyuyor mu?
  6. Genişlik değişimi PLC'de mi saklı, yoksa teknisyen her istasyonu elle mi ayarlıyor?
Believe Industry, 2005'ten beri özel roll forming hatları üretiyor: 80'den fazla mühendis ve teknisyen ve 50'ten fazla ülkede 500'den fazla makine, ISO 9001 ve CE altında. Çerçeveyi, rolleri ve presi profilinize göre boyutlandırıyoruz — tarif ettiğimiz aynı disiplin: özel profil rulo şekillendirme mühendisliği rehberimizde anlatılır.
Kanal çizimini, delik desenini ve hedef çıktıyı şu adrese gönderin: enquiry@believeindustry.com veya teklif isteği kullanın. Teklif verdiğimiz her delikli kablo kanalı üretim hattı kataloğdan değil sizin çiziminizden başlar; yerleşim, şerit genişliği hesabı ve fiyatla iki iş günü içinde döneriz.

Fotoğraf Galerisi

Sıkça sorulan sorular

S: Delikli kablo kanalı üretim hattı nedir?

C: Çelik bobini delinmiş, şekillenmiş ve kesilmiş kanala çeviren sürekli bir hattır. Açıcı, düzleştirici, servo besleyici, pres, 22 istasyonlu şekillendirici ve makas sırayla çalışır; bir operatör bir uçtan bobini verir, diğer uçtan istiflenmiş kanalı alır.

S: Hat hangi kalınlığı zımbalar ve şekillendirir?

C: Standart yapıda 0,6 ila 2,0 mm, ancak kanalın çoğu 0,8 ila 1,5 mm çalışır. 600 mm genişlikte 2,0 mm için daha ağır gövde ve daha büyük pres penceresi gerekir, bu yüzden talebinizde maksimumu belirtin.

S: Rulo değiştirmeden kanal genişliğini değiştirebilir miyim?

C: Evet, teleskopik millere sahip delikli kablo kanalı üretim hattında. Yan duvar ruloları 15 ila 30 dakikada kayıp yeni genişlikte kilitlenir; sabit genişlikli makine tam rulo değişimi için altı ila sekiz saat ister.

S: Delikler şekillendirmeden önce mi sonra mı zımbalanmalı?

C: Çoğu siparişte şekillendirmeden önce. Düz şeridi zımbalamak daha kolaydır, kalıp her bükümdeki uzamaya göre telafi edilir ve pres aynı hattın içinde kalır. Sonradan zımbalama, dolu kanal da üreten alıcılara uyar.

S: Delikli kablo kanalı üretim hattı ne kadar hızlı çalışır?

C: 10 ila 15 m/dk. Çıktıyı şekillendirici değeri değil pres penceresi ve bobin değişimleri belirler. 3 m kanal 12 m/dk'da, yüzde 75 verimle 8 saatlik vardiyada yaklaşık 1.440 parça verir.

S: 400 mm kanal için ne kadar şerit genişliği gerekir?

C: 75 mm yan yükseklik ve 20 mm geri kıvrımla yaklaşık 640 mm. Kıvrımları ve yan duvarları taban genişliğine ekleyin, sonra rulo çiziminde doğrulayın; büküm payı rakamı birkaç milimetre kaydırır.

S: Kablo kanalı için hangi standartlar geçerli?

C: ABD'de NEMA VE 1, çoğu ihracat pazarında IEC 61537, Kanada'da CSA C22.2 No. 126. Yük sınıfları her birinde farklı tanımlanır, bu yüzden bir pazardaki onay diğerine taşınmaz.

Q: Teslimat ve kurulum ne kadar sürer?

C: Çizim onayından sonra 45 ila 60 gün, ikinci pres veya motorlu ölçü değişimi için ek süre. Kurulum, devreye alma ve eğitim sahada bir mühendisle 7 ila 10 gün sürer ve hat hazır 55 m zemin ister.
Son güncelleme: 2026-11-01
Makale Değişiklik Geçmişi
2026-11-01: 3088 sayfasının tam yeniden yazımı. 2018 metni değiştirildi, şartname üç tabloya taşındı, giriş ile eski tablo arasındaki çelişkili değerler uzlaştırıldı, tekrarlanan kapanış paragrafı kaldırıldı; zımbalama yolu karşılaştırması, kapasite hesabı, standartlar ve sekiz soru eklendi.
Sonraki İnceleme Tetikleyicileri
NEMA VE 1 veya IEC 61537 yük sınıfı tanımlarının değişmesi
Galvanizli bobin fiyatının yüzde 15'in üzerinde hareketi
Bu hat için yeni zımbalama veya ölçü değiştirme takımının çıkması

Hızlı Sorgu

Gereksinimlerinizi bize iletin — 24 saat içinde yanıt veriyoruz.

Dosyaları buraya tıklayın veya sürükleyin.
PDF, DWG, DXF, STEP, PNG, JPG — En fazla 20MB

Talebiniz başarıyla gönderildi!

Believe Industry'ye ilginiz için teşekkür ederiz. Mühendislik ekibimiz 24 saat içinde size dönecektir.

Acil yanıt mı gerekiyor? E-posta gönderin. enquiry@believeindustry.com

İçindekiler

Believe Industry Son Gönderileri

Satın Alma Kılavuzu, Makine Teknolojisi ve Bakım İpuçları