Início / Máquina perfiladora / máquinas perfiladeiras de perfil sob medida / Linha de produção de bandejas de cabos perfuradas

Linha de produção de bandejas de cabos perfuradas

Como funciona uma linha de produção de bandejas porta-cabos perfuradas

Resposta curta: Uma linha de produção de bandejas porta-cabos perfuradas desbobina tira de aço, punciona o padrão de furos com a tira ainda plana, conforma o perfil em C em 22 estações e corta no comprimento. Nossa versão padrão trabalha aço de 0,6 a 2,0 mm, larguras de 50 a 600 mm e 10 a 15 m/min atrás de uma prensa de 110 t.
Três decisões definem a máquina. Onde os furos são puncionados, quantas estações carregam as dobras e como o operador troca a largura. Acertando as três, a linha roda quinze anos. Errando uma, cada pedido novo vira briga com refugo.
Esta página cobre o layout, a ficha técnica, as três rotas de punção e a conta de produção que decide o retorno. Sobre o produto em si, nosso guia o que é uma bandeja porta-cabos trata dos tipos, classes de carga e acabamentos.
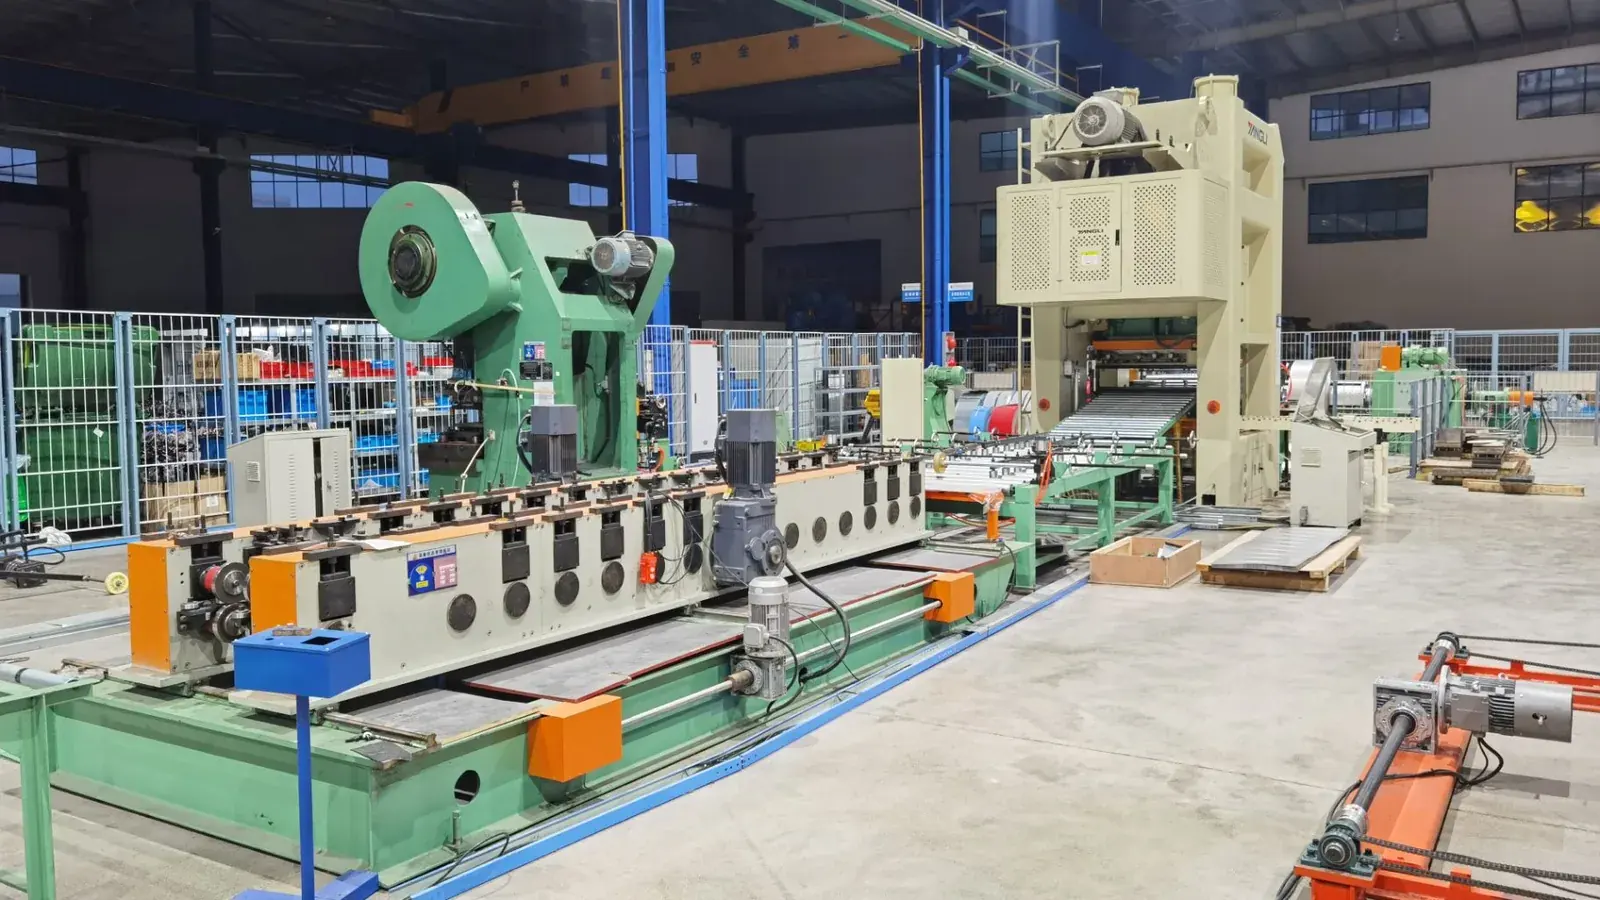
Linha de produção de bandejas de cabos com prensa de punção e perfiladeira na fábrica

O que uma linha de produção de bandejas porta-cabos perfuradas fabrica

A linha de produção de bandejas porta-cabos perfuradas faz um perfil em C com fundo e laterais puncionados. Quatro números definem esse perfil, e os quatro mudam juntos.
  • Largura, de 50 a 600 mm, medida por fora das laterais
  • Altura da lateral, de 50 a 100 mm
  • Aba de retorno, normalmente de 15 a 25 mm, que enrijece a borda superior
  • Espessura do material, de 0,6 a 2,0 mm
Em uma linha de produção de bandejas porta-cabos perfuradas os furos são puncionados antes da conformação, com a tira ainda plana. Uma bandeja típica usa rasgos de 6 x 30 mm ou 8 x 35 mm com passo de 25 mm, e rasgos iguais nas laterais para o conector. O padrão mora na matriz. O perfil mora no jogo de rolos. Por isso uma nova perfuração não exige rolos novos.
Largura da bandejaAltura da lateralEspessuraUso típicoLargura de tira necessária
50 a 100 mm50 mm0,6 a 1,2 mmCabo de instrumentação e controle240 a 290 mm
150 a 300 mm50 a 75 mm0,8 a 1,5 mmDistribuição elétrica comercial290 a 490 mm
400 a 500 mm75 a 100 mm1,0 a 2,0 mmData centers e salas de máquinas640 a 780 mm
600 mm100 mm1,2 a 2,0 mmTrechos pesados e eletrocalhas840 mm
Leia a última coluna antes de orçar a bobina. Largura de tira é o que você compra, largura de bandeja é o que você vende, e a diferença vira duas laterais e duas abas de retorno. Uma bandeja de 600 mm consome 840 mm de tira, então cerca de 28 por cento da bobina nunca aparece como fundo. A máquina aceita tira até 1100 mm, o que permite rodar bandeja, tampa e perfis tipo russo no mesmo quadro.

Seis estações em uma linha de produção de bandejas porta-cabos perfuradas

Toda linha de produção de bandejas porta-cabos perfuradas segue a mesma ordem. O número de estações muda com o perfil. A ordem não.
  • Desbobinador. Hidráulico de 6 t, diâmetro interno de 508 mm, externo de 1200 mm, motor de 4 kW com redutor integrado. O mandril manual é a opção mais barata.
  • Niveladora. 11 rolos, quatro em cima e cinco embaixo mais dois rolos de arraste, 5,5 kW, redutor ZQ250, dimensionada para 2,0 mm em 1000 mm de largura.
  • Alimentador servo e prensa. Alimentador de 3 kW em prensa mecânica de 110 t a 60 ou 90 golpes por minuto, com modo fixo de 50 golpes por minuto.
  • Trem de conformação. 22 estações, eixos de 85 mm, rolos de GCr15 em HRC 58 a 62, motor inverter de 30 kW e redutor principal ZQ500.
  • Corte. Tesoura hidráulica com lâmina Cr12MoV, comprimento definido na tela, tolerância de mais ou menos 1 mm em uma bandeja de 3 m.
  • Mesa de saída. Duas mesas de aço angular, com empilhador automático acima de 15 m/min.
Linha de produção de bandejas de cabos tipo russo
A niveladora entrega mais do que custa em uma linha de produção de bandejas porta-cabos perfuradas. Uma tira com memória de bobina entra torta na matriz e o padrão sai do centro ao longo de 300 m. Nivele primeiro, puncione depois, conforme no fim. Nosso guia de tipos de desbobinador mostra quando o mandril hidráulico se paga.

Onde puncionar: três rotas

A posição da punção é a maior decisão de layout em uma linha de produção de bandejas porta-cabos perfuradas. Existem três rotas, e cada uma serve a um livro de pedidos diferente.
RotaComo funcionaEncaixa melhorAtenção
Punção prévia em linhaA prensa fica entre a niveladora e o trem e punciona a tira planaA maior parte da bandeja perfurada, um padrão repetidoOs furos deformam levemente na conformação, a matriz precisa de compensação
Punção posteriorO perfil conformado passa por uma segunda prensaFuros que precisam ficar exatos depois da dobraO acesso da ferramenta dentro do perfil em C é apertado
punço rotativoAnéis de punção em um rolo golpeiam com a tira em movimentoLotes longos, um padrão só, alta velocidadeTrocar o padrão exige anéis novos
A punção prévia cobre nove de cada dez pedidos. A matriz é desenhada sob medida na direção da conformação, então um rasgo que sai oval chega redondo no corte. Peça ao ferramenteiro o desenho de compensação, não só o padrão final. A regulagem está no nosso guia de instalação de matriz de punção.
A punção posterior serve à fábrica que também vende bandeja lisa, porque o trem pode rodar com a prensa parada. Custa uma segunda prensa e mais comprimento de galpão. A punção rotativa é a mais rápida das três e a menos flexível, por isso fica com fábricas que repetem um padrão por anos.

Parâmetros técnicos

Os números abaixo descrevem nossa linha de produção de bandejas porta-cabos perfuradas padrão. Trate como ponto de partida, não como produto fechado.
ItemUnidadeValor
Limite de escoamento da bobinaMPa235 a 400
Espessura da bobinamm0,6 a 2,0
Largura da tiramm100 a 1100
Largura da bandejamm50 a 600
Altura da lateral da bandejamm50 a 100
Velocidade da linham/min10 a 15
Estações de conformaçãosets22
Diâmetro do eixomm85
Material dos rolosGCr15, temperado em HRC 58 a 62
Acionamento principalkW30, motor inverter com redutor ZQ500
Prensa de punçãot110, 60 a 90 golpes por minuto
Alimentador servokW3, velocidade de linha até 200 m/min
Desenrolador hidráulicot6, diâmetro interno 508 mm, externo 1200 mm
Potência total instaladakW75
Área ocupadam55 x 4 x 3.5
ControleCLP, tela sensível, controle de comprimento por encoder, Panasonic ou Siemens
Uma linha para bandeja de 600 mm em 2,0 mm leva quadro mais pesado e prensa maior que uma para 300 mm em 1,0 mm. Nosso guia de custo de linha de bandeja mostra como cada escolha mexe no preço.

Por que uma linha de produção de bandejas porta-cabos perfuradas precisa de 22 estações

Um perfil em C em uma linha de produção de bandejas porta-cabos perfuradas tem quatro dobras: dois cantos de fundo e duas abas de retorno. Cada dobra é dividida em várias estações, e quem decide a divisão é o projetista de rolos. A espessura define o limite.
Uma tira de 0,6 mm aceita 25 graus por estação sem marca. Uma de 2,0 mm pede 12 a 15 graus, ou a fibra externa passa do escoamento e o canto trinca na dobra seguinte. Essa regra explica por que um quadro precisa de mais estações para cobrir 0,6 a 2,0 mm do que para cobrir só 1,2 mm.
22 estações cobrem toda a faixa. Menos estações barateiam a máquina mas ela sofre acima de 1,5 mm. O retorno elástico também cresce com o limite de escoamento, então quem roda tira de 400 MPa em 2,0 mm deve contar com as estações de calibração da linha de produção de bandejas porta-cabos perfuradas trabalhando de verdade.

Troca de largura sem trocar rolos

A largura muda muito mais que o perfil em uma linha de produção de bandejas porta-cabos perfuradas. Os eixos telescópicos resolvem, e separam a fábrica que orça rápido da que recusa serviço.
Nos eixos telescópicos os rolos de lateral deslizam e travam na nova largura, enquanto os de fundo ficam parados porque o fundo da bandeja é plano em qualquer largura. Dois ajustadores reconfiguram a máquina em 15 a 30 minutos. Uma máquina de largura fixa precisa de seis a oito horas para trocar o jogo completo.
Acima de três ou quatro larguras por semana, avalie uma máquina de bandejas de cabos com troca automática de bitola, com as posições guardadas no CLP e o ajuste pela tela.

Aço, revestimento e normas

A maioria das linhas de produção de bandejas porta-cabos perfuradas roda bobina galvanizada DX51D+Z, S250GD ou S350GD. O inox 304 aparece em indústrias de alimentos e no litoral, o alumínio em projetos ferroviários onde o peso pesa.
Limite de escoamento entre 235 e 400 MPa mantém a máquina feliz. Acima de 400 MPa o retorno elástico cresce, a máquina pede mais potência e a retidão passa a ser problema de calibração, não de conformação.
O acabamento decide a linha de revestimento em uma linha de produção de bandejas porta-cabos perfuradas, não a perfiladeira. O pré-galvanizado Z275 serve para interior. A galvanização por imersão a quente conforme ISO 1461 acrescenta 65 micrômetros e cobre as bordas cortadas, o que importa porque cada furo puncionado em uma linha de produção de bandejas porta-cabos perfuradas é borda nua.
Leia a tabela de carga e o esquema de acabamento juntos. NEMA VE 1 define as classes de carga para o mercado americano e a IEC 61537 cobre a maior parte dos destinos de exportação. A CSA C22.2 No. 126 vale no Canadá. Uma bandeja aprovada em uma norma não fica automaticamente conforme à outra.

Conta de produção: onde está o gargalo

A velocidade do trem é o número de capa. A janela da prensa e as trocas de bobina definem a produção real em uma linha de produção de bandejas porta-cabos perfuradas.
Comprimento da bandejaPeças por hora a 10 m/minA 15 m/minTurno de 8 horas a 12 m/min, 75 por cento de OEE
2,0 m3004502,160
2.5 m2403601,730
3,0 m2003001,440
6.0 m100150720
A prensa é o primeiro lugar a checar em qualquer linha de produção de bandejas porta-cabos perfuradas. Um golpe punciona uma janela do padrão, então metros por minuto é a janela vezes os golpes por minuto. A 70 golpes por minuto, uma janela de 300 mm libera 21 m/min e a prensa nunca limita o trem. Uma janela de 100 mm libera só 7 m/min, e a prensa vira o teto, por mais que o trem seja anunciado.
A troca de bobina é o segundo limite. Uma bobina de 6 t em 600 mm por 0,8 mm tem cerca de 1.590 m, ou 133 minutos a 12 m/min. Cada troca custa 5 a 10 minutos, então quatro bobinas por turno perdem meia hora no desbobinador. É o argumento do mandril duplo e da otimização de velocidade de linha em vez de um motor maior.

Antes de assinar: seis checagens

Seis perguntas separam uma linha de produção de bandejas porta-cabos perfuradas que encaixa de outra que vira problema de peças.
  1. O desenho mostra a largura de tira para cada largura de bandeja, ou só o tamanho da bandeja?
  2. A janela da prensa está casada com o padrão de furos ou com o quadro da máquina?
  3. O trem tem estações para segurar sua espessura mais pesada?
  4. A aba de retorno é conformada no trem ou cortada e dobrada em segunda operação?
  5. Qual norma a tabela de carga segue, e o esquema de acabamento combina com ela?
  6. A troca de largura está no CLP ou um ajustador reposiciona cada estação na mão?
A Believe Industry constrói linhas de roll forming personalizadas desde 2005, com mais de 80 engenheiros e técnicos e mais de 500 máquinas em mais de 50 países, sob ISO 9001 e CE. Dimensionamos o chassi, os rolos e a prensa para o seu perfil, a mesma disciplina descrita no nosso engenharia de conformação de perfis sob medida .
Envie o desenho da bandeja, o padrão de furos e a produção alvo para enquiry@believeindustry.com ou use o pedido de orçamento . Cada linha de produção de bandejas porta-cabos perfuradas que orçamos parte do seu desenho, não de um catálogo, e respondemos com layout, cálculo de largura de tira e preço em dois dias úteis.

Galeria de fotos

Perguntas frequentes

P: O que é uma linha de produção de bandejas porta-cabos perfuradas?

R: Uma linha contínua que transforma bobina de aço em bandeja puncionada, conformada e cortada. Desbobinador, niveladora, alimentador servo, prensa, trem de 22 estações e tesoura rodam em sequência, então um operador alimenta a bobina em uma ponta e retira bandeja empilhada na outra.

P: Que espessura a linha punciona e conforma?

R: De 0,6 a 2,0 mm na versão padrão, embora a maior parte da bandeja rode de 0,8 a 1,5 mm. Chegar a 2,0 mm em 600 mm de largura exige quadro reforçado e janela de prensa maior, então informe o máximo no pedido.

P: Posso trocar a largura da bandeja sem trocar rolos?

R: Sim, em uma linha de produção de bandejas porta-cabos perfuradas com eixos telescópicos. Os rolos de lateral deslizam e travam na nova largura em 15 a 30 minutos, enquanto uma máquina de largura fixa leva de seis a oito horas na troca completa.

P: Puncionar antes ou depois de conformar?

R: Antes de conformar na maioria dos pedidos. A tira plana é mais fácil de puncionar, a matriz é compensada pelo estiramento de cada dobra e a prensa fica dentro da mesma linha. A punção posterior serve a quem também fabrica bandeja lisa.

P: Qual a velocidade de uma linha de produção de bandejas porta-cabos perfuradas?

R: De 10 a 15 m/min. A janela da prensa e as trocas de bobina decidem a produção, não a velocidade nominal. Uma bandeja de 3 m a 12 m/min rende cerca de 1.440 peças por turno de 8 horas com 75 por cento de eficiência.

P: Que largura de tira preciso para uma bandeja de 400 mm?

R: Cerca de 640 mm com lateral de 75 mm e aba de 20 mm. Some abas e laterais à largura de fundo e confirme no desenho de rolos, porque o raio de dobra move o número alguns milímetros.

P: Quais normas valem para bandeja porta-cabos?

R: NEMA VE 1 nos Estados Unidos, IEC 61537 na maior parte dos mercados de exportação e CSA C22.2 No. 126 no Canadá. As classes de carga são definidas de forma diferente em cada uma, então aprovação em um mercado não vale no outro.

Q: Quais são os prazos de entrega e de instalação?

R: 45 a 60 dias após a aprovação do desenho, mais tempo para segunda prensa ou troca motorizada. Instalação, comissionamento e treinamento levam 7 a 10 dias no local com um engenheiro, e a linha precisa de 55 m livres de galpão.
Última atualização: 2026-11-01
Histórico de alterações do artigo
2026-11-01: Reescrita completa da página 3088. Texto de 2018 substituído, especificação movida para três tabelas, números conflitantes entre a introdução e a tabela antiga reconciliados, parágrafo final duplicado removido, e incluídos comparação de rotas de punção, conta de produção, normas e oito perguntas.
Gatilhos para a próxima revisão
Mudança nas classes de carga da NEMA VE 1 ou da IEC 61537
Variação do preço da bobina galvanizada acima de 15 por cento
Nova ferramenta de punção ou de troca de medida lançada para esta linha

Pedido Rápido

Envie-nos a sua exigência — responderemos dentro de 24 horas.

Clique ou arraste os arquivos para cá.
PDF, DWG, DXF, STEP, PNG, JPG — Máx. 20MB

Consulta enviada com sucesso!

Agradecemos o seu interesse na Believe Industry. A nossa equipa de engenharia entrará em contacto consigo dentro de 24 horas.

Precisa de uma resposta urgente? Envie um e-mail. enquiry@believeindustry.com

Índice

Últimas Publicações Believe Industry

Dicas para Comprar Guiador, Tecnologia de Máquinas e Manutenção
