Главная / Профилегибочный станок / станков для нестандартных профилей / Линия по производству перфорированных кабельных лотков

Линия по производству перфорированных кабельных лотков

Как работает линия производства перфорированных кабельных лотков

Короткий ответ: Линия производства перфорированных кабельных лотков разматывает стальную полосу, пробивает отверстия, пока полоса ещё плоская, формует С-профиль на 22 клетях и режет в размер. Базовая комплектация работает со сталью 0,6 до 2,0 мм, лотками шириной 50 до 600 мм и скоростью 10 до 15 м/мин за прессом 110 т.
Машину определяют три решения. Где пробиваются отверстия, сколько клетей несут гибы и как оператор меняет ширину. Если всё выбрано верно, линия работает пятнадцать лет. Если нет, каждый новый заказ превращается в борьбу с браком.
На этой странице: компоновка, технические характеристики, три схемы пробивки и расчёт производительности, от которого зависит окупаемость. О самом изделии рассказывает наша статья что такое кабельный лоток , где разобраны типы, классы нагрузки и покрытия.
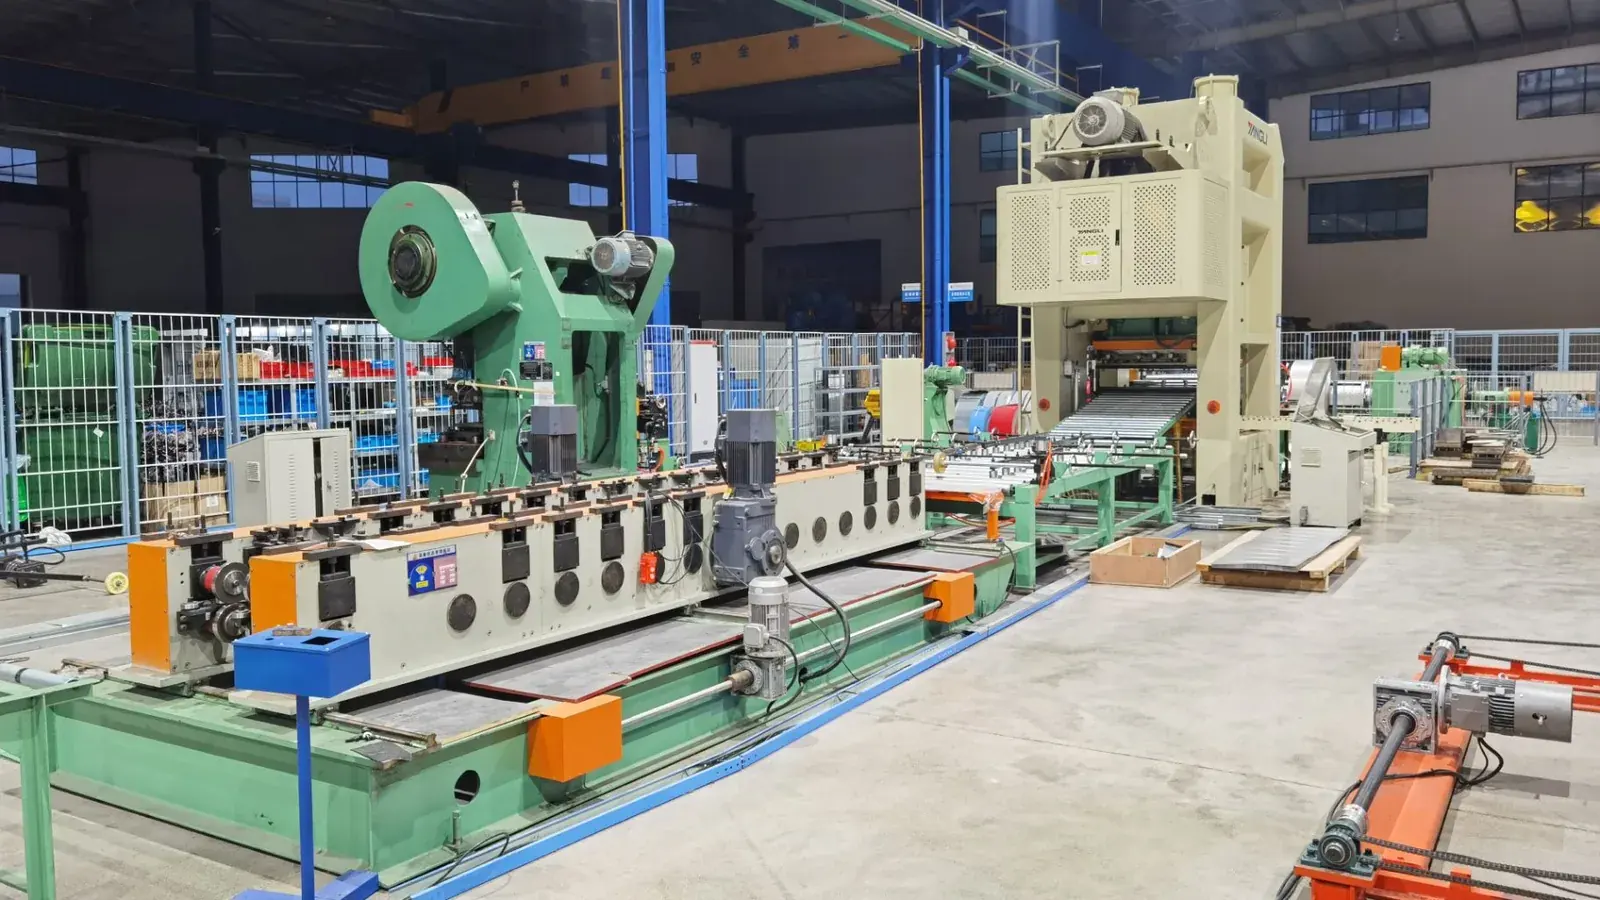
Линия производства кабельных лотков с пробивным прессом и профилегибочным станом на заводе

Что выпускает линия производства перфорированных кабельных лотков

Линия производства перфорированных кабельных лотков изготавливает С-профиль с перфорированным дном и перфорированными стенками. Профиль задают четыре числа, и все четыре меняются вместе.
  • Ширина, 50 до 600 мм, по наружной стороне стенок
  • Высота стенки, 50 до 100 мм
  • Отбортовка, обычно 15 до 25 мм, придающая жёсткость верхней кромке
  • Толщина материала, 0,6 до 2,0 мм
На линии производства перфорированных кабельных лотков отверстия пробиваются до формовки, пока полоса плоская. Типовой лоток имеет пазы 6 x 30 мм или 8 x 35 мм с шагом 25 мм и такие же пазы в стенках под соединитель. Рисунок отверстий живёт в штампе. Профиль живёт в комплекте валков. Поэтому новая перфорация не требует новых валков.
Ширина лоткаВысота стенкиТолщинаТипичное применениеНужная ширина полосы
50-100 мм50 мм0,6 до 1,2 mmКонтрольные и измерительные кабели240-290 мм
150-300 мм50-75 мм0,8 до 1,5 ммРаспределение электроэнергии в зданиях290-490 мм
400-500 мм75-100 мм1,0-2,0 ммЦентры данных и машинные залы640-780 мм
600 мм100 мм1,2 до 2,0 mmТяжёлые трассы и короба840 мм
Читайте последний столбец до того, как считать цену рулона. Ширина полосы это то, что вы покупаете, ширина лотка это то, что вы продаёте, а разница уходит в две стенки и две отбортовки. Лоток 600 мм требует 840 мм полосы, то есть около 28 процентов рулона никогда не становится дном. Стан принимает полосу до 1100 мм, поэтому на одной раме идут лоток, крышка и профили российского типа.

Шесть узлов линии производства перфорированных кабельных лотков

Любая линия производства перфорированных кабельных лотков идёт в одном порядке. Число клетей меняется с профилем. Порядок не меняется.
  • Разматыватель. Гидравлический на 6 т, внутренний диаметр 508 мм, наружный 1200 мм, двигатель 4 кВт со встроенным редуктором. Ручной разматыватель дешевле.
  • Правильная машина. 11 валков, четыре сверху и пять снизу плюс два подающих валка, 5,5 кВт, редуктор ZQ250, рассчитана на 2,0 мм при ширине 1000 мм.
  • Сервоподача и пресс. Подача 3 кВт в механический пресс 110 т с частотой 60 до 90 ходов в минуту, с фиксированным режимом 50 ходов в минуту.
  • Формовочный стан. 22 клети, валы 85 мм, валки GCr15 с твёрдостью HRC 58 до 62, двигатель с инвертором 30 кВт и главный редуктор ZQ500.
  • Отрезное устройство. Гидравлические ножницы с ножом Cr12MoV, длина задаётся на экране, допуск плюс минус 1 мм на лотке 3 м.
  • Приёмный стол. Два стола из уголка, автоматический укладчик добавляется при скорости выше 15 м/мин.
Линия производства кабельных лотков российского типа
Правильная машина отрабатывает больше, чем стоит. Полоса с памятью рулона входит в штамп под углом, и рисунок уходит от центра на 300 м хода. Сначала править, затем пробивать, в конце формовать. Наша статья о типах разматывателей объясняет, когда гидравлический разматыватель окупается.

Где пробивать: три схемы

Положение пробивки это главное решение по компоновке линии производства перфорированных кабельных лотков. Схем три, и каждая подходит под свой портфель заказов.
СхемаКак работаетЛучше всего дляНа что смотреть
Пробивка в линии перед формовкойПресс стоит между правильной машиной и станом и пробивает плоскую полосуБольшинство перфорированных лотков, один повторяющийся рисунокОтверстия слегка деформируются при формовке, штамп нужно корректировать
Пробивка после формовкиГотовый профиль проходит через второй прессОтверстия, которые должны остаться точными после гибкиДоступ к оснастке внутри С-профиля тесный
ротационный пробивной прессПробивные кольца на валке работают на ходу полосыДлинные серии, один рисунок, высокая скоростьСмена рисунка требует новых колец
Пробивка перед формовкой закрывает девять заказов из десяти. Штамп проектируют увеличенным по направлению формовки, поэтому паз, выходящий овальным, приходит к резке круглым. Просите у технолога чертёж компенсации, а не только готовый рисунок. Наладка оснастки разобрана в статье установка пробивного штампа.
Пробивка после формовки подходит заводу, который продаёт и сплошной лоток, потому что стан может работать при остановленном прессе. Она стоит второго пресса и лишней длины цеха. Ротационная пробивка самая быстрая из трёх и самая негибкая, поэтому её берут заводы с одним рисунком на годы.

Технические параметры

Ниже параметры базовой линии производства перфорированных кабельных лотков. Это отправная точка, а не закрытый продукт.
СтатьяЕдиницаЗначение
Предел текучести рулонаMPa235-400
Толщина полосымм0,6-2,0
Ширина полосымм100-1100
Ширина лоткамм50-600
Высота стенки лоткамм50-100
Скорость линиим/мин10-15
Формовочные клетиклети22
Диаметр валамм85
Материал валковGCr15, закалка HRC 58 до 62
Главный приводkW30, двигатель с инвертором и редуктор ZQ500
Пробивной пресст110, 60 до 90 ходов в минуту
СервоподатчикkW3, скорость подачи до 200 м/мин
Гидравлический разматывательт6, внутренний диаметр 508 мм, наружный 1200 мм
Суммарная мощностьkW75
Площадьм55 x 4 x 3.5
УправлениеПЛК, сенсорный экран, контроль длины по энкодеру, Panasonic или Siemens
Линия под лоток 600 мм и 2,0 мм несёт более тяжёлую раму и больший пресс, чем линия под 300 мм и 1,0 мм. Наша статья о стоимости линии для кабельных лотков показывает, как каждый выбор двигает цену.

Почему линии производства перфорированных кабельных лотков нужны 22 клети

С-профиль на линии производства перфорированных кабельных лотков несёт четыре гиба: два угла дна и две отбортовки. Каждый гиб распределён по нескольким клетям, и как именно его делить решает конструктор валков. Предел задаёт толщина.
Полоса 0,6 мм берёт 25 градусов на клеть без следов. Полосе 2,0 мм нужно 12 до 15 градусов, иначе наружное волокно уходит за предел текучести и угол трескается на следующем гибе. Это правило объясняет, почему одной раме нужно больше клетей на диапазон 0,6 до 2,0 мм, чем только на 1,2 мм.
22 клети закрывают весь диапазон. Меньше клетей дешевле, но машина сдаёт выше 1,5 мм. Пружинение растёт с пределом текучести, поэтому при полосе 400 МПа и 2,0 мм калибровочные клети линии производства перфорированных кабельных лотков будут работать по-настоящему.

Смена ширины без смены валков

Ширина меняется гораздо чаще профиля на линии производства перфорированных кабельных лотков. Телескопические валы решают это и отличают завод, который считает быстро, от завода, который отказывается от заказов.
На телескопических валах валки стенок сдвигаются и фиксируются на новой ширине, а валки дна остаются на месте, потому что дно лотка плоское при любой ширине. Двое наладчиков переналаживают стан за 15 до 30 минут. Машине фиксированной ширины нужна полная смена валков и шесть до восьми часов.
Если в неделю больше трёх или четырёх ширин, смотрите на страница об автоматической смене типоразмера на станке для кабельных лотков, где позиции хранятся в ПЛК, а переналадка идёт с сенсорного экрана.

Сталь, покрытие и стандарты

Большинство линий производства перфорированных кабельных лотков работают на оцинкованном рулоне DX51D+Z, S250GD или S350GD. Нержавеющая сталь 304 встречается на пищевых производствах и на побережье, алюминий на железнодорожных проектах, где важна масса.
Предел текучести от 235 до 400 МПа устраивает стан. Выше 400 МПа растёт пружинение, нужна большая мощность привода, а прямолинейность становится задачей калибровки, а не формовки.
Покрытие определяет линию окраски на линии производства перфорированных кабельных лотков, а не профилегибочный стан. Предварительное цинкование Z275 годится для помещений. Горячее цинкование по ISO 1461 добавляет 65 микрон и закрывает кромки реза, что важно, потому что каждое пробитое отверстие на линии производства перфорированных кабельных лотков это открытая кромка.
Таблицу нагрузок и схему покрытия читайте вместе. NEMA VE 1 задаёт классы нагрузки для рынка США, а IEC 61537 закрывает большинство экспортных направлений. CSA C22.2 No. 126 действует в Канаде. Лоток, прошедший один стандарт, не становится автоматически соответствующим другому.

Расчёт производительности: где узкое место

Скорость стана это витрина. Окно пресса и смены рулона задают реальный выпуск на линии производства перфорированных кабельных лотков.
Длина лоткаШтук в час при 10 м/минПри 15 м/минСмена 8 часов при 12 м/мин, OEE 75 процентов
2,0 м3004502,160
2.5 м2403601,730
3,0 м2003001,440
6.0 м100150720
Пресс проверяют первым на любой линии производства перфорированных кабельных лотков. Один ход пробивает окно рисунка, значит метров в минуту равно длина окна на число ходов. При 70 ходах в минуту окно 300 мм даёт 21 м/мин, и пресс не ограничивает стан. Окно 100 мм даёт только 7 м/мин, и пресс становится потолком при любой заявленной скорости стана.
Смена рулона это второй предел. Рулон 6 т при 600 мм и 0,8 мм содержит около 1 590 м, то есть 133 минуты при 12 м/мин. Каждая смена стоит 5 до 10 минут, поэтому четыре рулона за смену теряют полчаса на разматывателе. Отсюда довод за второй разматыватель и за оптимизацию скорости линии , а не за более мощный двигатель.

До подписания: шесть проверок

Шесть вопросов отделяют линию производства перфорированных кабельных лотков, которая подходит, от той, что станет проблемой с запчастями.
  1. Указана на чертеже ширина полосы для каждой ширины лотка или только размер лотка?
  2. Окно пресса подобрано под рисунок отверстий или под раму машины?
  3. Хватает ли клетей стана на вашу максимальную толщину?
  4. Отбортовка формуется в стане или режется и гнётся отдельной операцией?
  5. Какому стандарту следует таблица нагрузок и соответствует ли ей схема покрытия?
  6. Смена ширины хранится в ПЛК или наладчик переставляет каждую клеть вручную?
Believe Industry строит заказные линии профилирования с 2005 года: более 80 инженеров и техников и более 500 машин в более чем 50 странах, под ISO 9001 и CE. Мы рассчитываем раму, ролики и пресс под ваш профиль — та же дисциплина описана в нашем инжиниринг профилей на заказ .
Пришлите чертёж лотка, рисунок отверстий и нужный выпуск на enquiry@believeindustry.com или заполните форма запроса коммерческого предложения . Каждая линия производства перфорированных кабельных лотков, которую мы считаем, начинается с вашего чертежа, а не с каталога, и мы отвечаем компоновкой, расчётом ширины полосы и ценой в течение двух рабочих дней.

Фотогалерея

Часто задаваемые вопросы

В: Что такое линия производства перфорированных кабельных лотков?

О: Непрерывная линия, превращающая стальной рулон в перфорированный, сформированный и нарезанный лоток. Разматыватель, правильная машина, сервоподача, пресс, стан на 22 клети и ножницы работают последовательно, поэтому один оператор подаёт рулон с одного конца и снимает уложенный лоток с другого.

В: Какую толщину линия пробивает и формует?

О: 0,6 до 2,0 мм в базовой комплектации, хотя большинство лотков идёт 0,8 до 1,5 мм. Для 2,0 мм при ширине 600 мм нужна усиленная рама и большее окно пресса, поэтому укажите максимум в запросе.

В: Можно менять ширину лотка без смены валков?

О: Да, на линии производства перфорированных кабельных лотков с телескопическими валами. Валки стенок сдвигаются и фиксируются на новой ширине за 15 до 30 минут, тогда как машине фиксированной ширины нужна полная смена валков и шесть до восьми часов.

В: Пробивать отверстия до или после формовки?

О: До формовки в большинстве заказов. Плоскую полосу пробивать проще, штамп компенсируют под растяжение на каждом гибе, и пресс стоит в той же линии. Пробивка после формовки нужна тем, кто выпускает и сплошной лоток.

В: С какой скоростью работает линия производства перфорированных кабельных лотков?

О: 10 до 15 м/мин. Выпуск определяют окно пресса и смены рулона, а не паспортная скорость. Лоток 3 м при 12 м/мин даёт около 1 440 штук за смену 8 часов при эффективности 75 процентов.

В: Какая ширина полосы нужна для лотка 400 мм?

О: Около 640 мм при стенке 75 мм и отбортовке 20 мм. Сложите отбортовки и стенки с шириной дна, затем подтвердите по чертежу валков, потому что допуск на гиб сдвигает цифру на несколько миллиметров.

В: Какие стандарты применяются к кабельным лоткам?

О: NEMA VE 1 в США, IEC 61537 на большинстве экспортных рынков, CSA C22.2 No. 126 в Канаде. Классы нагрузки определены по-разному, поэтому допуск одного рынка не переносится на другой.

Q: Каковы сроки поставки и монтажа?

О: 45 до 60 дней после утверждения чертежа, плюс время на второй пресс или моторизованную смену размера. Монтаж, пуск и обучение занимают 7 до 10 дней на площадке с одним инженером, а линии нужно 55 м свободной длины цеха.
Обновлено: 2026-11-01
Журнал изменений статьи
2026-11-01: Полная переработка страницы 3088. Текст 2018 года заменён, спецификация переведена в три таблицы, согласованы противоречивые цифры вступления и старой таблицы, удалён дублированный финальный абзац, добавлены сравнение схем пробивки, расчёт производительности, стандарты и восемь вопросов.
Триггеры следующей проверки
Изменение классов нагрузки в NEMA VE 1 или IEC 61537
Изменение цены оцинкованного рулона более чем на 15 процентов
Выпуск новой оснастки для пробивки или смены размера для этой линии

Быстрый запрос

Отправьте нам ваше задание — мы ответим в течение 24 часов.

Перетащите файлы сюда, щелкнув по ним мышью.
PDF, DWG, DXF, STEP, PNG, JPG — максимум 20 МБ

Запрос успешно отправлен!

Благодарим вас за интерес к Believe Industry. Наша инженерная команда свяжется с вами в течение 24 часов.

Нужен срочный ответ? Напишите на электронную почту. enquiry@believeindustry.com

Содержание

Последние публикации Believe Industry

Руководство по выбору, технология оборудования и советы по обслуживанию