Inicio / Máquina perfiladora / máquinas perfiladoras de perfil a medida / Línea de producción de bandejas para cables perforadas

Línea de producción de bandejas para cables perforadas

Cómo funciona una línea de producción de bandejas portacables perforadas

Respuesta breve: Una línea de producción de bandejas portacables perforadas desenrolla chapa de acero, punzona el patrón de agujeros con la chapa todavía plana, conforma el perfil en C en 22 castillos y corta a medida. Nuestra versión estándar trabaja acero de 0,6 a 2,0 mm, anchos de bandeja de 50 a 600 mm y 10 a 15 m/min detrás de una prensa de 110 t.
Tres decisiones definen la máquina. Dónde se punzona, cuántos castillos llevan las curvaturas y cómo cambia el operario el ancho. Si se aciertan, la línea funciona quince años. Si falla una, cada pedido nuevo se convierte en una pelea con la chatarra.
Esta página cubre la disposición, la ficha técnica, las tres rutas de punzonado y el cálculo de producción que decide la amortización. Para el producto en sí, nuestra guía de qué es una bandeja portacables cubre tipos, clases de carga y acabados.
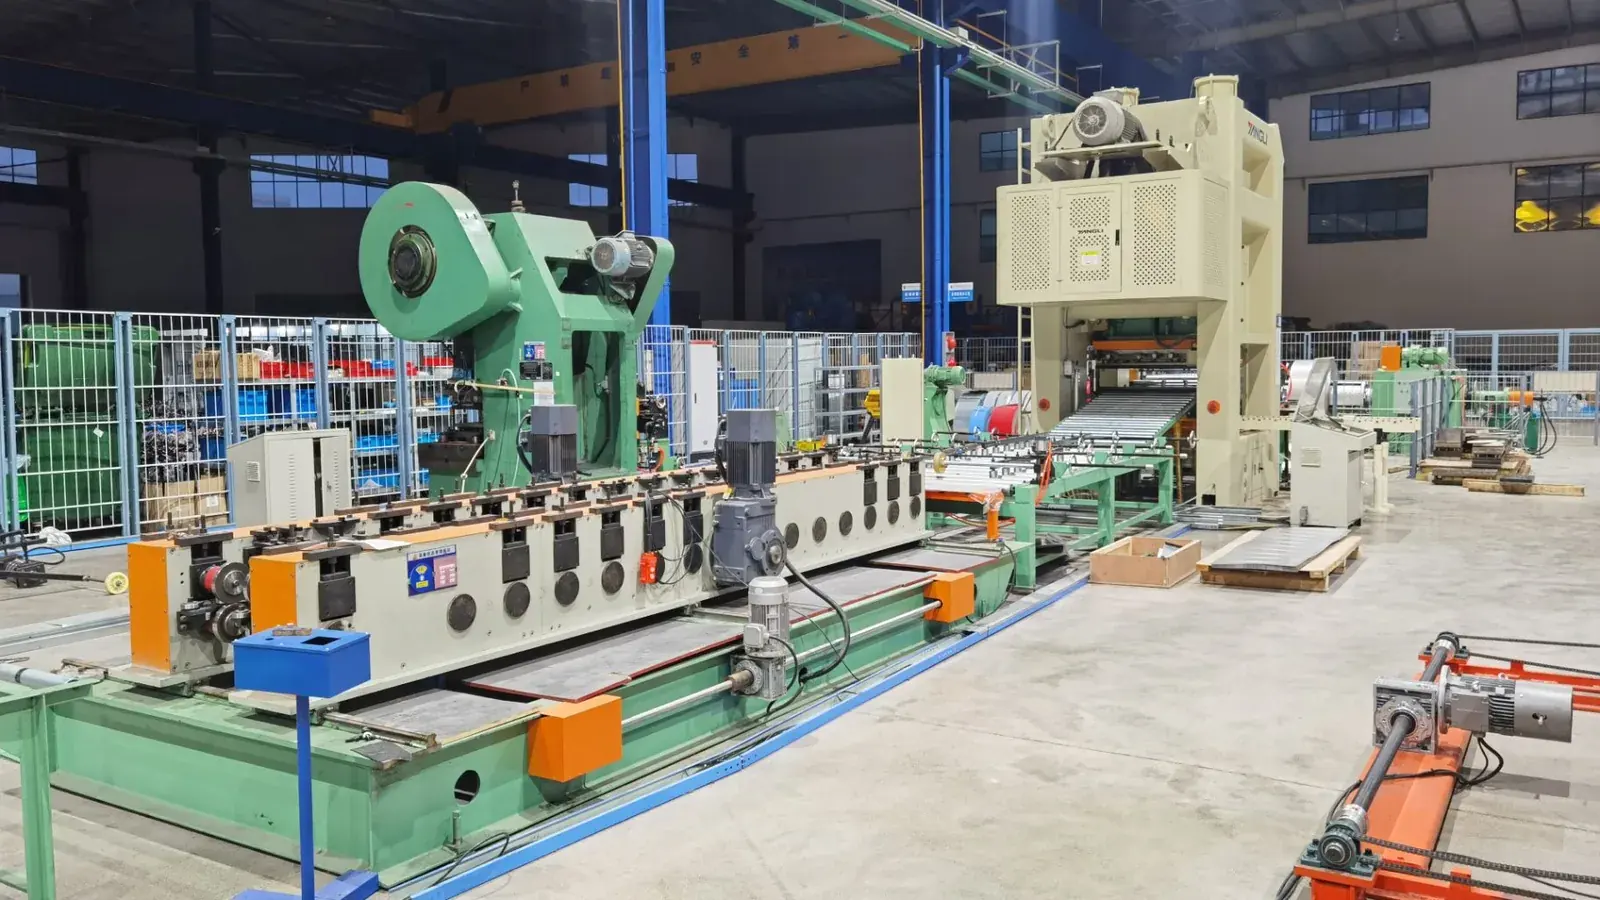
Línea de producción de bandejas portacables con prensa de punzonado y perfiladora en fábrica

Qué produce una línea de producción de bandejas portacables perforadas

La línea de producción de bandejas portacables perforadas fabrica un perfil en C con fondo y laterales punzonados. Cuatro números definen ese perfil y los cuatro se mueven juntos.
  • Ancho, de 50 a 600 mm, medido por fuera de los laterales
  • Altura del lateral, de 50 a 100 mm
  • Pestaña de retorno, normalmente de 15 a 25 mm, que rigidiza el borde superior
  • Espesor del material, de 0,6 a 2,0 mm
En una línea de producción de bandejas portacables perforadas los agujeros se punzonan antes de conformar, con la chapa todavía plana. Una bandeja típica usa ranuras de 6 x 30 mm u 8 x 35 mm con paso de 25 mm, y ranuras equivalentes en los laterales para la unión. El patrón vive en el punzón. El perfil vive en el juego de rodillos. Por eso una nueva perforación no exige rodillos nuevos.
Ancho de bandejaAltura del lateralEspesorUso típicoAncho de chapa necesario
50 a 100 mm50 mm0,6 a 1,2 mmCable de instrumentación y control240 a 290 mm
150 a 300 mm50 a 75 mm0,8 a 1,5 mmDistribución eléctrica comercial290 a 490 mm
400 a 500 mm75 a 100 mm1,0 a 2,0 mmCentros de datos y salas de máquinas640 a 780 mm
600 mm100 mm1,2 a 2,0 mmTramos pesados y canalizaciones840 mm
Lea la última columna antes de valorar el precio de una bobina. El ancho de chapa es lo que compra, el ancho de bandeja es lo que vende, y la diferencia se convierte en dos laterales y dos pestañas de retorno. Una bandeja de 600 mm consume 840 mm de chapa, así que cerca del 28 por ciento de la bobina nunca aparece como fondo. La máquina admite chapa hasta 1100 mm, lo que permite producir bandeja, tapa y perfiles de tipo ruso en el mismo bastidor.

Seis estaciones en una línea de producción de bandejas portacables perforadas

Toda línea de producción de bandejas portacables perforadas sigue el mismo orden. El número de castillos cambia con el perfil. El orden no.
  • Desbobinador. Hidráulico de 6 t, diámetro interior de 508 mm, exterior de 1200 mm, motor de 4 kW con reductor integrado. El mandril manual es la opción más económica.
  • Niveladora. 11 rodillos, cuatro arriba y cinco abajo más dos rodillos de arrastre, 5,5 kW, reductor ZQ250, prestaciones hasta 2,0 mm con 1000 mm de ancho.
  • Alimentador servo y prensa. Alimentador de 3 kW en una prensa mecánica de 110 t a 60 o 90 golpes por minuto, con modo fijo de 50 golpes por minuto.
  • Tren de perfilado. 22 castillos, ejes de 85 mm, rodillos de GCr15 a HRC 58 o 62, motor inverter de 30 kW y reductor principal ZQ500.
  • Cizalla. Cizalla hidráulica con cuchilla Cr12MoV, longitud fijada en pantalla, tolerancia de más o menos 1 mm en una bandeja de 3 m.
  • Mesa de salida. Dos mesas de acero angular, con apilador automático por encima de 15 m/min.
Línea de producción de bandejas portacables tipo ruso
La niveladora aporta más de lo que sugiere su precio en una línea de producción de bandejas portacables perforadas. Una chapa con memoria de bobina entra torcida en el punzón y el patrón se descentra a lo largo de 300 m. Primero nivelar, después punzonar, al final conformar. Nuestra guía de tipos de desenrollador explica cuándo se amortiza un mandril hidráulico.

Dónde punzona la línea: tres rutas

La posición del punzonado es la mayor decisión de diseño en una línea de producción de bandejas portacables perforadas. Existen tres rutas y cada una encaja con una cartera de pedidos distinta.
RutaCómo funcionaEncaja mejorA tener en cuenta
Punzonado previo en líneaLa prensa va entre niveladora y tren y punzona la chapa planaLa mayoría de bandeja perforada, un patrón repetidoLos agujeros se deforman al conformar, el punzón debe compensarse
Punzonado posteriorEl perfil conformado pasa por una segunda prensaAgujeros que deben quedar exactos tras la curvaturaEl acceso de utillaje dentro del perfil en C es estrecho
punzonadora rotativaAnillos de punzonado en un rodillo golpean con la chapa en movimientoSeries largas, un solo patrón, alta velocidadCambiar de patrón exige anillos nuevos
El punzonado previo cubre nueve de cada diez pedidos. El punzón se dibuja sobredimensionado en la dirección de conformado, así que una ranura que sale ovalada llega redonda al corte. Pida al ingeniero de utillaje el plano de compensación, no solo el patrón final. La puesta a punto se trata en nuestra guía de instalación de punzones.
El punzonado posterior conviene a una fábrica que también vende bandeja ciega, porque el tren puede trabajar con la prensa parada. Cuesta una segunda prensa y más longitud de nave. El punzonado rotativo es el más rápido de los tres y el menos flexible, por eso pertenece a fábricas que repiten un patrón durante años.

Parámetros técnicos

Las cifras siguientes describen nuestra línea de producción de bandejas portacables perforadas estándar. Tómelas como un punto de partida, no como un producto cerrado.
ConceptoUnidadValor
Límite elástico de la bobinaMPa235 a 400
Espesor de la bobinamm0,6 a 2,0
Ancho del flejemm100 a 1100
Ancho de bandejamm50 a 600
Altura del lateral de bandejamm50 a 100
Velocidad de líneam/min10 a 15
Estaciones de perfiladosets22
Diámetro de ejemm85
Material de los rodillosGCr15, templado a HRC 58 o 62
Accionamiento principalkW30, motor inverter con reductor ZQ500
Prensa de punzonadot110, de 60 a 90 golpes por minuto
Alimentador servokW3, velocidad de línea hasta 200 m/min
Desbobinador hidráulicot6, diámetro interior 508 mm, exterior 1200 mm
Potencia total instaladakW75
Superficiem55 x 4 x 3.5
ControlPLC, pantalla táctil, control de longitud por encoder, Panasonic o Siemens
Una línea para bandeja de 600 mm y 2,0 mm lleva bastidor más pesado y prensa mayor que una para 300 mm y 1,0 mm. Nuestra guía de costes de línea de bandeja muestra cómo cada elección mueve el precio.

Por qué una línea de producción de bandejas portacables perforadas necesita 22 castillos

Un perfil en C en una línea de producción de bandejas portacables perforadas lleva cuatro curvaturas: dos esquinas de fondo y dos pestañas de retorno. Cada curvatura se reparte entre varios castillos, y el reparto lo decide el diseñador de rodillos. El espesor fija el límite.
Una chapa de 0,6 mm admite 25 grados por castillo sin marcar. Una de 2,0 mm pide 12 a 15 grados, o la fibra exterior supera el límite elástico y la esquina se agrieta en la siguiente curvatura. Esa regla explica por qué un bastidor necesita más castillos para cubrir de 0,6 a 2,0 mm que para cubrir solo 1,2 mm.
22 castillos cubren todo el rango. Menos castillos abaratan la máquina pero la dejan corta por encima de 1,5 mm. El retorno elástico también crece con el límite elástico, así que quien trabaje chapa de 400 MPa y 2,0 mm debe contar con que los castillos de calibración de la línea de producción de bandejas portacables perforadas hagan trabajo real.

Cambio de ancho sin cambiar rodillos

El ancho cambia mucho más que el perfil en una línea de producción de bandejas portacables perforadas. Los ejes telescópicos lo resuelven, y separan a la fábrica que cotiza rápido de la que rechaza pedidos.
Con ejes telescópicos los rodillos de lateral se desplazan y se bloquean en el nuevo ancho, mientras los de fondo no se tocan porque el fondo de la bandeja es plano en todos los anchos. Dos operarios reajustan la máquina en 15 a 30 minutos. Una máquina de ancho fijo necesita de seis a ocho horas para cambiar el juego completo.
Por encima de tres o cuatro anchos por semana, conviene una página sobre la perfiladora de bandejas portacables con cambio automático de formato, con las posiciones guardadas en el PLC y el ajuste desde la pantalla táctil.

Acero, recubrimiento y normas

La mayoría de líneas de producción de bandejas portacables perforadas trabajan bobina galvanizada DX51D+Z, S250GD o S350GD. El inoxidable 304 aparece en plantas alimentarias y en costa, el aluminio en proyectos ferroviarios donde el peso manda.
Un límite elástico entre 235 y 400 MPa mantiene contenta a la máquina. Por encima de 400 MPa sube el retorno elástico, hace falta más potencia y la rectitud pasa a ser un problema de calibración, no de conformado.
El acabado decide la línea de recubrimiento en una línea de producción de bandejas portacables perforadas, no la perfiladora. El pregalvanizado Z275 sirve para interior. La galvanización por inmersión en caliente según ISO 1461 añade 65 micras y cubre los bordes cortados, algo que importa porque cada agujero punzonado en una línea de producción de bandejas portacables perforadas es un borde desnudo.
Lea la tabla de cargas y el esquema de acabado a la vez. NEMA VE 1 fija las clases de carga para el mercado estadounidense y IEC 61537 cubre la mayoría de destinos de exportación. CSA C22.2 Nº 126 aplica en Canadá. Una bandeja que cumple una norma no cumple automáticamente otra.

Cálculo de producción: dónde está el cuello de botella

La velocidad del tren es el número de portada. La ventana de la prensa y los cambios de bobina fijan la producción real de una línea de producción de bandejas portacables perforadas.
Longitud de bandejaPiezas por hora a 10 m/minA 15 m/minTurno de 8 horas a 12 m/min, 75 por ciento de OEE
2,0 m3004502,160
2.5 m2403601,730
3,0 m2003001,440
6.0 m100150720
La prensa es lo primero que hay que revisar en cualquier línea de producción de bandejas portacables perforadas. Un golpe punzona una ventana del patrón, así que los metros por minuto son la longitud de ventana por los golpes por minuto. A 70 golpes por minuto, una ventana de 300 mm libera 21 m/min y la prensa nunca limita al tren. Una ventana de 100 mm libera solo 7 m/min y la prensa se convierte en el techo, por mucho que anuncie el tren.
El cambio de bobina es el segundo límite. Una bobina de 6 t de 600 mm por 0,8 mm contiene unos 1.590 m, es decir 133 minutos a 12 m/min. Cada cambio cuesta de 5 a 10 minutos, así que cuatro bobinas por turno pierden media hora en el desenrollador. Ahí está el argumento del doble mandril y de la optimización de la velocidad de línea en lugar de un motor mayor.

Antes de firmar: seis comprobaciones

Seis preguntas separan una línea de producción de bandejas portacables perforadas que encaja de otra que acaba en un problema de repuestos.
  1. ¿El plano indica el ancho de chapa para cada ancho de bandeja, o solo el tamaño de bandeja?
  2. ¿La ventana de la prensa está ajustada al patrón de agujeros o al bastidor de la máquina?
  3. ¿El tren tiene castillos para soportar su espesor más alto?
  4. ¿La pestaña de retorno se conforma en el tren o se corta y dobla en una segunda operación?
  5. ¿Qué norma sigue la tabla de cargas y el esquema de acabado la cumple?
  6. ¿El cambio de ancho está guardado en el PLC o un operario reajusta cada castillo a mano?
Believe Industry construye líneas de roll forming a medida desde 2005, con más de 80 ingenieros y técnicos y más de 500 máquinas en más de 50 países, bajo ISO 9001 y CE. Dimensionamos el bastidor, los rodillos y la prensa según su perfil, la misma disciplina descrita en nuestra ingeniería de conformado de perfiles a medida .
Envíe el plano de la bandeja, el patrón de agujeros y la producción objetivo a enquiry@believeindustry.com o utilice el solicitud de presupuesto . Cada línea de producción de bandejas portacables perforadas que cotizamos parte de su plano, no de un catálogo, y respondemos con un layout, el cálculo de ancho de chapa y un precio en dos días laborables.

Galería de fotos

Preguntas frecuentes

P: ¿Qué es una línea de producción de bandejas portacables perforadas?

R: Una línea continua que convierte bobina de acero en bandeja punzonada, conformada y cortada. Desenrollador, niveladora, alimentador servo, prensa, tren de 22 castillos y cizalla trabajan en secuencia, así que un operario alimenta bobina por un extremo y retira bandeja apilada por el otro.

P: ¿Qué espesor puede punzonar y conformar la línea?

R: De 0,6 a 2,0 mm en la versión estándar, aunque la mayoría de bandeja va de 0,8 a 1,5 mm. Llegar a 2,0 mm con 600 mm de ancho exige bastidor reforzado y ventana de prensa mayor, así que indique el máximo en la consulta.

P: ¿Puedo cambiar el ancho de bandeja sin cambiar rodillos?

R: Sí, en una línea de producción de bandejas portacables perforadas con ejes telescópicos. Los rodillos de lateral se desplazan y bloquean en el nuevo ancho en 15 a 30 minutos, mientras una máquina de ancho fijo tarda de seis a ocho horas en un cambio completo.

P: ¿Conviene punzonar antes o después de conformar?

R: Antes de conformar en la mayoría de pedidos. La chapa plana se punzona mejor, el punzón se compensa por el estiramiento de cada curvatura y la prensa queda dentro de la misma línea. El punzonado posterior sirve a quien también fabrica bandeja ciega.

P: ¿A qué velocidad corre una línea de producción de bandejas portacables perforadas?

R: De 10 a 15 m/min. La ventana de la prensa y los cambios de bobina deciden la producción, no la velocidad nominal. Una bandeja de 3 m a 12 m/min da unas 1.440 piezas por turno de 8 horas al 75 por ciento de eficiencia.

P: ¿Qué ancho de chapa necesito para una bandeja de 400 mm?

R: Unos 640 mm con 75 mm de lateral y 20 mm de pestaña de retorno. Sume pestañas y laterales al ancho de fondo y confirme sobre el plano de rodillos, porque el desarrollo de curvatura mueve la cifra unos milímetros.

P: ¿Qué normas se aplican a la bandeja portacables?

R: NEMA VE 1 en Estados Unidos, IEC 61537 en la mayoría de mercados de exportación y CSA C22.2 Nº 126 en Canadá. Las clases de carga se definen de forma distinta en cada una, así que la aprobación de un mercado no sirve en otro.

Q: ¿Cuánto duran la entrega y la instalación?

R: De 45 a 60 días tras la aprobación del plano, más tiempo si hay segunda prensa o cambio de medida motorizado. La instalación, la puesta en marcha y la formación llevan de 7 a 10 días en planta con un ingeniero, y la línea necesita 55 m de nave libres.
Última actualización: 2026-11-01
Registro de cambios del artículo
2026-11-01: Reescritura completa de la página 3088. Se sustituyó el texto de 2018, la especificación pasó a tres tablas, se conciliaron las cifras contradictorias entre la introducción y la tabla antigua, se eliminó un párrafo de cierre duplicado y se añadieron la comparación de rutas de punzonado, el cálculo de producción, las normas y ocho preguntas frecuentes.
Desencadenantes de la próxima revisión
Cambio en las clases de carga de NEMA VE 1 o IEC 61537
Variación del precio de la bobina galvanizada superior al 15 por ciento
Nuevo utillaje de punzonado o de cambio de medida para esta línea

Consulta rápida

Envíenos sus requisitos: le responderemos en un plazo de 24 horas.

Haz clic o arrastra los archivos aquí.
PDF, DWG, DXF, STEP, PNG, JPG — Máx. 20MB

¡Consulta enviada correctamente!

Gracias por su interés en Believe Industry. Nuestro equipo de ingeniería se pondrá en contacto con usted en un plazo de 24 horas.

¿Necesitas una respuesta urgente? Envía un correo electrónico. enquiry@believeindustry.com

Índice de contenidos

Publicaciones recientes Believe Industry

Consejos sobre guías de compra, tecnología de máquinas y mantenimiento

Heavy gauge strip punching station with servo feeder on a step beam line

Perfilado para señalización: 7 perfiles de vallas y postes

Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...

Leer más
