Endereço
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Funcionamento
De segunda a sexta-feira: das 9h às 17h
Sábado: 9h - 16h
Endereço
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Funcionamento
De segunda a sexta-feira: das 9h às 17h
Sábado: 9h - 16h
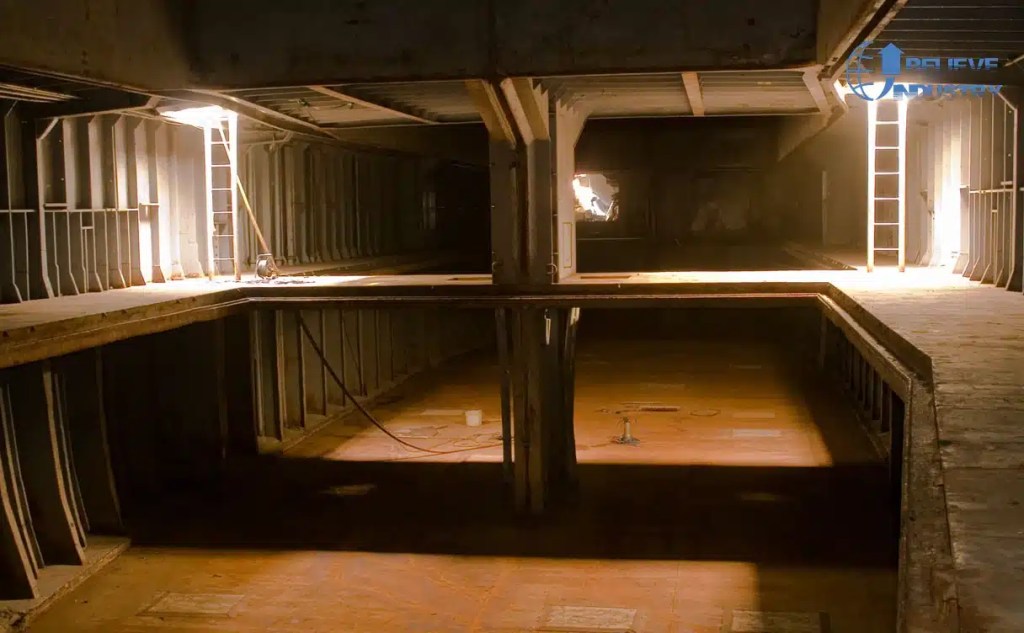
Uma máquina de conformação por enrolamento para construção naval constrói as longas secções de aço de que um navio precisa antes de alguém chapar uma chapa. Reforços de convés, canais de mamparo, suportes de tubagem e bandejas de cabos começam todos como bobina plana e tornam-se formas portadoras de carga dentro de um bloco. Uma máquina de conformação por enrolamento para construção naval é uma linha construída para o ar salgado, a alimentação de chapa espessa e as regras de vistoria de classe que uma linha em terra nunca enfrenta.
Resposta curta: Uma máquina de conformação por enrolamento para construção naval conforma bobina de aço plana em secções de navio como reforços de convés, canais de mamparo, suportes de tubagem, bandejas de cabos e molduras de vigia. Cinco famílias de perfis cobrem quase todo o trabalho de estaleiro. O grau do material define a linha: Grau A e AH36 para secções estruturais, 316L para peças expostas à corrosão. A velocidade vai de 10 a 25 m/min. A aprovação de classe e a exposição ao salpico de salmoura decidem o acabamento.
Um perfil de estaleiro vive num ambiente húmido, salgado e em movimento. A água salgada pousa em todas as superfícies, e cada soldadura é inspecionada. Isso muda três coisas, e cada uma dessas coisas incide sobre a máquina de conformação por enrolamento para construção naval.
O aço chega mais espesso. As alimentações de chapa de navio vão de 6 mm a 12 mm, bem acima dos 0,8 mm a 2,0 mm típicos de uma linha de estantes ou purlins. Uma espessura maior significa motores maiores e estações mais fortes na máquina de conformação por enrolamento para construção naval.
A tolerância é mais apertada. Os inspetores de classe verificam a planura do perfil e o alinhamento da alma contra o desenho. A máquina de conformação por enrolamento para construção naval precisa de um rolo flutuante ou de autocorreção em vez de uma preparação fixa, porque as secções navais são longas e o desvio aparece no bloco.
O revestimento tem de sobreviver ao sal. Só galvanizar não chega em offshore. As secções acima da linha de água recebem muitas vezes um sistema de tinta segundo a ISO 12944 C5-M ou CX, e as peças junto de cabins ou tanques usam aço inoxidável 316L.
Os reforços de convés são o trabalho naval de maior volume na maioria dos estaleiros. Uma barra plana ou uma faixa de plano com bolbo alimenta a linha, recebe fendas ou furos, e depois é cortada ao comprimento para um painel de convés.
A variável crítica é o passo das fendas. O plano com bolbo é muitas vezes usado com furos pré-abertos a centros de 200 mm a 300 mm. A velocidade de puncionamento determina a velocidade da linha. Uma prensa hidráulica lida com 3 a 4 m/min, uma prensa mecânica com 10 a 15 m/min, e uma unidade de puncionamento rotativo com 30 m/min ou mais.
| Tipo de reforço | Método de puncionamento | Velocidade de linha utilizável |
|---|---|---|
| Barra plana, com fendas | Prensa hidráulica | De 3 a 4 m/min |
| Barra plana, com fendas | Prensa mecânica | De 10 a 15 m/min |
| Plano com bolbo, com fendas | Puncionamento rotativo | Mais de 30 m/min |
Um estaleiro que constrói embarcações pequenas num só turno compra normalmente a prensa mecânica. Um estaleiro que constrói navios porta-contentores compra rotativo, porque a contagem de reforços chega às dezenas de milhares. A máquina de conformação por enrolamento para construção naval também expedia secções com furos de extremidade pré-furados para os acessórios de ligação.

Os mamparos estanques transportam barras planas e canais que impedem o casco de flexionar. Este é um trabalho de dimensão fixa e de alta repetição. O mesmo canal corre centenas de vezes numa classe de navio, por isso a máquina de conformação por enrolamento para construção naval paga-se só com o ferramental.
A dimensão do canal é normalmente de 150 mm a 300 mm de profundidade com uma alma de 6 mm a 10 mm. A máquina de conformação por enrolamento para construção naval acrescenta puncionamento para furos de alívio e fendas de drenagem no fundo da alma. A escolha da prensa de puncionamento segue as mesmas três classes da linha de reforços.
Os suportes de tubagem ficam por trás de cada tubo de quilhao, linha de combustível e linha de lastro. Normalmente são um canal ou uma secção em T soldada a uma placa. As secções são curtas, pelo que a linha corre com uma estação de paragem e corte em vez de comprimento contínuo.
O revestimento importa mais aqui do que a forma. Os suportes de tubagem acumulam condensação e sal, e ficam perto dos tanques. Muitos estaleiros especificam galvanização a quente segundo a AS/NZS 4680 ou um sistema de tinta segundo a ISO 12944 C5-M. Confirme a classe de revestimento antes de a máquina de conformação por enrolamento para construção naval ser construída, porque a galvanização e a conformação ficam em edifícios diferentes.

As bandejas de cabos nos navios são longas, por isso são o único perfil naval que corresponde ao mercado de bandejas em terra. A diferença é o ambiente. Vibração, lavagem e sal significam 316L ou galvanizado marine pesado em vez de zinco normal.
As linhas de bandejas correm mais depressa do que as linhas de reforços porque não é preciso puncionar em cada metro. A bandeja perfurada precisa de furos em linha, o que baixa a velocidade para 8 a 12 m/min. A bandeja tipo escada sem furos corre a 20 a 25 m/min.
Cobrimos os tipos de bandeja no nosso guia sobre o que é uma bandeja de cabos. Os canais de arame no interior das zonas de acomodação correm a mesma secção que a bandeja em terra, mas num ambiente de classe inferior. Onde a máquina de conformação por enrolamento para construção naval já corre bandejas, acrescentar um perfil de canal custa um conjunto de rolos, e não uma segunda linha.
As vigias de escotilha, os montantes de amurada e as estruturas de módulos de acomodação usam secções de espessura ligeira. Estas correm a alta velocidade de linha em material mais fino, de 1,5 mm a 4 mm, e a máquina de conformação por enrolamento para construção naval aqui fica mais perto de uma linha de painéis de parede do que de uma linha de reforços.

Os módulos acessórios são onde os estaleiros mais novos compram. Um estaleiro que constrói módulos de serviço offshore quer uma linha flexível que mude de perfil sem reequipar. As estações servo mudam uma secção em minutos, o que compensa num livro de produtos misto.
| Grau | Uso típico | Nota de conformação |
|---|---|---|
| Grau A | Estrutural geral do casco | Retorno elástico suave, tolerante numa linha padrão |
| AH36 / DH36 | Secções de casco de maior resistência | Maior força, precisa de acionamento mais forte |
| Aço inoxidável 316L | Junto a tanques, acomodação, offshore | Retorno elástico elevado, precisa de rolos flutuantes e folga de desgaste do ferramental |
| Aço galvanizado | Suportes de tubagem, acessórios de convés | Pó de zinco durante a conformação, verificar danos na superfície |
O retorno elástico é a constante em todos eles. Uma máquina de conformação por enrolamento para construção naval preparada para o Grau A não vai manter o ângulo no 316L. O inoxidável precisa de mais estações e de uma passagem extra de conformação para atingir o ângulo do desenho. O trabalho a frio também encrava tensões, razão pela qual as regras de classe limitam a flexão a frio em elementos críticos.

O planeamento da largura da bobina é a outra metade do trabalho. Um calculador de largura e espessura da bobina cobre como a largura plana se traduz na largura acabada após a conformação. O guia de seleção de bobina de aço aprofunda o grau e o revestimento.
A velocidade da linha segue o perfil e o método de puncionamento, e não a marca da máquina. Uma máquina de conformação por enrolamento para construção naval com puncionamento hidráulico em reforços de convés corre a 3 a 4 m/min. Retire o puncionamento e a mesma linha corre a 20 m/min em secções leves.
| Trabalho | Velocidade | Produção por turno de 8h |
|---|---|---|
| Reforço com puncionador hidráulico | De 3 a 4 m/min | 120 a 170 comprimentos de 9 m |
| Reforço com prensa mecânica | De 10 a 15 m/min | 400 a 600 comprimentos de 9 m |
| Bandeja tipo escada, sem puncionamento | 20 a 25 m/min | De 6.000 a 10.000 m |
Aqui a velocidade importa menos do que a consistência. O guia de seleção de conformação por enrolamento de grande volume cobre como a velocidade, a automatização e a taxa de sucata interagem no custo por tonelada.
A aprovação de classe está associada ao material, e não à máquina. O comprador continua a precisar de rastreabilidade do lado da máquina de conformação por enrolamento para construção naval. Cada bobina deve trazer um certificado de laminador correspondente ao grau, e a linha deve manter os números de fornada até à secção acabada para que a vistoria siga o lote.
Os inspetores também verificam a geometria da secção contra o desenho aprovado, razão pela qual a precisão na instalação da matriz de puncionamento aparece nos achados de vistoria. Os pontos de referência para o comprador são as regras da DNV e da ABS para materiais navais, mais a ISO 12944 para as classes de durabilidade do revestimento.
Os estaleiros que trabalham estruturas offshore em vez de navios enfrentam uma questão de material relacionada. O nosso guia de conformação por enrolamento para petróleo e gás cobre os perfis de suporte de tubagem e de plataforma a seguir ao trabalho de construção naval.
A Believe Industry constrói linhas de conformação por enrolamento à medida desde 2005. Mais de 80 engenheiros, mais de 500 projetos enviados para mais de 50 países, certificação ISO 9001 e CE. Os projetos navais e offshore fazem parte desse historial.
P: A que velocidade corre uma máquina de conformação por enrolamento para construção naval em reforços de convés?
R: A velocidade depende do método de puncionamento. O puncionador hidráulico corre a 3 a 4 m/min, a prensa mecânica a 10 a 15 m/min e o puncionador rotativo a 30 m/min ou mais. Secções leves sem puncionamento correm até 20 a 25 m/min.
P: Uma máquina de conformação por enrolamento para construção naval consegue lidar com AH36 e aço inoxidável 316L?
R: Sim, com a preparação de rolos certa. O inoxidável precisa de mais estações de conformação e de uma folga extra para o retorno elástico. A maioria dos estaleiros usa conjuntos de rolos separados por grau e troca-os em vez de partilhar ferramental.
P: Que grau de aço é usado nos reforços de convés de navios?
R: O Grau A e o AH36 são os graus estruturais mais comuns. O DH36 é usado onde é necessária maior resistência. O aço inoxidável 316L aparece nos acessórios junto a tanques e em offshore, onde a corrosão por salpico de salmoura governa a escolha, e uma máquina de conformação por enrolamento para construção naval que corre 316L precisa do seu próprio conjunto de rolos.
P: Quanta galvanização precisa de um suporte de tubagem naval?
R: A galvanização a quente segundo a AS/NZS 4680 ou a classe de revestimento ISO 12944 C5-M é comum em suportes de tubagem acima da linha de água. As peças offshore e em zona de salpico precisam de ISO 12944 CX ou de um sistema de tinta por cima da galvanização.
P: As linhas navais precisam de aprovação da sociedade de classificação na própria máquina?
R: Não. A aprovação de classe aplica-se ao material e à secção acabada, e não à máquina. O comprador precisa de certificados de laminador com números de fornada e de uma linha de conformação que mantenha a geometria de perfil aprovada dentro da tolerância.
P: As linhas de bandejas de cabos para navios são iguais às linhas de bandejas em terra?
A: The section is similar but the material is not. Ship cable tray uses 316L stainless or heavy marine-grade galvanizing because of vibration, washdown, and salt. See our cable tray production guide for the standard tray line.
Publicado originalmente em: 14 de outubro de 2026
Última atualização: 14 de outubro de 2026
Registro de alterações:
Next Review Triggers:** New IMO or ISO coating class published, DNV or ABS rule change affecting formed sections, a move to higher strength grades on new vessel classes, or a 20 percent change in search interest for “marine roll forming machine”.


Marine Roll Forming Machines: 5 Shipbuilding Profiles A marine roll...
Ler mais

Máquina de conformação por roletes para vias férreas: 5 perfis de infraestrutura. Uma via...
Ler mais
Configuração da máquina de montantes de rack: 12 passos até o seu primeiro perfil correto...
Ler mais
O que é um perfil em U? 7 factos padrão da série P1000. Um...
Ler mais English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


