ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
วันจันทร์ถึงวันศุกร์: 9:00 - 17:00 น.
วันเสาร์: 9.00 - 16.00 น.
ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
วันจันทร์ถึงวันศุกร์: 9:00 - 17:00 น.
วันเสาร์: 9.00 - 16.00 น.
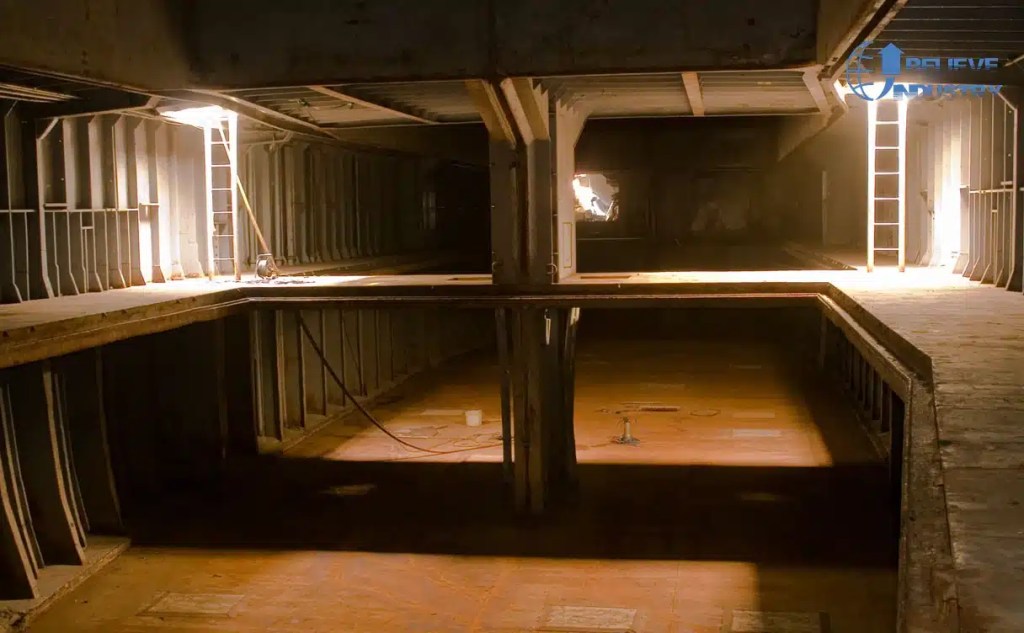
เครื่องม้วนโครงงานเรือสร้างชิ้นส่วนเหล็กยาวที่เรือต้องใช้ก่อนที่จะมีการติดตั้งแผ่นเหล็ก ตัวเสริมความแข็งของดาด ช่องผนังกั้นน้ำ ที่ค้ำท่อ และรางรับสาย ล้วนเริ่มต้นจากคอยล์แบนและกลายเป็นรูปรับแรงภายในกล็อคเรือ เครื่องม้วนโครงงานเรือคือสายการผลิตที่สร้างมาสำหรับอากาศเกลือ ป้อนแผ่นหนา และกฎการตรวจรับจากสมาคมชั้นเกรดที่สายการผลิตบนบกไม่เคยเผชิญ
คำตอบสั้น: เครื่องม้วนโครงงานเรือขึ้นรูปคอยล์เหล็กแบนเป็นชิ้นส่วนเรือ เช่น ตัวเสริมความแข็งของดาด ช่องผนังกั้นน้ำ ที่ค้ำท่อ รางรับสาย และโครงริมคอน ตระกูลหน้าตัดห้าตระกูลครอบคลุมงานในอู่งส่วนใหญ่ เกรดวัสดุเป็นตัวกำหนดสายการผลิต Grade A และ AH36 สำหรับหน้าตัดโครงสร้าง 316L สำหรับชิ้นส่วนที่สัมผัสการกัดกร่อน ความเร็วอยู่ที่ 10 ถึง 25 m/min การรับรองจากสมาคมชั้นเกรดและการสัมผัสละอองเกลือเป็นตัวกำหนดการเคลือบผิว
หน้าตัดของอู่งเรืออยู่ในสภาพแวดล้อมที่เปียก เค็มเกลือ และเคลื่อนไหว น้ำเกลือเกาะอยู่ทุกผิวหน้า และรอยเชื่อมทุกจุดต้องผ่านการตรวจสอบ สิ่งนี้เปลี่ยนแปลงสามข้อ และแต่ละข้อตกไปที่เครื่องม้วนโครงงานเรือ
เหล็กมาหนากว่า ป้อนแผ่นเรือหนา 6 mm ถึง 12 mm ซึ่งห่างไกลจากช่วง 0.8 mm ถึง 2.0 mm ที่พบในสายชั้นวางหรือพาร์ลินตามปกติ ความหนาที่มากขึ้นหมายถึงมอเตอร์ขนาดใหญ่กว่าและสถานีที่แข็งแรงกว่าบนเครื่องม้วนโครงงานเรือ
ความคลาดเคลื่อนเข้มงวดกว่า ผู้ตรวจรับจากสมาคมชั้นเกรดตรวจความราบของหน้าตัดและการวางแนวหน้าผนังเทียบกับแบบ สายต้องใช้ลูกกลิ้งลอยตัวหรือระบบปรับตาอัตโนมัติแทนการตั้งค่าแบบตายตัว เพราะชิ้นส่วนเรือยาวและการคลาดเคลื่อนจะปรากฏในกล็อค
ผิวเคลือบต้องทนเกลือ การชุบกัลวาไนซ์เพียงอย่างเดียวไม่พอสำหรับงานนอกชายฝั่ง ชิ้นส่วนเหนือระดับน้ำมักได้รับระบบสีตาม ISO 12944 C5-M หรือ CX ส่วนชิ้นส่วนใกล้ห้องพักผู้โดยสารหรือถัง ใช้สแตนเลส 316L
ตัวเสริมความแข็งของดาดเป็นงานเครื่องม้วนโครงงานเรือที่มีปริมาณมากที่สุดในอู่งส่วนใหญ่ แถบแบนหรือแถบหัวมันกลมจะถูกป้อนเข้าสาย เจาะช่องสลัดหรือเจาะรู แล้วตัดตามความยาวสำหรับแผ่นดาดหนึ่งแผ่น
ตัวแปรสำคัญคือระยะห่างช่องสลัด แถบหัวมันกลมมักมีรูสลัดเตรียมไว้ที่ระยะห่าง 200 mm ถึง 300 mm ความเร็วการเจาะรูเป็นตัวกำหนดความเร็วสาย แมงก์พิมพ์ไฮดรอลิกรับได้ 3 ถึง 4 m/min แมงก์พิมพ์กลไกรับได้ 10 ถึง 15 m/min และหน่วยเจาะรูแบบหมุนทำได้ 30 m/min หรือมากกว่า
| ประเภทตัวเสริมความแข็ง | วิธีเจาะรู | ความเร็วสายที่ใช้ได้จริง |
|---|---|---|
| แถบแบน ช่องสลัด | แม่พริสไฮดรอลิก | 3 ถึง 4 m/min |
| แถบแบน ช่องสลัด | แมงก์พิมพ์กลไก | 10 ถึง 15 m/min |
| แถบหัวมันกลม ช่องสลัด | พั้มหมุน | มากกว่า 30 m/min |
อู่งที่สร้างเรือเล็กในกะเดียวมักซื้อแมงก์พิมพ์กลไก อู่งที่สร้างเรือบรรทุงสินค้าซื้อแบบหมุน เพราะจำนวนตัวเสริมความแข็งของดาดขึ้นไปหลายหมื่นชิ้น เครื่องม้วนโครงงานเรือยังส่งมอบชิ้นส่วนที่เจาะรูปลายที่ปลายสำหรับอุปกรณ์เชื่อมต่อ

ผนังกั้นน้ำแบบกันน้ำรั่วรองรับแถบแบนและช่องเหล็กที่ป้องกันไม่ให้ตัวเรือเกิดการงอ งานนี้เป็นงานขนาดคงที่และทำซ้ำสูง ช่องเหล็กเดียวกันถูกใช้หลายร้อยครั้งในชนิดเรือหนึ่ง เครื่องม้วนโครงงานเรือจึงคืนทุนได้จากค่าเครื่องมือเพียงอย่างเดียว
ขนาดช่องเหล็กโดยทั่วไปลึก 150 mm ถึง 300 mm หน้าผนัง 6 mm ถึง 10 mm สายการผลิตเพิ่มการเจาะรูเพื่อทำรูลดน้ำหนักและช่องระบายน้ำที่ด้านล่างของหน้าผนัง การเลือกแมงก์พิมพ์เจาะรูเป็นไปตามสามระดับเดียวกับสายตัวเสริมความแข็ง
ที่ค้ำท่อตั้งอยู่หลังท่อกินน้ำ เส้นเชื้อเพลิง และเส้นปรับน้ำทุกเส้น โดยปกติเป็นช่องเหล็กหรือหน้าตัดรูปทีเชื่อมกับแผ่นฐาน ชิ้นส่วนเหล่านี้สั้น สายการผลิตจึงใช้สถานีหยุดตัดแทนการวิ่งต่อเนื่องเพื่อความยาว
ที่นี่ผิวเคลือบสำคัญกว่ารูปร่าง ที่ค้ำท่อสะสมน้ำความชื้นและเกลือ และอยู่ใกล้ถัง หลายอู่งระบุการชุบกัลวาไนซ์จุ่มร้อนตาม AS/NZS 4680 หรือระบบสีตาม ISO 12944 C5-M ควรยืนยันชั้นเคลือบก่อนสร้างเครื่องม้วนโครงงานเรือ เพราะการชุบกัลวาไนซ์และการขึ้นรูปอยู่คนละอาคาร

รางรับสายบนเรือวิ่งยาว จึงเป็นหน้าตัดงานเรือเพียงหน้าตัดเดียวที่ตรงกับตลาดรางรับสายบนบก ความต่างอยู่ที่สภาพแวดล้อม แรงสั่นสะเทือน การล้างน้ำ และเกลือ ทำให้ต้องใช้ 316L หรือกัลวาไนซ์เกรดหนักสำหรับเรือ แทนสังกะสีมาตรฐาน
สายรางรับสายทำงานเร็วกว่าสายตัวเสริมความแข็ง เพราะไม่ต้องเจาะรูทุกเมตร รางรับสายแบบเจาะรูต้องมีรูในไลน์ ซึ่งลดความเร็วลงเหลือ 8 ถึง 12 m/min รางบันไดที่ไม่มีรูทำได้ 20 ถึง 25 m/min
เราอธิบายประเภทรางไว้แล้วในคู่มือรางรับสายคืออะไร ท่อร้อนในโซนพักอาศัยใช้หน้าตัดเดียวกับรางบนบก แต่ในสภาพแวดล้อมที่ไม่รุนแรงกว่า ในกรณีที่เครื่องม้วนโครงงานเรือทำรางรับสายอยู่แล้ว การเพิ่มหน้าตัดท่อร้อนมีค่าเพียงชุดลูกกลิ้ง ไม่ใช่สายการผลิตที่สอง
ริมคอนฮูต เสายันราวเรือ และโครงโมดูลที่พักอาศัย ใช้หน้าตัดคอยล์บาง งานเหล่านี้ทำที่ความเร็วสายสูงบนวัสดุบางกว่า คือ 1.5 mm ถึง 4 mm และเครื่องม้วนโครงงานเรือในงานนี้อยู่ใกล้กับสายแผงผนังมากกว่าสายตัวเสริมความแข็ง

โมดูลอุปกรณ์เสริมคือจุดที่อู่งเรือใหม่ ๆ ซื้อ อู่งที่สร้างโมดูลบริการนอกชายฝั่งต้องการสายการผลิตที่ยืดหยุ่นและเปลี่ยนหน้าตัดได้โดยไม่ต้องเปลี่ยนเครื่องมือ สถานีเซอร์โวเปลี่ยนหน้าตัดได้ในไม่กี่นาที ซึ่งคุ้มค่าเมื่อมีผลิตภัณฑ์ผสมหลากหลาย
| เกรด | การใช้งานทั่วไป | หมายเหตุการขึ้นรูป |
|---|---|---|
| Grade A | โครงสร้างตัวเรือทั่วไป | ดีดกลับน้อย ใช้ได้กับสายมาตรฐาน |
| AH36 / DH36 | ชิ้นส่วนตัวเรือความแข็งสูง | ต้องใช้แรงมากขึ้น ต้องมีระบบขับที่แข็งแรงกว่า |
| สแตนเลส 316L | ใกล้ถัง ที่พักอาศัย นอกชายฝั่ง | ดีดกลับสูง ต้องใช้ลูกกลิ้งลอยตัวและเผื่อการสึงของเครื่องมือ |
| เหล็กชุบกัลวาไนซ์ | ที่ค้ำท่อ อุปกรณ์บนดาด | เกิดผงสังกะสีระหว่างการขึ้นรูป ตรวจสอบการเสียหายผิวหน้า |
การดีดกลับคงที่เหมือนกันทุกชนิด เครื่องม้วนโครงงานเรือที่ตั้งค่าสำหรับ Grade A จะคุมมุมไม่ได้กับ 316L สแตนเลสต้องการสถานีขึ้นรูปมากกว่าและต้องม้วนซ้ำอีกหนึ่งรอบเพื่อให้ได้มุมตามแบบ การขึ้นรูปเย็นยังฝังความเค้นไว้ นี่คือเหตุผลที่กฎของสมาคมชั้นเกรดจำกัดการดัดเย็นสำหรับชิ้นส่วนสำคัญ

การวางแผนความกว้างคอยล์เป็นอีกครึ่งหนึ่งของงาน เครื่องคำนวณความกว้างและความหนาคอยล์ครอบคลุมว่าความกว้างแบนสัมพันธ์กับความกว้างสำเร็จรูปอย่างไรหลังขึ้นรูป คู่มือการเลือกเหล็กคอยล์กล่าวถึงเกรดและผิวเคลือบอย่างละเอียดยิ่ง
ความเร็วสายการผลิตขึ้นอยู่กับหน้าตัดและวิธีเจาะรู ไม่ใช่ยี่ห้อเครื่องจักร เครื่องม้วนโครงงานเรือที่เจาะรูด้วยระบบไฮดรอลิกบนตัวเสริมความแข็งของดาดทำที่ 3 ถึง 4 m/min เมื่อตัดการเจาะรูออก สายเดียวกันทำชิ้นส่วนบางได้ถึง 20 m/min
| งาน | ความเร็ว | ผลผลิตต่อกะ 8 ชั่วโมง |
|---|---|---|
| ตัวเสริมความแข็งด้วยแมงก์เจาะรูไฮดรอลิก | 3 ถึง 4 m/min | 120 ถึง 170 ชิ้นความยาว 9 m |
| ตัวเสริมความแข็งด้วยแมงก์พิมพ์กลไก | 10 ถึง 15 m/min | 400 ถึง 600 ชิ้นความยาว 9 m |
| รางบันได ไม่มีการเจาะรู | 20 ถึง 25 m/min | 6,000 ถึง 10,000 ม. |
ที่นี่ความสม่ำเสมอสำคัญกว่าความเร็ว คู่มือการเลือกการม้วนโครงปริมาณมากครอบคลุมว่าความเร็ว ระดับอัตโนมัติ และอัตราของเสียส่งผลต่อต้นทุนต่อตันอย่างไร
การรับรองจากสมาคมชั้นเกรดติดกับวัสดุ ไม่ใช่กับเครื่องจักร ผู้ซื้อยังต้องการการตามสอบได้จากฝั่งเครื่องม้วนโครงงานเรือ คอยล์ทุกม้วนควรมีใบรับรองของโรงม้วนที่ตรงกับเกรด และสายการผลิตควรเก็บหมายเลขการหลอมไว้จนถึงชิ้นส่วนสำเร็จรูป เพื่อให้ผู้ตรวจสอบตามรอบชุดได้
ผู้ตรวจสอบยังตรวจรูปร่างหน้าตัดเทียบกับแบบที่อนุมัติ ซึ่งเป็นเหตุผลที่ความแม่นยำในการติดตั้งแม่พิมพ์เจาะรูปรากฏในข้อสรุปการตรวจรับ จุดอ้างอิงสำหรับผู้ซื้อคือกฎของ DNV และกฎของ ABS สำหรับวัสดุงานเรือ บวกกับ ISO 12944 สำหรับชั้นความทนทานของผิวเคลือบ
อู่งที่ทำงานโครงสร้างนอกชายฝั่งมากกว่าเรือ ต้องเผชิญคำถามเรื่องวัสดุในลักษณะเดียวกัน คู่มือเครื่องม้วนโครงงานน้ำมันและก๊าซของเราครอบคลุมหน้าตัดที่ค้ำท่อและแพลตฟอร์มซึ่งอยู่ติดกับงานต่อเรือ
Believe Industry สร้างสายการผลิตเครื่องม้วนโครงตามสั่งตั้งแต่ปี 2005 มีวิศวกรมากกว่า 80 คน ส่งมอบโครงการกว่า 500 แห่งไปยังกว่า 50 ประเทศ ผลิตตาม ISO 9001 และ CE โครงการงานเรือและงานนอกชายฝั่งเป็นส่วนหนึ่งของผลงานนี้
ถาม: เครื่องม้วนโครงงานเรือทำงานเร็วเท่าไรบนตัวเสริมความแข็งของดาด?
ตอบ: ความเร็วขึ้นอยู่กับวิธีเจาะรู แมงก์เจาะรูไฮดรอลิกทำ 3 ถึง 4 m/min แมงก์พิมพ์กลไกทำ 10 ถึง 15 m/min และแมงก์เจาะรูแบบหมุน 30 m/min หรือมากกว่า ชิ้นส่วนบางที่ไม่มีการเจาะรูทำได้ถึง 20 ถึง 25 m/min
ถาม: เครื่องม้วนโครงงานเรือเครื่องเดียวรองรับทั้ง AH36 และสแตนเลส 316L ได้หรือไม่?
ตอบ: ได้ หากตั้งค่าลูกกลิ้งเหมาะสม สแตนเลสต้องการสถานีขึ้นรูปมากกว่าและเผื่อการดีดกลับเพิ่มเติม อู่งส่วนใหญ่ใช้ชุดลูกกลิ้งแยกตามเกรดและสลับชุด แทนการใช้เครื่องมือร่วมกัน
ถาม: ใช้เกรดเหล็กอะไรสำหรับตัวเสริมความแข็งของดาดเรือ?
ตอบ: Grade A และ AH36 เป็นเกรดโครงสร้างที่พบทั่วไปที่สุด DH36 ใช้เมื่อต้องการความแข็งสูงกว่า สแตนเลส 316L ปรากฏในอุปกรณ์ใกล้ถังและงานนอกชายฝั่งที่การกัดกร่อนจากละอองเกลือเป็นตัวกำหนด และเครื่องม้วนโครงงานเรือที่ใช้ 316L ต้องมีชุดลูกกลิ้งของตัวเอง
ถาม: ที่ค้ำท่อเรือต้องชุบกัลวาไนซ์มากแค่ไหน?
ตอบ: การชุบกัลวาไนซ์จุ่มร้อนตาม AS/NZS 4680 หรือชั้นเคลือบ ISO 12944 C5-M เป็นที่นิยมสำหรับที่ค้ำท่อเหนือระดับน้ำ ชิ้นส่วนนอกชายฝั่งและในโซนน้ำกระเด็นต้องใช้ ISO 12944 CX หรือระบบสีทับบนกัลวาไนซ์
ถาม: สายงานเรือต้องได้รับการรับรองจากสมาคมชั้นเกรดที่ตัวเครื่องเองหรือไม่?
ตอบ: ไม่ การรับรองจากสมาคมชั้นเกรดใช้กับวัสดุและชิ้นส่วนสำเร็จรูป ไม่ใช่กับเครื่องจักร ผู้ซื้อต้องการใบรับรองของโรงม้วนพร้อมหมายเลขการหลอม และสายการผลิตที่รักษารูปร่างหน้าตัดที่อนุมัติไว้ภายในความคลาดเคลื่อน
ถาม: สายรางรับสายสำหรับเรือเหมือนกับสายรางรับสายบนบกหรือไม่?
A: The section is similar but the material is not. Ship cable tray uses 316L stainless or heavy marine-grade galvanizing because of vibration, washdown, and salt. See our cable tray production guide for the standard tray line.
เผยแพร่ครั้งแรก: 14 ตุลาคม 2026
อัปเดตล่าสุด: 14 ตุลาคม 2026
บันทึกการเปลี่ยนแปลง:
Next Review Triggers:** New IMO or ISO coating class published, DNV or ABS rule change affecting formed sections, a move to higher strength grades on new vessel classes, or a 20 percent change in search interest for “marine roll forming machine”.


Marine Roll Forming Machines: 5 Shipbuilding Profiles A marine roll...
อ่านเพิ่มเติม

เครื่องม้วนเข้ารูปสำหรับรางรถไฟ: โปรไฟล์โครงสร้างพื้นฐาน 5 แบบ รางรถไฟ...
อ่านเพิ่มเติม
การตั้งค่าเครื่องทำเสาตั้งชั้นวาง: 12 ขั้นสู่โปรไฟล์ที่ดีแรก...
อ่านเพิ่มเติม
โปรไฟล์รูปตัวยูคืออะไร ข้อมูลมาตรฐานซีรีส์ P1000 7 ข้อ คือ...
อ่านเพิ่มเติม English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


