Dirección
No 1, Yd Road, Distrito de Huishan, Ciudad de Wuxi, Jiangsu. 214183
Horario de trabajo
Lunes a viernes: 9AM - 5PM
Sábado: 9AM - 4PM
Dirección
No 1, Yd Road, Distrito de Huishan, Ciudad de Wuxi, Jiangsu. 214183
Horario de trabajo
Lunes a viernes: 9AM - 5PM
Sábado: 9AM - 4PM
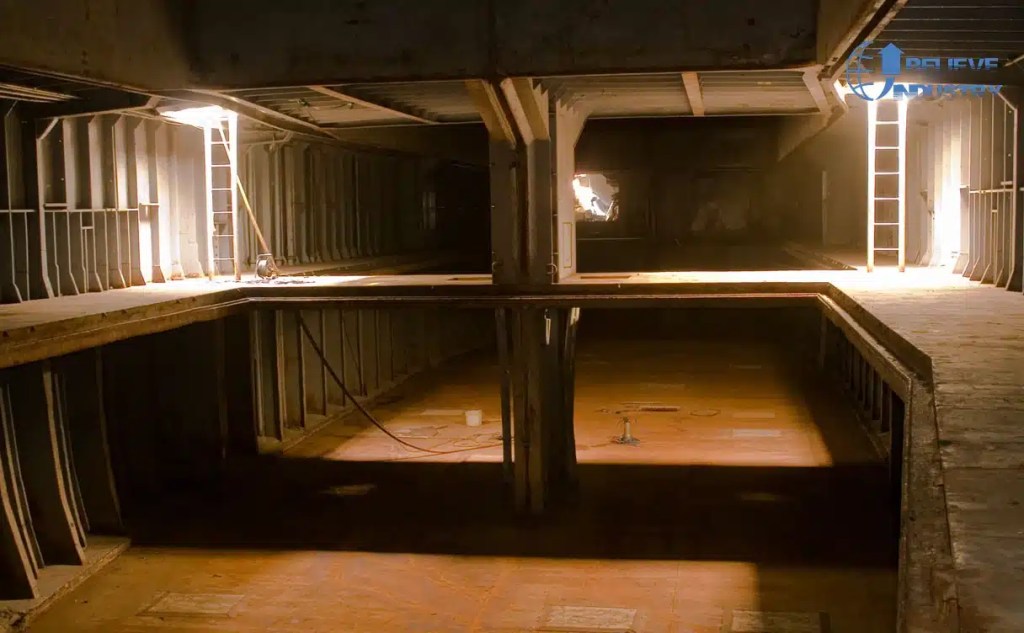
Una máquina de conformación por laminación marina construye las largas secciones de acero que un buque necesita antes de que nadie coloque una plancha. Los refuerzos de cubierta, los canales de mamparo, los soportes de tubería y las bandejas portacables empiezan todos como bobina plana y se convierten en formas portantes dentro de un bloque. Una máquina de conformación por laminación marina es una línea construida para el aire salado, la entrada de plancha gruesa y las reglas de inspección de classe que una línea en tierra nunca afronta.
Respuesta breve: Una máquina de conformación por laminación marina conforma bobina de acero plana en secciones de buque como refuerzos de cubierta, canales de mamparo, soportes de tubería, bandejas portacables y marcos de trancanil. Cinco familias de perfiles cubren la mayor parte del trabajo de astillero. El grado de material fija la línea: Grade A y AH36 para secciones estructurales, 316L para piezas expuestas a corrosión. La velocidad va de 10 a 25 m/min. La aprobación de clase y la exposición a la niebla salina deciden el acabado.
Un perfil de astillero vive en un entorno húmedo, salado y en movimiento. El agua salada se posa en cada superficie, y cada soldadura se inspecciona. Eso cambia tres cosas, y cada una recae sobre la máquina de conformación por laminación marina.
El acero llega más grueso. La entrada de plancha de buque va de 6 mm a 12 mm, muy por encima del 0.8 mm a 2.0 mm habitual en una línea de estanterías o correas. Un espesor mayor significa motores más grandes y bastidores más fuertes en la máquina de conformación por laminación marina.
La tolerancia es más ajustada. Los inspectores de clase comprueban la planitud del perfil y la alineación del alma contra el plano. La máquina de conformación por laminación marina necesita un rodillo flotante o autocorrección en lugar de un ajuste fijo, porque las secciones de buque son largas y la desviación se nota en el bloque.
El recubrimiento debe resistir la sal. El galvanizado por sí solo no basta en offshore. Las secciones por encima de la línea de flotación suelen llevar un sistema de pintura según ISO 12944 C5-M o CX, y las piezas junto a Bargaminas o tanques usan inoxidable 316L.
Los refuerzos de cubierta son el trabajo marino de conformación por laminación de mayor volumen en la mayoría de los astilleros. Una barra plana o una tira de bulbo plano alimenta la línea, se ranura o taladra y luego se corta a la longitud para un panel de cubierta.
La variable crítica es el paso de ranura. El bulbo plano suele trabajar con agujeros preranurados a centros de 200 mm a 300 mm. La velocidad de punzonado fija la velocidad de línea. Una prensa hidráulica maneja 3 o 4 m/min, una prensa mecánica 10 o 15 m/min, y una unidad de punzonado rotativo alcanza 30 m/min o más.
| Tipo de refuerzo | Método de punzonado | Velocidad de línea utilizable |
|---|---|---|
| Barra plana, ranurada | Prensa hidráulica | De 3 a 4 m/min |
| Barra plana, ranurada | Prensa mecánica | 10 a 15 m/min |
| Bulbo plano, ranurado | punzonadora rotativa | Más de 30 m/min |
Un astillero que construye buques pequeños en un turno suele comprar la prensa mecánica. Un astillero que construye porta-contenedores compra rotativa, porque el número de refuerzos llega a las decenas de miles. La máquina de conformación por laminación marina también entrega secciones con agujeros de extremo pretaladrados para los accesorios de conexión.

Los mamparos estancos llevan barras planas y canales que impiden que el casco se flexione. Es un trabajo de dimensión fija y alta repetición. El mismo canal se fabrica cientos de veces en una clase de buque, así que la máquina de conformación por laminación marina se amortiza solo con el herramental.
El tamaño del canal suele ser de 150 mm a 300 mm de altura con un alma de 6 mm a 10 mm. La máquina de conformación por laminación marina añade punzonado para agujeros de aligeramiento y ranuras de drenaje en el fondo del alma. La elección de prensa de punzonado sigue las mismas tres clases que la línea de refuerzos.
Los soportes de tubería están detrás de cada tubería de pantoque, línea de combustible y línea de lastre. Suelen ser un canal o una sección en T soldada a una placa. Las secciones son cortas, de modo que la línea trabaja con una estación de paro y corte en lugar de con longitud de carrera continua.
Aquí el recubrimiento importa más que la forma. Los soportes de tubería recogen condensación y sal, y están cerca de los tanques. Muchos astilleros especifican galvanizado en caliente según AS/NZS 4680 o un sistema de pintura según ISO 12944 C5-M. Confirme la clase de recubrimiento antes de construir la máquina de conformación por laminación marina, porque el galvanizado y la conformación están en edificios distintos.

Las bandejas portacables a bordo son largas, así que son el único perfil marino que coincide con el mercado de bandejas en tierra. La diferencia está en el entorno. La vibración, el lavado y la sal exigen 316L o galvanizado marino de servicio pesado en lugar de zinc estándar.
Las líneas de bandejas trabajan más rápido que las de refuerzos porque no necesitan punzonado en cada metro. La bandeja perforada necesita agujeros en línea, lo que baja la velocidad a 8 o 12 m/min. La bandeja de escalera sin agujeros trabaja a 20 o 25 m/min.
Cubrimos los tipos de bandeja en nuestra guía qué es una bandeja portacables. Los conductos de cable dentro de los alojamientos usan la misma sección que la bandeja en tierra pero en un entorno de menor exigencia. Donde la máquina de conformación por laminación marina ya fabrica bandejas, añadir un perfil de conducto cuesta un juego de rodillos, no una segunda línea.
Los trancaniles de escotilla, los montantes de amurada y los marcos de módulos de alojamiento usan secciones de espesor ligero. Estas trabajan a alta velocidad de línea con material más fino, de 1.5 mm a 4 mm, y aquí la máquina de conformación por laminación marina se parece más a una línea de paneles de pared que a una de refuerzos.

Los módulos accesorios son donde compran los astilleros más modernos. Un astillero que construye módulos de servicio offshore quiere una línea flexible que cambie de perfil sin re-equipar. Las estaciones servo cambian una sección en minutos, lo que compensa con un libro de producto mixto.
| Grado | Uso típico | Nota de conformación |
|---|---|---|
| Grade A | Estructuras generales del casco | Retorno elástico suave, indulgente en una línea estándar |
| AH36 / DH36 | Secciones de casco de mayor resistencia | Mayor carga, necesita transmisión más robusta |
| Inoxidable 316L | Junto a tanques, alojamiento, offshore | Retorno elástico alto, necesita rodillos flotantes y margen de desgaste del herramental |
| Acero galvanizado | Soportes de tubería, herrajes de cubierta | Polvo de zinc durante la conformación, compruebe daños en la superficie |
El retorno elástico es la constante en todos ellos. Una máquina de conformación por laminación marina ajustada para Grade A no mantendrá el ángulo en 316L. El inoxidable necesita más estaciones y una pasada de re-laminado para alcanzar el ángulo del plano. El trabajo en frío también introduce tensiones, y por eso las reglas de clase limitan el plegado en frío de elementos críticos.

La planificación del ancho de bobina es la otra mitad del trabajo. Un calculador de ancho y espesor de bobina cubre cómo el ancho plano se traduce al ancho acabado tras la conformación. La guía de elección de bobina de acero profundiza en el grado y el recubrimiento.
La velocidad de línea sigue al perfil y al método de punzonado, no a la marca de la máquina. Una máquina de conformación por laminación marina con punzonado hidráulico en refuerzos de cubierta trabaja a 3 o 4 m/min. Sin punzonado, esa misma línea trabaja a 20 m/min en secciones ligeras.
| Trabajo | Velocidad | Producción por turno de 8h |
|---|---|---|
| Refuerzo con punzón hidráulico | De 3 a 4 m/min | de 120 a 170 longitudes de 9 m |
| Refuerzo con prensa mecánica | 10 a 15 m/min | de 400 a 600 longitudes de 9 m |
| Bandeja de escalera, sin punzonado | 20 to 25 m/min | De 6.000 a 10.000 m |
Aquí la consistencia importa más que la velocidad. La guía de selección de conformación por laminación de alto volumen cubre cómo la velocidad, la automatización y la tasa de retales interactúan sobre el coste por tonelada.
La aprobación de clase se aplica al material, no a la máquina. El comprador sigue necesitando trazabilidad desde el lado de la máquina de conformación por laminación marina. Cada bobina debería llevar un certificado de laminadora acorde al grado, y la línea debería conservar los números de colada hasta la sección acabada para que la inspección pueda seguir el lote.
Los inspectores también comprueban la geometría de la sección contra el plano aprobado, y por eso la precisión en la instalación del troquel de punzonado aparece en los hallazgos de inspección. Los puntos de referencia para el comprador son las reglas de DNV y las reglas de ABS para materiales marinos, más ISO 12944 para las clases de durabilidad del recubrimiento.
Los astilleros que trabajan estructuras offshore en lugar de buques afrontan una cuestión de material relacionada. Nuestra guía de conformación por laminación para petróleo y gas cubre los perfiles de soporte de tubería y de plataforma junto al trabajo de construcción naval.
Believe Industry construye líneas de conformación por laminación a medida desde 2005. Más de 80 ingenieros, más de 500 proyectos enviados a más de 50 países, con certificación ISO 9001 y CE. Los proyectos marinos y offshore forman parte de ese historial.
P: ¿A qué velocidad trabaja una máquina de conformación por laminación marina en refuerzos de cubierta?
R: La velocidad depende del método de punzonado. El punzón hidráulico trabaja a 3 o 4 m/min, la prensa mecánica a 10 o 15 m/min, y el punzón rotativo a 30 m/min o más. Las secciones ligeras sin punzonado llegan a 20 o 25 m/min.
P: ¿Puede una misma máquina de conformación por laminación marina trabajar con AH36 y con inoxidable 316L?
R: Sí, con el ajuste de rodillos adecuado. El inoxidable necesita más estaciones de conformación y un margen de retorno elástico adicional. La mayoría de los astilleros usan juegos de rodillos separados por grado y los intercambian en lugar de compartir herramental.
P: ¿Qué grado de acero se usa en los refuerzos de cubierta de buque?
R: Grade A y AH36 son los grados estructurales más comunes. DH36 se usa donde hace falta mayor resistencia. El inoxidable 316L aparece en herrajes junto a tanques y en offshore, donde la corrosión por niebla salina manda, y una máquina de conformación por laminación marina que trabaja 316L necesita su propio juego de rodillos.
P: ¿Cuánto galvanizado necesita un soporte de tubería marino?
R: El galvanizado en caliente según AS/NZS 4680 o la clase de recubrimiento ISO 12944 C5-M es habitual en soportes de tubería por encima de la línea de flotación. Las piezas offshore y de zona de salpicadura necesitan ISO 12944 CX o un sistema de pintura sobre el galvanizado.
P: ¿Necesitan las líneas marinas aprobación de sociedad de clasificación en la propia máquina?
R: No. La aprobación de clase se aplica al material y a la sección acabada, no a la máquina. El comprador necesita certificados de laminadora con números de colada y una línea de conformación que mantenga la geometría de perfil aprobada dentro de tolerancia.
P: ¿Son las líneas de bandejas portacables para buques iguales que las de tierra?
A: The section is similar but the material is not. Ship cable tray uses 316L stainless or heavy marine-grade galvanizing because of vibration, washdown, and salt. See our cable tray production guide for the standard tray line.
Publicado originalmente: 14 de octubre de 2026
Última actualización: 14 de octubre de 2026
Registro de cambios:
**Disparadores de la próxima revisión:** nueva clase de recubrimiento IMO o ISO publicada, cambio en las reglas de DNV o ABS que afecte a las secciones formadas, paso a grados de mayor resistencia en nuevas clases de buque, o una variación del 20 por ciento en el interés de búsqueda de "máquina de conformación por laminación marina".


Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Leer más

Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Leer más
Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Leer más
Step Beam Production Process: From Coil to Pallet Rack Beam...
Leer más English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



