Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
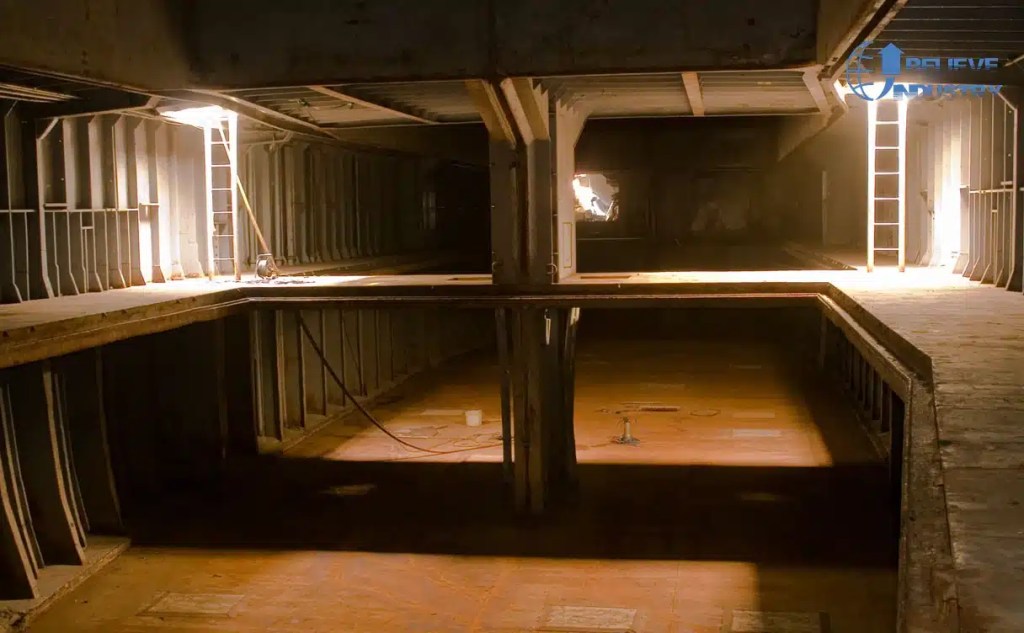
Профилегибочная машина для судостроения выпускает длинные стальные профили, которые нужны судну ещё до укладки листов. Наборники палубы, швеллеры переборок, опоры трубопроводов и кабельные лотки — всё это начинается как плоский рулон и превращается в несущие формы внутри блока. Профилегибочная машина для судостроения — это линия, рассчитанная на солёный воздух, подачу тяжёлых листов и правила классификационных обследований, с которыми наземная линия никогда не сталкивается.
Краткий ответ: Профилегибочная машина для судостроения формирует плоский стальной рулон в судовые профили: наборники палубы, швеллеры переборок, опоры трубопроводов, кабельные лотки и рамы комингсов. Пять семейств профилей покрывают большинство работ верфей. Марка материала задаёт линию: Grade A и AH36 для несущих секций, 316L для деталей в коррозионной среде. Скорость составляет 10–25 m/min. Одобрение классификационного общества и воздействие солевого тумана определяют отделку.
Профиль для верфи работает во влажной, солёной и подвижной среде. Морская вода скапливается на каждой поверхности, и каждый сварной шов проверяется. Это меняет три вещи, и каждая из них ложится на профилегибочную машину для судостроения.
Сталь приходит толще. Судовые листы подаются толщиной от 6 mm до 12 mm, что намного больше типичных 0,8–2,0 mm для линии стеллажей или прогонов. Большая толщина означает более мощные двигатели и более прочные секции на профилегибочной машине для судостроения.
Допуски жёстче. Инспекторы классификационного общества проверяют плоскостность профиля и положение стенки по чертежу. Профилегибочной машине для судостроения нужен плавающий вал или автоматическая коррекция вместо жёсткой наладки, поскольку судовые профили длинные и смежение проявляется в блоке.
Покрытие должно выдерживать соль. Одного цинкования в море недостаточно. Профили выше ватерлинии часто получают систему окраски по ISO 12944 C5-M или CX, а детали у кают и рядом с цистернами выполняют из нержавеющей стали 316L.
Наборники палубы — самая массовая работа профилегибки на большинстве верфей. Полосовая сталь или полоса с утолщением поступает на линию, в ней пробивают пазы или отверстия, затем режут по длине для одной секции настила.
Критический параметр — шаг пазов. Полоса с утолщением часто идёт с готовыми пазами с шагом 200 mm–300 mm. Скорость перфорации задаёт скорость линии. Гидравлический пресс работает на 3–4 m/min, механический — на 10–15 m/min, роторный перфоратор — 30 m/min и более.
| Тип наборника | Способ пробивки | Фактическая скорость линии |
|---|---|---|
| Полосовая сталь, с пазами | Гидравлический пресс | От 3 до 4 m/min |
| Полосовая сталь, с пазами | Механический пресс | от 10 до 15 м/мин |
| Полоса с утолщением, с пазами | ротационный пробивной пресс | Более 30 m/min |
Верфь, строящая малые суда в одну смену, обычно покупает механический пресс. Верфь, строящая контейнеровозы, покупает роторный вариант, поскольку число наборников измеряется десятками тысяч. Профилегибочная машина для судостроения также отгружает профили с готовыми отверстиями на концах под соединительные детали.

Непромокаемые переборки несут полосовую сталь и швеллеры, которые не дают корпусу изгибаться. Это работа с фиксированными размерами и высокой повторяемостью. Один и тот же швеллер применяется сотни раз в одном классе судов, поэтому профилегибочная машина для судостроения окупается уже на одной оснастке.
Глубина швеллера обычно составляет 150 mm–300 mm при стенке 6 mm–10 mm. Профилегибочная машина для судостроения добавляет перфорацию для облегчающих отверстий и дренажных пазов в нижней части стенки. Выбор пресса для перфорации следует тем же трём классам, что и на линии наборников.
Опоры трубопроводов стоят за каждым трюмным трубопроводом, топливной линией и системой балласта. Обычно это швеллер или тавровое сечение, приваренное к пластине. Профили короткие, поэтому линия работает с остановом и резкой, а не с непрерывной мерной длиной.
Здесь покрытие важнее формы. Опоры трубопроводов собирают конденсат и соль и находятся рядом с цистернами. Многие верфи заказывают горячее цинкование погружением по AS/NZS 4680 или систему окраски по ISO 12944 C5-M. Подтвердите класс покрытия до постройки профилегибочной машины для судостроения, поскольку цинкование и формовка находятся в разных зданиях.

Кабельные лотки на судах имеют большую длину, поэтому это единственный морской профиль, соответствующий рынку наземных лотков. Разница — в среде. Вибрация, промывка и соль означают 316L или тяжёлое морское цинкование вместо обычного цинка.
Линии лотков работают быстрее линий наборников, поскольку не требуют перфорации на каждом метре. Перфорированный лоток требует отверстий в линии, что снижает скорость до 8–12 m/min. Лестничный лоток без отверстий работает на 20–25 m/min.
Типы лотков мы рассмотрели в руководстве о том, что такое кабельный лоток. Кабельные каналы внутри жилых помещений используют то же сечение, что и наземные лотки, но в среде с более низкими требованиями. Там, где профилегибочная машина для судостроения уже выпускает лотки, добавление профиля канала стоит одного комплекта валов, а не второй линии.
Комингсы люков, стойки фальшборта и рамы жилых модулей выполняются из профилей малой толщины. Они работают на высокой скорости линии и более тонком материале, от 1,5 mm до 4 mm, и профилегибочная машина для судостроения в этом случае ближе к линии стеновых панелей, чем к линии наборников.

Вспомогательные модули — вот где покупают самые современные верфи. Верфь, строящая модули для офшорного сервиса, нуждается в гибкой линии, которая меняет профиль без переоснастки. Сервостанции меняют секцию за минуты, что окупается при смешанном портфеле заказов.
| Марка | Типичное применение | Примечание по формовке |
|---|---|---|
| Grade A | Общие корпусные конструкции | Умеренный пружинный изгиб, прощает стандартная линия |
| AH36 / DH36 | Корпусные секции повышенной прочности | Большее усилие, требуется более мощный привод |
| Нержавеющая сталь 316L | У цистерн, жилые помещения, офшор | Большой пружинный изгиб, нужны плавающие валы и запас на износ оснастки |
| Оцинкованная сталь | Опоры трубопроводов, палубные детали | Цинковая пыль при формовке, проверяйте поверхность на повреждения |
Пружинный изгиб — постоянная величина для всех этих марок. Профилегибочная машина для судостроения, настроенная на Grade A, не удержит угол на 316L. Нержавеющая сталь требует больше секций и повторного прохода для достижения чертежного угла. Холодная деформация также создаёт остаточные напряжения, поэтому правила классификационных обществ ограничивают холодную гибку критических элементов.

Планирование ширины рулона — вторая половина работы. Расчёт ширины и толщины рулона показывает, как плоская ширина соотносится с готовой шириной после формовки. Руководство по выбору стального рулона подробнее рассматривает марку и покрытие.
Скорость линии определяется профилем и способом перфорации, а не брендом машины. Профилегибочная машина для судостроения с гидравлической перфорацией наборников палубы работает на 3–4 m/min. Без перфорации та же линия выпускает лёгкие секции на 20 m/min.
| Работа | Скорость | Выпуск за 8-часовую смену |
|---|---|---|
| Наборник с гидравлическим прессом | От 3 до 4 m/min | от 120 до 170 отрезков длиной 9 m |
| Наборник с механическим прессом | от 10 до 15 м/мин | от 400 до 600 отрезков длиной 9 m |
| Лестничный лоток, без перфорации | 20 to 25 m/min | От 6 000 до 10 000 м |
Здесь стабильность важнее скорости. Руководство по выбору профилегибки больших объёмов рассматривает, как скорость, автоматизация и доля отходов влияют на стоимость тонны.
Одобрение классификационного общества относится к материалу, а не к машине. Покупателю всё равно нужна прослеживаемость со стороны профилегибочной машины для судостроения. Каждый рулон должен иметь заводской сертификат, соответствующий марке, а линия должна сохранять номера плавок до готового профиля, чтобы обследование могло проследить партию.
Инспекторы также проверяют геометрию сечений по одобренному чертежу, поэтому точность установки пробивного штампа отражается в результатах обследования. Ориентиры для покупателя — правила DNV и правила ABS для морских материалов, а также ISO 12944 для классов долговечности покрытий.
Верфи, работающие с офшорными конструкциями, а не с судами, сталкиваются с связанным вопросом о материалах. Наше руководство по профилегибке для нефтегазовой отрасли описывает профили опор трубопроводов и площадок рядом с судостроительными работами.
Believe Industry строит профилегибочные линии на заказ с 2005 года. Более 80 инженеров, 500+ проектов поставлено более чем в 50 стран, производство сертифицировано по ISO 9001 и CE. Морские и офшорные проекты — часть этой летописи.
В: С какой скоростью работает профилегибочная машина для судостроения на наборниках палубы?
О: Скорость зависит от способа перфорации. Гидравлический пресс работает на 3–4 m/min, механический — на 10–15 m/min, роторный перфоратор — 30 m/min и более. Лёгкие секции без перфорации — до 20–25 m/min.
В: Может ли одна профилегибочная машина для судостроения работать и с AH36, и с нержавеющей сталью 316L?
О: Да, при правильной наладке валов. Нержавеющая сталь требует больше профилегибочных секций и дополнительного запаса на пружинный изгиб. Большинство верфей используют отдельные комплекты валов для каждой марки и меняют их, а не применяют общую оснастку.
В: Какая марка стали применяется для наборников судовой палубы?
О: Grade A и AH36 — самые распространённые несущие марки. DH36 применяется там, где нужна повышенная прочность. Нержавеющая сталь 316L встречается на деталях у цистерн и на офшорных фитингах, где выбор определяет коррозия от солевого тумана, и профилегибочная машина для судостроения, работающая с 316L, требует собственного комплекта валов.
В: Какое цинкование требуется для морской опоры трубопровода?
О: Для опор трубопроводов выше ватерлинии обычно применяют горячее цинкование погружением по AS/NZS 4680 или класс покрытия ISO 12944 C5-M. Для офшорных деталей и зон брызг нужен ISO 12944 CX или система окраски поверх цинкования.
В: Требуется ли одобрение классификационного общества для самой машины?
О: Нет. Одобрение относится к материалу и готовому профилю, а не к машине. Покупателю нужны заводские сертификаты с номерами плавок и формовочная линия, которая удерживает одобренную геометрию профиля в пределах допуска.
В: Линии кабельных лотков для судов такие же, как наземные линии лотков?
A: The section is similar but the material is not. Ship cable tray uses 316L stainless or heavy marine-grade galvanizing because of vibration, washdown, and salt. See our cable tray production guide for the standard tray line.
Первоначально опубликовано: 14 октября 2026 г.
Последнее обновление: 14 октября 2026 г.
История изменений:
Следующие поводы для пересмотра:** публикация нового класса покрытия IMO или ISO, изменение правил DNV или ABS, затрагивающее формируемые профили, переход на марки повышенной прочности для новых классов судов или изменение интереса к запросу «профилегибочная машина для судостроения» на 20 процентов.


Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далее

Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Читать далее
Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Читать далее
Step Beam Production Process: From Coil to Pallet Rack Beam...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



