Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Mesin roll forming lembaran logam mengubah koil baja berlapis atau aluminium menjadi panel atap dan dinding dalam satu lintasan. Koil masuk di satu ujung, panel jadi terpotong dan tertumpuk di ujung lain, dengan tinggi rusuk dan lebar efektif ditentukan dari gambar.
Membangun lini sejak 2005. Lebih dari 500 mesin di lebih dari 50 negara. Bersertifikat ISO 9001, memenuhi CE.
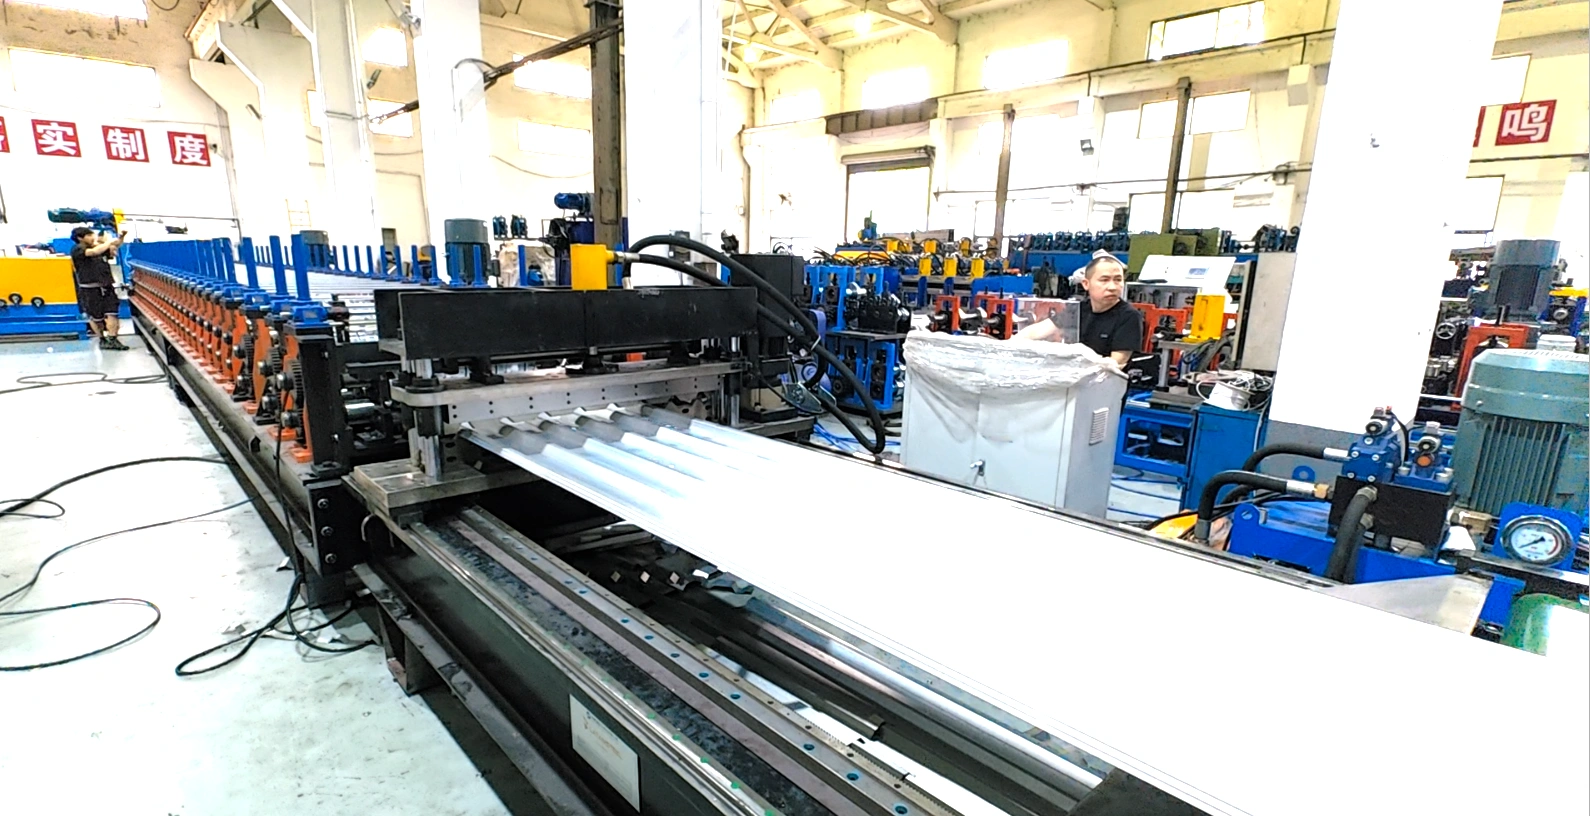
Setiap mesin roll forming lembaran logam menjalani lima langkah yang sama. Yang berubah adalah lebar koil, jumlah stasiun dan seberapa banyak proses berjalan tanpa operator.
Mandrel manual atau hidrolik menerima koil 5 sampai 10 t. Coil car memuat tanpa waktu crane.
Leveler menghilangkan lengkung koil, lalu servo feeder menetapkan panjang tiap panel.
Lubang pengencang dan takikan ujung dipons inline, sisa potongan jatuh bersih.
12 sampai 26 stasiun bermotor membentuk rusuk bertahap. Jumlah stasiun mengikuti tinggi rusuk dan ketebalan.
Gunting atau gergaji terbang memotong sesuai panjang. Panel keluar ke meja runout atau stacker otomatis.
Gambar panel memulai setiap penawaran mesin roll forming lembaran logam. Lebar efektif, tinggi rusuk dan detail pengencang menentukan set roll.
Rusuk trapesium setinggi 12 sampai 32 mm. Panel atap dan dinding standar pada bangunan industri, dengan lebar efektif 686 sampai 1.000 mm.
Gelombang bulat tanpa sudut tajam. Murah dijalankan, umum di Afrika dan Amerika Selatan, dengan lebar efektif 762, 840 atau 900 mm.
Pengencang tersembunyi di bawah rusuk terangkat yang dikerut atau dikunci tekan. Dipakai bila kemiringan rendah harus tetap kedap.
Genteng bertingkat, genteng glasir dan Monterey menekan tampilan genteng ke baja. Dari jalan atap terlihat seperti tanah liat dengan sebagian kecil bobotnya.
Setiap halaman membahas satu keluarga panel dengan gambar, jumlah stasiun dan keluaran. Keenamnya memakai rangka, penggerak dan platform kontrol yang sama.

Rusuk kotak terbalik dengan lebar efektif 686 mm. Lembaran atap dan dinding standar untuk bangunan baja di Afrika dan Timur Tengah.
Lihat lini IBR →
Gelombang bulat dengan lebar efektif 762, 840 atau 900 mm. Sering dijalankan sebagai lini dua lapis dengan profil trapesium di atasnya.
Lihat lini gelombang →
Pengencang klip tersembunyi dengan lebar efektif 406 mm. Tidak ada sekrup menembus lembaran, jadi atap tetap rapat sampai kemiringan 2 derajat.
Lihat lini Klip-Lok →
Cladding rusuk rendah dengan bidang datar di antara rusuk. Panel dibuat 0,4 sampai 0,8 mm dan ditumpuk datar untuk pengiriman.
Lihat lini panel dinding →
Relief genteng ditekan pada lembaran 0,3 sampai 0,6 mm. Villa, sekolah dan atap komersial kecil yang harus tampak seperti genteng.
Lihat lini genteng glasir →
Rusuk kotak persegi dengan bidang datar lebar, profil umum di Inggris dan pasar ekspor. Sambungan panjang tetap lurus pada rusuk rendah.
Lihat lini profil kotak →Dua tata letak lain di luar daftar ini. Mesin roll forming dua lapis menjalankan dua profil pada satu rangka, dan lini Bemo menangani profil trapesium dalam untuk atap bentang besar.
Rentang perencanaan mesin roll forming lembaran logam. Lini dihitung dari gambar panel, lalu mutu baja dan target keluaran.
| Lebar gulungan | 1.000, 1.220 atau 1.250 mm sebagai standar, sampai 1.500 mm atas permintaan |
|---|---|
| Ketebalan material | 0,3 sampai 1,2 mm, 1,5 mm pada lini yang diperkuat |
| Lebar efektif | 686 sampai 1.000 mm, ditentukan gambar profil |
| Tinggi rusuk | 12 sampai 32 mm pada trapesium, 3 sampai 6 mm pada gelombang |
| Stasiun pembentuk | 12 sampai 26, digerakkan gearbox dan rantai |
| Kecepatan lini | 10 sampai 15 m/menit dengan gunting hidrolik, 25 sampai 35 m/menit dengan flying shear |
| Pemotong | Gunting hidrolik, flying shear atau gergaji terbang, toleransi ±1 mm |
| Kontrol | PLC dengan HMI, inverter, encoder panjang dan penghitung batch |
| Catu daya listrik | 380 V 50 Hz tiga fase, atau 415 V, 440 V dan 480 V sesuai negara tujuan |
Dua penawaran untuk panel yang sama bisa berbeda tiga kali. Empat pilihan ini menjelaskan selisihnya, dan sebaiknya diputuskan sebelum mesin roll forming lembaran logam dipesan.
Setiap stasiun tambahan menambah satu stand, sepasang roll dan satu motor. Lini 14 stasiun jauh lebih murah daripada lini genteng 24 stasiun.
Gunting hidrolik adalah potong termurah. Flying shear menambah biaya dan membuat lini berjalan dua sampai tiga kali lebih cepat.
Panel lebih lebar menuntut rangka lebih lebar, poros lebih panjang dan uncoiler lebih besar. Lini 1.250 mm adalah mesin yang lebih berat, bukan mesin 1.000 mm yang ditarik.
Servo feeder, stacker otomatis dan meja pengepakan menambah 15 sampai 30 persen dan melepas dua operator dari lini.
Pilihan panel mengikuti bangunan, bukan mesin. Empat pekerjaan ini mencakup sebagian besar pesanan yang kami tawarkan, dan masing-masing menentukan rusuk serta lapisan.

Panel trapesium dan IBR di atas gording baja, umumnya 0,5 mm galvanis dengan lapisan warna di sisi cuaca.
Panel atap dan dinding untuk bangunan baja →
Panel rusuk rendah diklip di atas garis gording dan menyembunyikan pengencang. Lini yang sama membuat panel dalam.
Lini cladding dinding →
Atap lebar dan rendah dengan beban ringan. Panel dipotong sepanjang kemiringan, jadi bangunan tertutup tanpa sambungan ujung.
Aplikasi roll forming pertanian →
Dinding cold storage memakai panel kotak rendah sebagai kulit luar dengan busa di belakangnya. Bidang datar lebih penting daripada tinggi rusuk.
Lini profil kotak untuk cold storage →Panel diroll sesuai standar lapisan EN 10169 atau ASTM A792, dan lini untuk Uni Eropa tiba dengan dokumen CE sesuai aturan penandaan CE Uni Eropa. Untuk Inggris lini yang sama didokumentasikan UKCA melalui panduan UKCA GOV.UK.
Mesin roll forming lembaran logam hanya sebaik koil pertamanya. Setiap lini dirakit, dikabel dan dijalankan di bengkel kami dengan material pelanggan, lalu diukur terhadap gambar sebelum dikemas.
Koil untuk mesin roll forming lembaran logam digalvanis menurut EN 10346 atau ASTM A653 dan dicat dasar menurut EN 10169, pada 0,3 sampai 1,2 mm. Pada panel tipis, toleransi ketebalan lebih penting daripada berat lapisan.
Apa yang ditanyakan pembeli sebelum lini ditawarkan, dijawab dengan bahasa sederhana.
Mesin roll forming lembaran logam adalah lini menerus yang membengkokkan koil baja berlapis atau aluminium menjadi panel atap dan dinding. Koil diurai, diratakan dan diumpankan melalui 12 sampai 26 stasiun bermotor, lalu dipotong sesuai panjang oleh gunting atau gergaji. Lubang dan takikan dipons inline pada lintasan yang sama.
Lini standar menangani 0,3 sampai 1,2 mm. Panel atap berada di 0,4 sampai 0,8 mm, panel dinding 0,4 sampai 0,7 mm dan profil genteng 0,3 sampai 0,6 mm. Mesin roll forming lembaran logam dengan poros 65 mm mencapai 1,5 mm, dengan biaya lebih tinggi dan kecepatan lebih rendah.
10 sampai 15 m/menit dengan gunting hidrolik dan 25 sampai 35 m/menit dengan flying shear. Panjang panel menentukan batas nyata, karena gergaji terbang perlu ancang dan rem pada tiap potong.
Butuh 12 sampai 16 stasiun untuk gelombang dangkal atau panel dinding, 18 sampai 20 untuk IBR dan Klip-Lok, dan 20 sampai 26 untuk profil genteng. Terlalu sedikit stasiun menyisakan pegas balik pada rusuk, dan panel tidak duduk di atap.
Bisa, dua cara. Mesin dua lapis menaruh satu profil di rangka atas dan yang lain di bawah, jadi lini berganti dengan membalik arah umpan. Mesin satu lapis perlu set roll kedua, dan pergantian memakan dua sampai empat jam.
Mesin roll forming lembaran logam untuk satu profil gelombang atau panel dinding mulai sekitar USD 25.000. Lini IBR atau Klip-Lok dengan gunting hidrolik berada di USD 35.000 sampai 60.000. Lini genteng 24 stasiun dengan servo feeder dan stacker di USD 70.000 sampai 120.000.
Waktu pembuatan 30 sampai 60 hari setelah gambar dan uang muka. Lini satu profil masuk satu kontainer 40 ft, lini dua lapis masuk 40 ft high cube. Pengapalan laut menambah 20 sampai 40 hari.
Bagikan profil panel, ketebalan, lebar efektif dan target keluaran. Tim teknik membalas dengan rencana stasiun, rekomendasi pemotongan dan konfigurasi mesin roll forming lembaran logam yang sesuai atap Anda.
Halaman diperbarui Oktober 2026.
 English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



