Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM

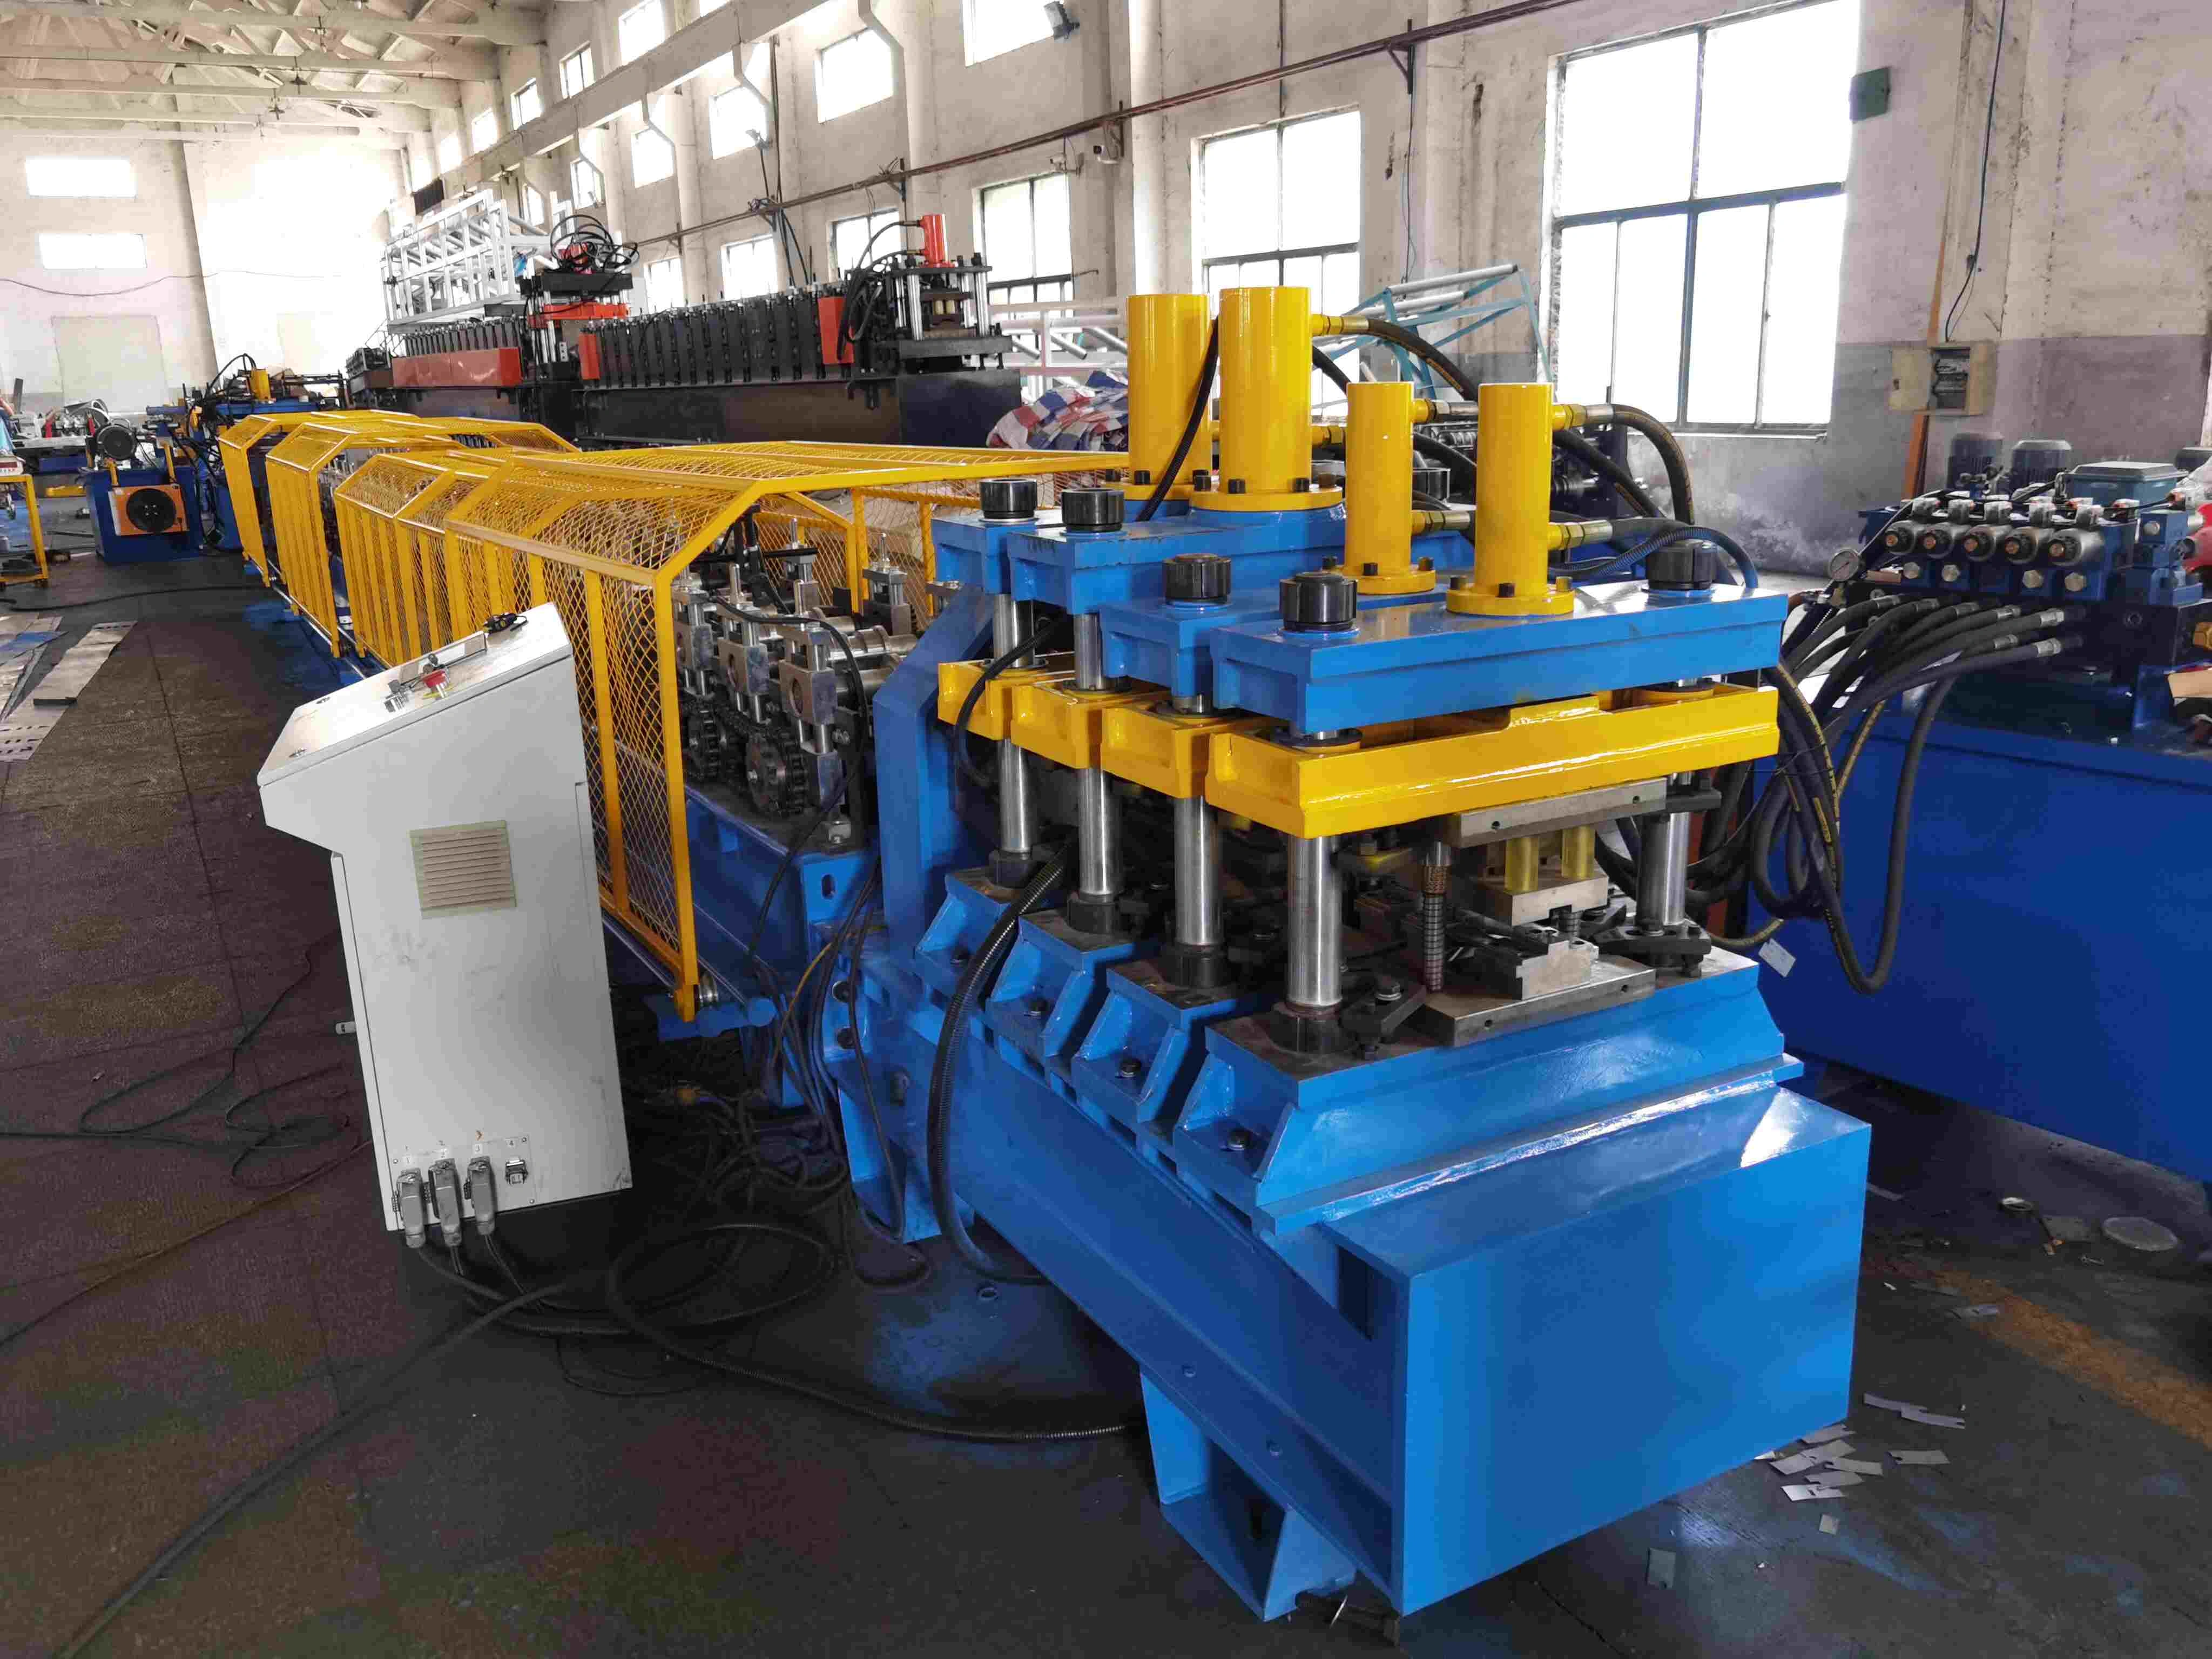
Mesin roll forming rangka pintu menghasilkan rangka pintu keluli dalam saiz tersuai. Ia menebuk takik, lubang engsel dan lubang kunci dalam satu baris berterusan. Profil siap boleh dilipat menjadi rangka pintu lengkap.
Mesin roll forming rangka pintu ini mengendalikan keluli tergalvais dari ketebalan 0.8 mm hingga 2.0 mm. Dengan 22 ruang pembentukan dan penebukan terkawal servo, ia menghasilkan output yang konsisten pada 15 hingga 20 meter seminit.
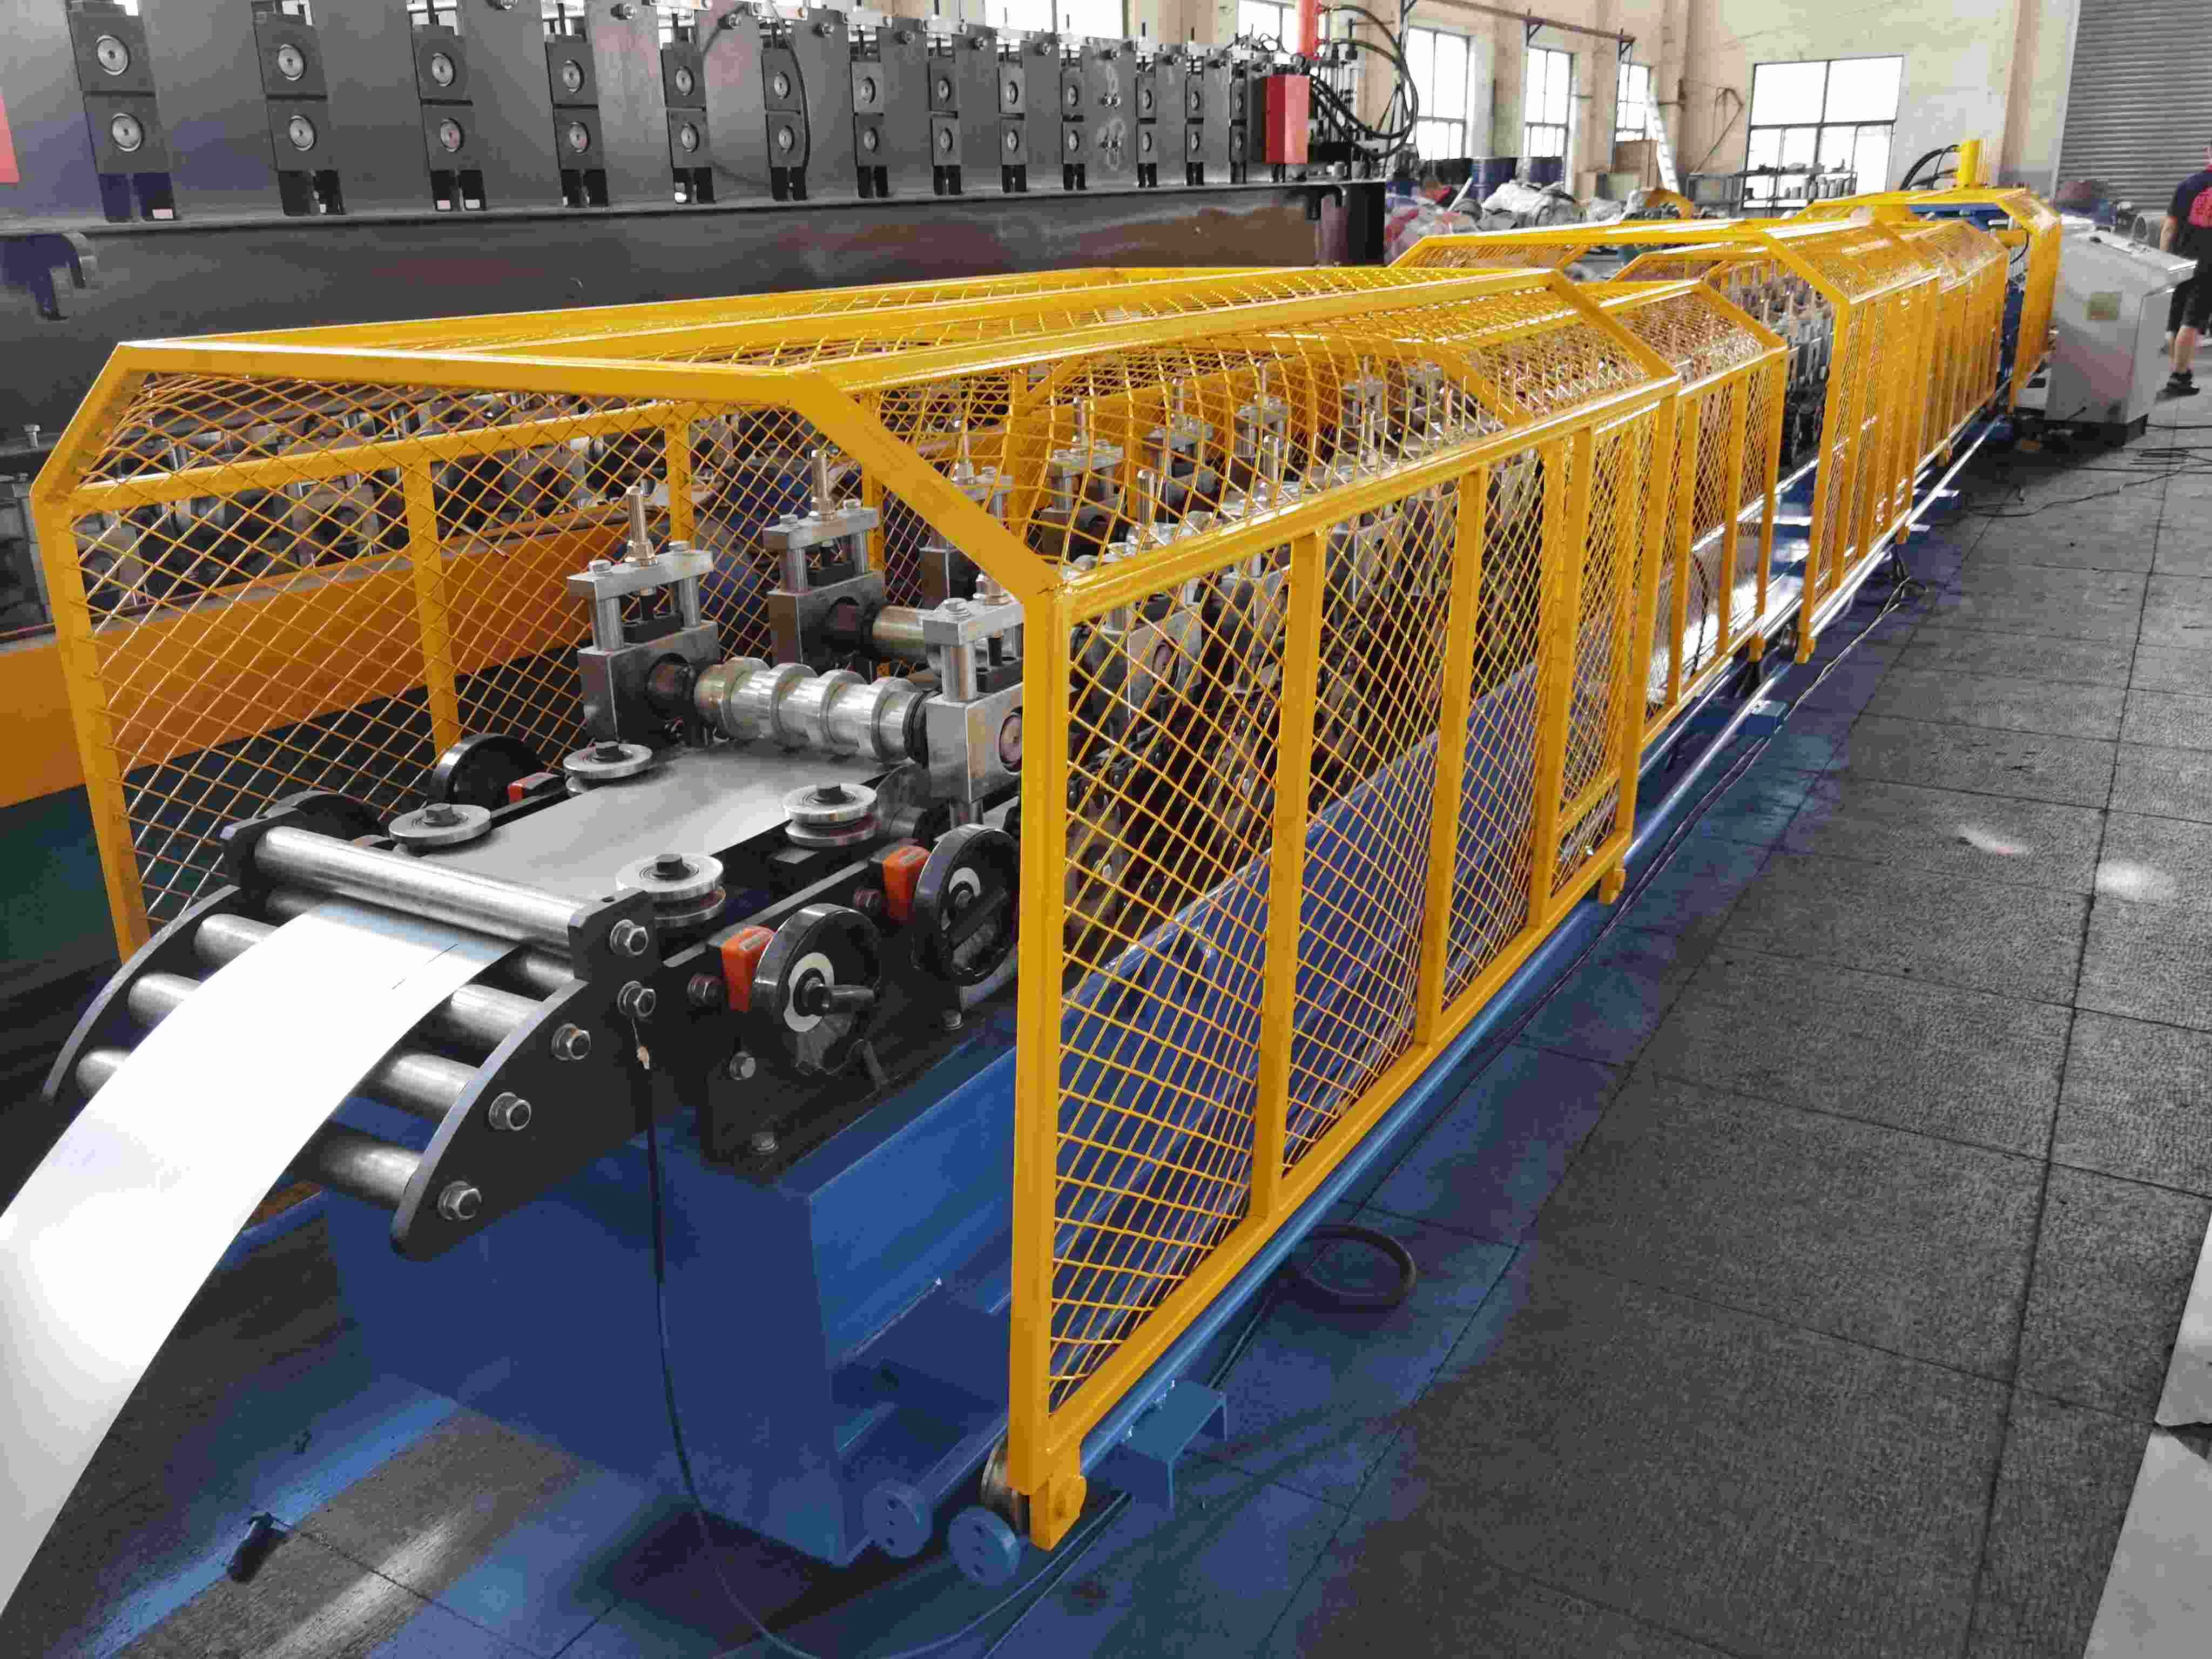
Mesin roll forming rangka pintu mengambil coil keluli rata dan menukarnya menjadi profil rangka pintu siap. Baris ini membuka, meluruskan, menebuk, membentuk dan memotong — semuanya dalam satu laluan.
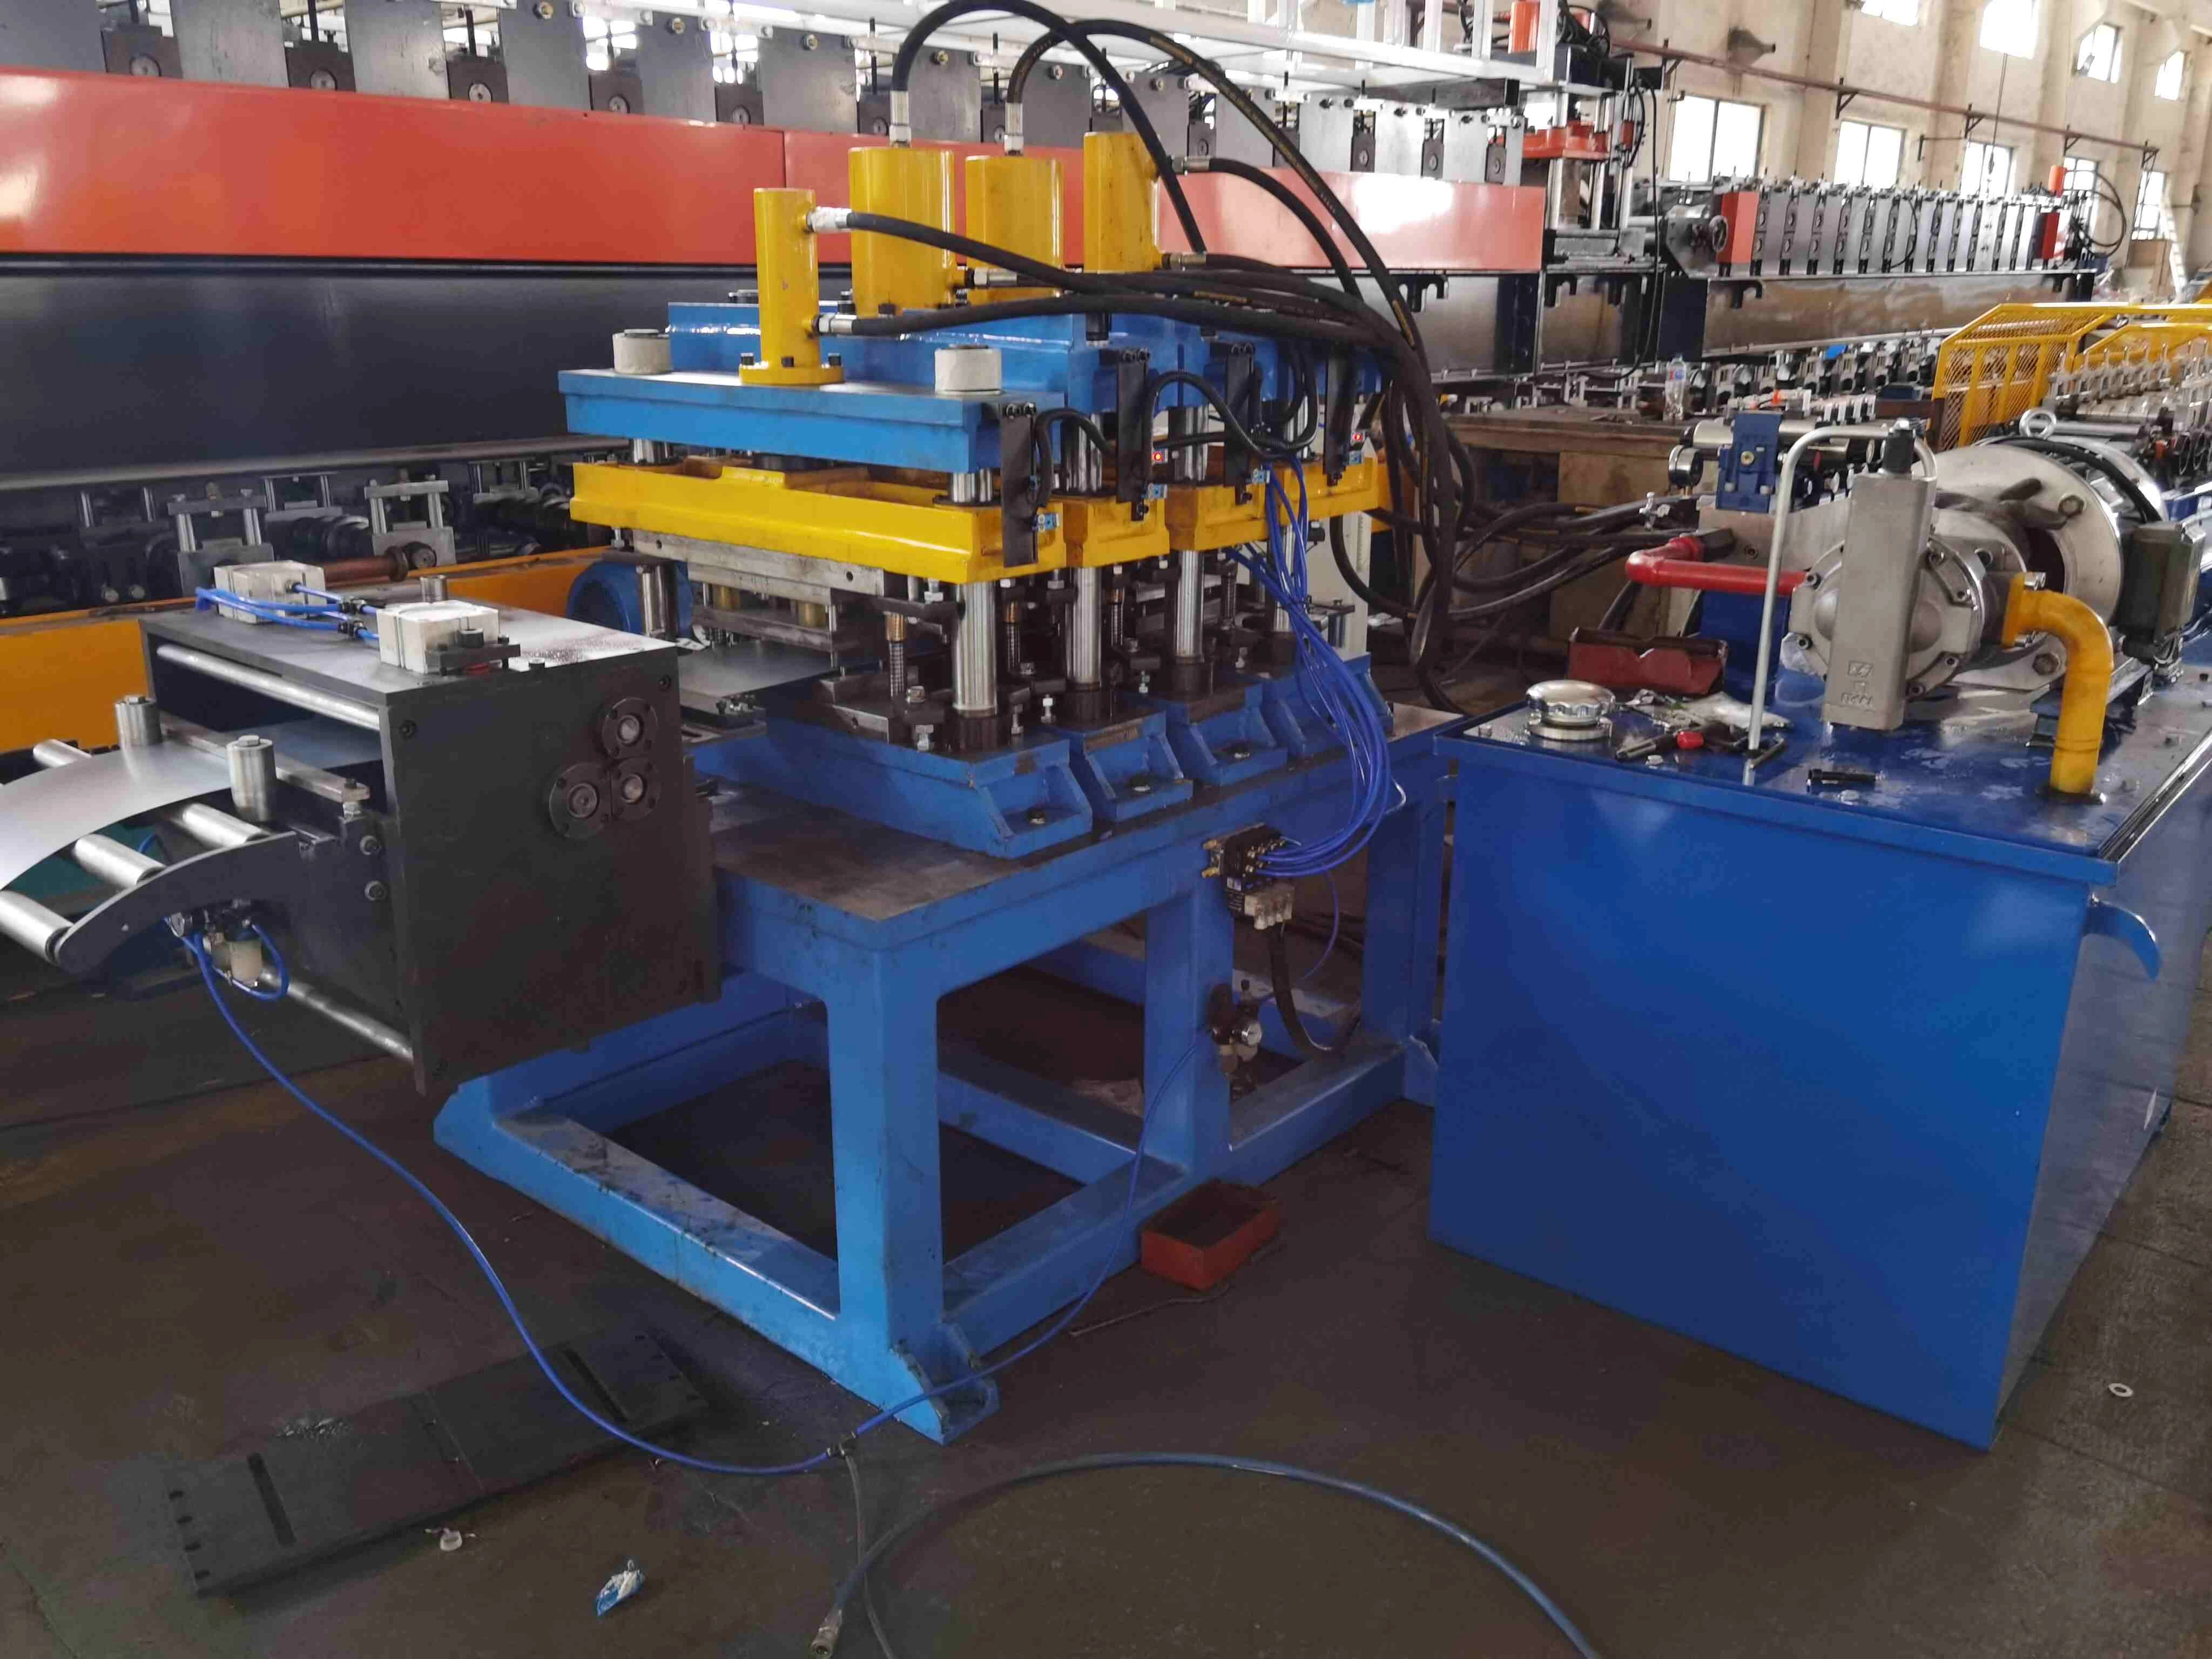
Ini bukan sekadar mesin pembengkok. Unit penebukan memotong takik miters yang membolehkan anda melipat rangka pada sudut 90 darjah. Ia juga menebuk lubang pemasangan, alur engsel dan lubang kunci. Segala yang diperlukan oleh pemasang sudah ada dalam profil apabila ia keluar dari baris.
Berbanding fabrikasi menggunakan press brake tradisional, mesin roll forming rangka pintu menjimatkan tenaga kerja sebanyak 60% atau lebih. Satu operator mengendalikan keseluruhan baris daripada skrin sentuh.
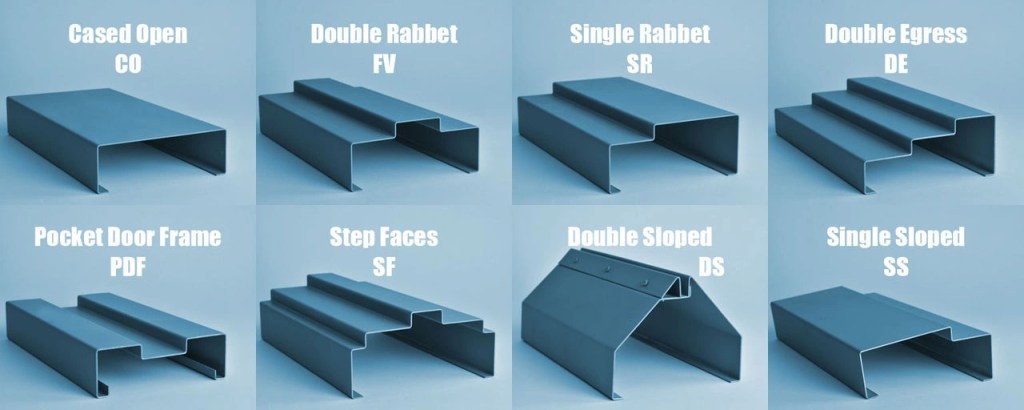
Dua profil rangka pintu utama mendominasi pasaran:
Rangka pintu keluli memberikan kelebihan berbanding kayu dari segi kos, kelajuan dan ketahanan. Ia boleh dipasang semasa rangka atau sebagai pembaharuan. Salutan tergalvais bermakna tiada karat, tiada melengkung, tiada panggilan semula. Itulah sebabnya spesifikasi di Australia, Timur Tengah dan Afrika terus memilih keluli berbanding kayu — lihat piawaian logam berongga HMMA untuk penanda aras prestasi.
Cara sudut rangka disambungkan adalah penting. Pasaran berbeza memerlukan sambungan berbeza. Sambungan sendiri (lipatan miters) adalah yang paling maju — tanpa pengimpalan, tanpa pengikat.
Reka bentuk sambungan sendiri memerlukan geometri takik yang tepat. Mesin roll forming rangka pintu dengan kawalan penebukan servo mencapai toleransi dalam ±0.3 mm, yang tidak dapat dicapai oleh fabrikasi manual.
| Spesifikasi | Nilai |
|---|---|
| Struktur | Rangka plat & spar keluli berkimpal |
| Jenis | Uncoiler dua kepala |
| Pengembangan Mandrel | Pelarasan manual, 450-540 mm |
| Motor | 3 kW |
| Kapasiti | 2,000 kg setiap sisi |
| ID Coil | 508 mm; OD coil maks |
| Spesifikasi | Nilai |
|---|---|
| Jenis | Suapan 2 roller + pelurusan 9 roller |
| Diameter roller | 80 mm, 40Cr dengan quench frekuensi tinggi |
| Motor | Motor gear 3 kW |
| Penghantaran | Pemacu gear dengan penyegerakan suis had |
Pelarasan jurang pneumatik antara roller pelurus. Suis had memastikan pelurus selaras dengan kelajuan uncoiler.
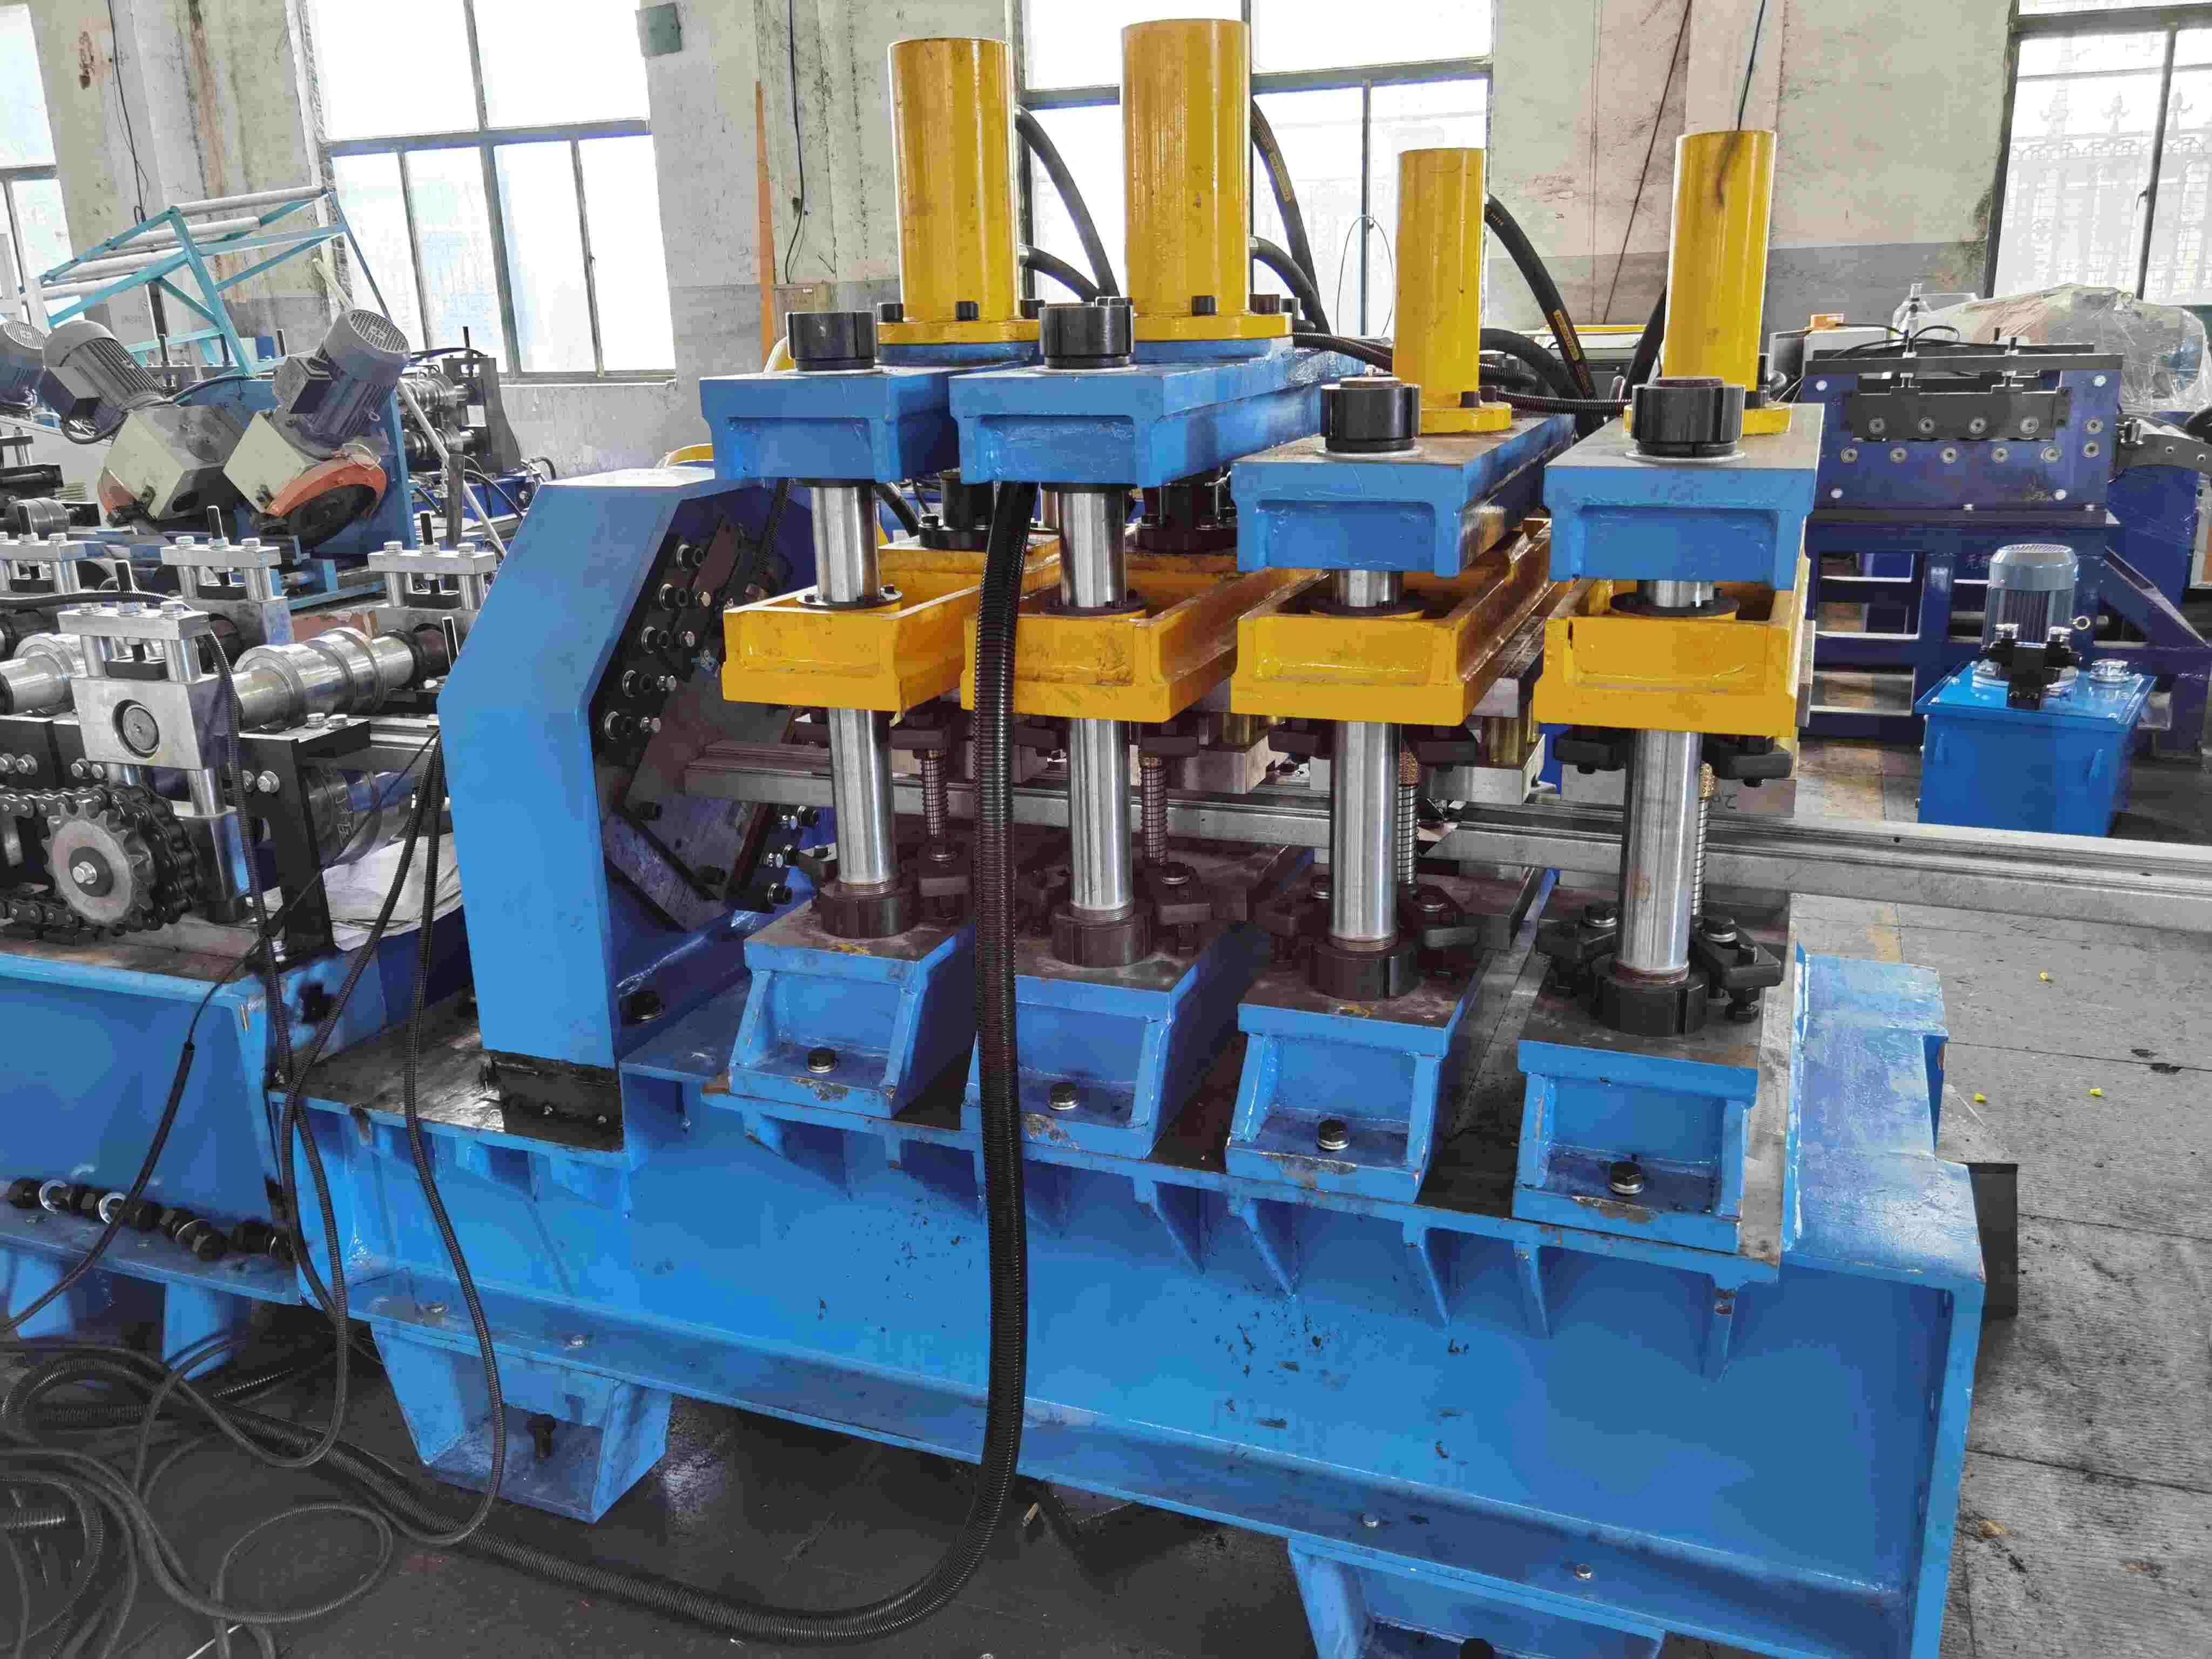
Inilah yang membezakan mesin roll forming asas daripada mesin roll forming rangka pintu yang sedia untuk produksi. Unit penebukan mengendalikan tiga operasi:
| Spesifikasi | Nilai |
|---|---|
| Struktur | Jenis 4 tiang pemandu |
| Motor servo | 1.9 kW, Yaskawa |
| Kuasa Hidraulik | 11 kW, 20 MPa |
| Acuan tebuk | 1 set, keluli alat SDK11, HRC 58-62 |
| Injap | Elektromagnet Beijing HUADE |
| Spesifikasi | Nilai |
|---|---|
| Tapak Mesin | Rangka keluli H-beam berkimpal |
| Stesen | 22 langkah pembentukan |
| Ketebalan bahan | 0.8-2.0 mm |
| Poros | 40Cr, HB 220-260, diameter 75 mm |
| Roller | Keluli 45#, bersalut kromium ≥ 0.05 mm |
| Motor utama | 11 kW |
| Kelajuan | 15-20 m/min |
| Pemacu | Rantai dan gear |
| Kawalan kelajuan | Penyuai frekuensi |
Mesin roll forming rangka pintu ini berjalan dengan PLC Panasonic dan skrin sentuh MCGS. Operator memasukkan panjang dan bilangan — skrin memaparkan status mesin secara langsung.
| Spesifikasi | Nilai |
|---|---|
| PLC | Panasonic |
| Skrin sentuh | MCGS |
| Pengesan | Omron |
| Inverter | Yaskawa |
| Kotak kawalan | 700 × 300 × 1,000 mm |
| Tekanan hidraulik | ≥ 12 MPa |
| Voltan/Frekuensi | Mengikut piawaian pelanggan |
| Pendawaian | Plug aviasi, sambungan pantas |
Satu press brake berdiri sendiri memerlukan 5-6 operasi berasingan bagi setiap rangka: gunting, takik, tebuk engsel, tebuk kunci, bengkok, kimpal. Mesin roll forming rangka pintu melakukan semua ini dalam satu baris.
| Faktor | Mesin Pembentuk Gulung Rangka Pintu | Press Brake Manual |
|---|---|---|
| Operasi | 1 baris berterusan | 5-6 stesen berasingan |
| Kelajuan output | 15-20 m/min (6-8 rangka/min) | 1-2 rangka/min |
| Tenaga kerja | 1 operator | 3-4 pekerja |
| Toleransi | ±0.3 mm (penebukan servo) | ±1.5 mm (penyediaan manual) |
| Hasil bahan | 98%+ (suapan coil, pembaziran hampir sifar) | 88-92% (sisa potongan keping) |
| Sedia untuk sambungan sendiri | Takikan dalam baris, lipatan di lokasi | Memerlukan langkah takikan berasingan |
| Penyetelan | 30 min (tukar die + laras ruang) | 60-90 min (pelbagai pertukaran alat) |
| Titik imbang tahunan | ~15,000 rangka/tahun | T/A (tenaga kerja bertambah secara linear) |
| Kos setiap rangka pada skala besar | $0.80-1.20 | $3.50-5.00 |
Above 15,000-20,000 frames per year, the door frame roll former pays for itself. Per-unit cost drops 40-55% at scale compared to manual fabrication, according to Steel Door Institute benchmarks.
Believe Industry membina rangkaian penuh peralatan produksi pintu keluli:
Selain komponen pintu, mesin roll forming merangkumi C purlin, bekas kabel, stud dan track, dan baris produksi rak pallet.
Keluli tergalvais 0.8 mm hingga 2.0 mm. Bahagian pembentukan 22 stesen dan poros 75 mm mengendalikan julat ketebalan penuh tanpa lentur. Untuk bahan melebihi 2.0 mm, hubungi kami untuk konfigurasi tersuai.
Ya. Alat roller boleh laras untuk kedua-dua profil. Penyetelan mengambil masa kira-kira 30 minit — tukar set die penebuk dan laraskan ruang pembentukan. Banyak pelanggan menjalankan kedua-dua profil pada mesin roll forming rangka pintu yang sama.
Penebukan hidraulik menggunakan unit kuasa pusat (11 kW, 20 MPa dalam spesifikasi kami). Penebukan servo memandu setiap paksi secara berasingan dengan motor Yaskawa. Servo lebih pantas pada perubahan kedudukan dan menggunakan tenaga lebih sedikit. Mesin roll forming rangka pintu kami menggunakan servo untuk takikan dan hidraulik untuk penebukan lubang yang lebih berat — terbaik dari kedua-duanya.
15 hingga 20 meter seminit profil siap. Output sebenar bergantung pada saiz rangka. Rangka pintu standard 2.1 meter mengambil kira-kira 8-10 saat setiap keping.
Dikonfigurasi mengikut piawaian pelanggan — 380V/50Hz, 440V/60Hz, atau lain-lain. PLC dan penyuai frekuensi mengendalikan penukaran voltan secara dalaman.
Ya. Kami menghantar seorang jurutera untuk pemasangan di lokasi dan latihan operator. Mesin rangka pintu dihantar bersama manual bahasa Inggeris, gambar rajah pendawaian dan senarai suku cadang. Sokongan jarak jauh tersedia selepas komisen.
Kilang keping logam tempatan menggunakan press brake dan turret punch. Tenaga kerja setiap rangka adalah 3-5 kali lebih tinggi. Mesin roll forming rangka pintu menutup kos pelaburan pada kira-kira 15,000-20,000 rangka setahun. Melebihi volum itu, perbezaan margin adalah menentukan. Data Steel Door Institute menunjukkan roll forming automatik memotong kos setiap unit sebanyak 40-55% pada skala besar.
Beritahu kami profil rangka, volum pesanan biasa dan pasaran sasaran anda. Kami akan mengkonfigurasi mesin roll forming rangka pintu yang sesuai — termasuk alat penebukan untuk corak engsel dan kunci khusus anda.
Terima kasih atas minat anda terhadap Believe Industry. Pasukan kejuruteraan kami akan menghubungi anda dalam masa 24 jam.
Panduan Membeli & Teknologi Mesin & Tips Penjagaan
Mesin Pembuat Scaffold Sheet Sedia Untuk Dihantar kepada Pembeli di Amerika Syarikat...
Baca lagiMesin Roll Forming Marin: 5 Profil Pembinaan Kapal Sebuah roll marin...

Baca lagiMesin roll forming untuk rel: 5 profil infrastruktur. Rel...
Baca lagiPersediaan mesin tiang rak: 12 langkah ke profil pertama yang baik...
Baca lagi