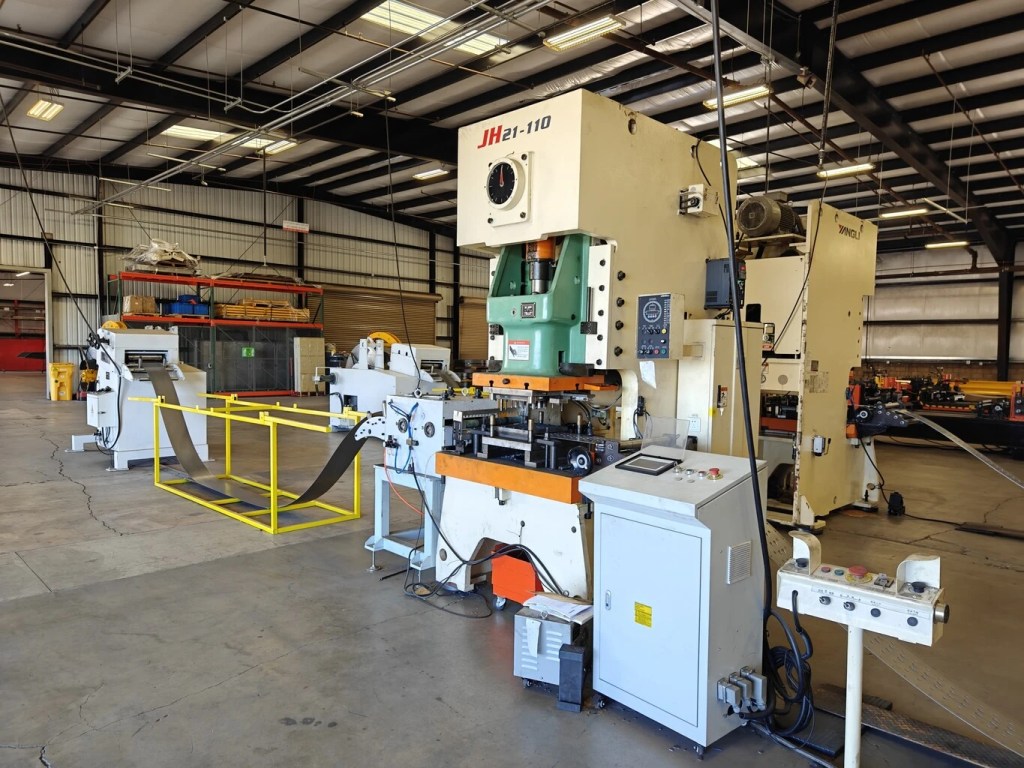
سرعة إنتاج رفوف المنصات

سرعة إنتاج رفوف المنصات، كيفية تخطيط إنتاجية الخط

هل تحتاج إلى آلة التشكيل باللف لمشروعك؟
اطلب عرض سعر مجاني من Believe Industry — أكثر من 15 عامًا في تصنيع آلات التشكيل الملف حسب الطلب.
نموذج طلب عرض السعر تنزيل الكتالوج

سرعة إنتاج رفوف المنصات، كيفية تخطيط إنتاجية الخط

سرعة إنتاج رفوف المنصات يحددها خطّ الخلية كاملًا لا آلة التشكيل وحدها. فمصنع الرفوف يصنع القوائم والعارضة، والأبطأ منهما يحدد الإنتاج الفعلي. وينظر هذا الدليل إلى الخلية كنظام واحد، لأن آلة تشكيل أسرع خلف مثقب بطيء أو مكدّس يدوي يظل يشحن العدد نفسه من الرفوف يوميًا.
الإجابة المختصرة: تسير سرعة إنتاج رفوف المنصات وفق أبطأ خطوة في الخلية: التثقيب أو التشكيل أو القطع أو التكديس. وتعمل خطوط القوائم على 10–15 m/min مع المثقب المدرسي وفوق 30 m/min مع المؤرشف. وتسير خطوط العوارض في نطاقات مشابهة. والفعالية الحقيقية للمصنع تزيد أكثر من التبديل الأسرع والتكديس الآلي لا من سرعة قصوى أعلى لآلة التشكيل.

ما الذي يحدّ فعليًا من سرعة إنتاج رفوف المنصات

نادرًا ما تكون آلة التشكيل هي عنق الزجاجة. فالقوائم المثقوبة تنتظر دورة التثقيب، والعوارض تنتظر التكديس. والمصنع الذي يسعى لسرعة إنتاج رفوف المنصات بشراء آلة تشكيل أسرع غالبًا ما يكتسب ثم يخسر المكسب في نهاية الخط. ارسم خريطة الخلية أولًا، ثم أنفق على القيد الحقيقي.
تعمل القوائم والعارضة كتيارين يجب أن يلتقيا عند نقطة التجميع أو الشحن. فإذا وصلت القوائم أسرع من العوارض امتلأ المصنع بالأعمدة. وسرعة إنتاج متوازنة لرفوف المنصات تعني أن التيارين ينتهيان بمعدل متقارب، فلا يتراكم أحدهما منتظرًا للآخر.

السرعة حسب طريقة الثقب

يحدد المثقب إيقاع كلا المقطعين. فالمثقب الهيدروليكي بطيء لكنه يتعامل مع الثقوب الكثيفة. والمثقب المدرسي هو الخيار القياسي لثقوب العارضة ذات القطرة والعارضة المتدرجة. والمثقب الدوّار المؤرشف هو الأسرع لكنه الأفضل مع الأنماط الخفيفة.
طريقة الثقبسرعة خط الأعمدةسرعة خط العارضة
ثقب هيدروليكيمن 3 إلى 4 m/minمن 3 إلى 4 m/min
ثقب بالضغطمن 10 إلى 15 m/minمن 10 إلى 15 m/min
دوّار بالسيرفوأكثر من 30 m/minأكثر من 30 m/min
خطّط لسرعة إنتاج رفوف المنصات وفق المثقب الذي تستخدمه فعلًا. فالخط المؤرشف المصنّف عند 40 m/min لكنه يتوقف عند 12 m/min مع عدد ثقوبك يبقى خطًا عند 12 m/min لمنتجك.

تدفق المادة وفكّ اللف

الخط الذي يفتقر التغذية هو خط متوقف. وتتوقف سرعة إنتاج رفوف المنصات على مناولة الملف التي تُبقي آلتي التشكيل مغذّيتين. ويفيد مزيل اللفة عالي السعة وعربة الملف التي تبدّل دون توقف طويل في بقاء آلة التشكيل تعمل طوال الوردية بدلًا من انتظار الرافعة.
تغيير العرض توقف آخر. تستخدم القوائم والعارضة عروض شرائط مختلفة، لذا فإن حاضن الملف سريع التبديل أو بكرة تغذية ثانية تقلّل الفجوة بين المهام. ومع الطلبات المختلطة، خطّط الجدول الزمني بحيث تُجمَّع تغييرات العرض معًا، مما يحمي سرعة إنتاج رفوف المنصات طوال اليوم.
جودة الملف تهم أيضًا. فالملف ذو الحافة الرديئة أو السماكة غير المنتظمة يسبب انحشارًا ومرفوضات توقف الخط في منتصف الجولة. اشترِ وفق مواصفة دقيقة وافحصه عند الاستلام، فالملف السيئ يكلّف أكثر بكثير في التوقف مما في سعر المادة عندما تحسب الأمتار لكل وردية.

التحويل بين المنتجات هو المرحلة التي تُفقد فيها الأمتار

كل تبديل للبروفايل يوقف الخط. فالمصنع الذي ينتج أربعة منتجات في الوردية يفقد وقتًا أكثر من مصنع يجري دفعة طويلة واحدة، حتى عند سرعة قصوى متطابقة. وتتحسن سرعة إنتاج رفوف المنصات أكثر شيء مع التبديل الأسرع: العدّة المُجمَّعة على محور مشترك، ومجموعات البكرات المضبوطة مسبقًا، وبرنامج تثقيب يُستدعى من وحدة التحكم.
تجمع العدّة المُجمَّعة على محور مشترك عدة مجموعات بكرات بحيث يزيح المشغّل واحدة إلى الخارج وأخرى إلى الداخل. ويمكن أن يختصر ذلك تبديلًا يستغرق ساعتين إلى عشرين دقيقة. وعلى مدى شهر من عمليات التبديل، يكون الوقت المستعاد غالبًا أكبر من المكسب الناتج عن آلة تشكيل أسرع.
تأخذ عربات البكرات المضبوطة مسبقًا هذه الفكرة أبعد. فالبروفايل التالي يُبنى ويُقاس خارج الخط، ثم يُدخَل كوحدة واحدة. وتستمر آلة التشكيل في العمل أثناء تحضير التبديل، فلا تتوقف سرعة إنتاج رفوف المنصات بعد ذلك لأجل الإعداد. والورش التي لديها طلبات قصيرة كثيرة هي الأكثر استفادة من هذا الأسلوب.

القص والتكديس يُغلقان دورة الإنتاج

يجب أن يواكب القاطعُ الخطَّ وإلا حدّ من سرعة إنتاج رفوف المنصات. فالمقصات الطائرة تقطع أثناء تحرك المقطع، فلا يتوقف الخط أبدًا. أما مقصات التوقف فتوقف كل قطعة، وهو مناسب للإنتاج القصير لكنه يحدّ من الإنتاج كبير الحجم.
التكديس هو آخر عنق زجاجة خفي. فمناولة القوائم والعارضات الطويلة يدويًا تبطئ الخط وتعرّض للتلف. ويتيح المكدّس الآلي وآلة الربط أن تعمل آلة التشكيل على سرعتها المقدرة بدل انتظار عمال الأرضية، وهنا تستعيد معظم المصانع سرعة إنتاج رفوف المنصات فعليًا.

مثال عملي على حساب القدرة الإنتاجية

خذ خط القوائم بسرعة 12 m/min ، وورديتين من 8 ساعات، مع 30 دقيقة توقف في كل وردية. أي نحو 1080 مترًا لكل وردية قبل النفايات. وأضف 20 دقيقة تغيير يوفّرها نظام العدّة المُجمَّعة فيربح الخط نفسه نحو 240 مترًا في الوردية. وعلى مدى 20 وردية شهريًا، يقارب ذلك 5000 متر دون أي آلة جديدة.
Leverالربح لكل وردية
تحويل أسرع باستخدام عدّة جاهزة‎+200 إلى 300 m
تكديس تلقائي‎+300 إلى 500 m
مناولة أفضل للملفوفات‎+100 إلى 200 m
خطّط لسرعة إنتاج رفوف المنصات انطلاقًا من أرقام مثل هذه. وأكبر مكسب فردي هو عادةً التكديس الآلي، لأنه يزيل حدًّا صلبًا في نهاية الخط.
تضع المعايير الحد الأدنى لكل متر تشحنه. ويجب أن تستوفي مكونات الرفوف RMI ANSI MH16.1 في الولايات المتحدة، FEM 10.2.02 في أوروبا، واستخدام ASTM A1008 فولاذ الدرجة المطلوبة. واحفظ هذه الحدود في إعداد الخط حتى لا تفقد سرعة مقابل فشل التدقيق عند المشتري.

كيف تزيد الإنتاج من دون شراء آلة جديدة

ابدأ بتوقيت الخلية. وسجّل أين ينتظر الخط: التثقيب، أو تغيير الملف، أو تبديل العدّة، أو التكديس. وأنفق أولًا على تلك الخطوة. أما خط آلة التشكيل باللف التي تشكّل وفق المواصفة أصلًا نادرًا ما تحتاج استبدالًا لرفع سرعة إنتاج رفوف المنصات.
بالنسبة لجانب القوائم، راجع دليل سرعة وإنتاج القوائم الرأسية للرفوف يتناول السرعة لكل آلة بالتفصيل. أما دليل مشتري القوائم الرأسية للرفوف و دليل آلة العارضة المتدرجة يتناول التيارين. ودليلنا خط أعمدة متعدد المواصفات يوضح كيف يتعامل خط واحد مع عدة مقاطع أعمدة مع تغيير أقل.

الأسئلة الشائعة

س: ما الذي يحدد سرعة إنتاج رفوف المنصات؟

الجواب: أبطأ خطوة في الخلية: التثقيب، أو التشكيل، أو القطع، أو التكديس. ونادرًا ما تكون آلة التشكيل هي الحد. ارسم خريطة أين ينتظر الخط، ثم أنفق على تلك الخطوة لرفع الإنتاج الفعلي في كل وردية.

س: ما سرعة عمل خطوط الأعمدة والعوارض؟

الجواب: مع المثقب المدرسي، يعمل الاثنان على 10–15 m/min. ويتجاوز المثقب الدوّار المؤرشف 30 m/min مع الأنماط الخفيفة. خطّط حول المثقب الذي تستخدمه فعلًا لا حول السرعة القصوى في الكتيّب.

س: هل آلة أسرع تزيد الإنتاج؟

الجواب: غالبًا ليس بمقدار كبير. إذا كان المثقب أو تغيير الإنتاج أو المكدّس هو عنق الزجاجة الحقيقي، فإن آلة التشكيل الأسرع لن تفعل سوى الانتظار. واستعادة وقت تغيير الإنتاج والتكديس الآلي يضيفان عادةً أمتارًا أكثر في كل وردية.

س: كم يضيف التغيير الأسرع؟

الجواب: يمكن للعدّة المُجمَّعة أن تختصر تبديلًا من ساعتين إلى عشرين دقيقة. وعلى خط 12 m/min يعني ذلك استعادة نحو 200 إلى 300 متر في الوردية، وهو تراكم يتضاعف على مدار الشهر.

س: أي المعايير تنطبق على إنتاج الرفوف؟

الجواب: يجب أن يستوفي الرفوف المعيار RMI ANSI MH16.1 في الولايات المتحدة، والمعيار FEM 10.2.02 في أوروبا، والمواصفة ASTM A1008 لدرجة الفولاذ. أكّد الفئات التي يطلبها المشتري قبل تحديد سماحية الخط.

س: ما أفضل مكان للاستثمار فيه أولاً؟

الجواب: اضبط وقت الخلية وحدد موضع الانتظار. فمعظم المصانع تستعيد أكبر قدر من سرعة إنتاج رفوف المنصات من التكديس الآلي في نهاية الخط، ثم من التبديل الأسرع بالعدّة المُجمَّعة.

سجل تغييرات المقال

نشر في الأصل: 9 مارس 2026
آخر تحديث: 12 أكتوبر 2026
سجل التغييرات:
  • 12 أكتوبر 2026: تم التحديث للامتثال لمتطلبات GEO. أُزيل العنوان المثير للنقر «7 استراتيجيات للقوة»، وأُضيف كتلة إجابة مباشرة، وجدولان، وستة أسئلة شائعة والسؤال فيها بخط عريض، وسجل تغييرات بأسماء الشهور مكتوبة. ووُسِّع المحتوى من 1,030 كلمة إلى نحو 1,620 كلمة، وأُضيفت ثلاثة روابط مرجعية (RMI وFEM وASTM) وثمانية روابط داخلية منها الصفحة المحورية. كما تم التمييز بينه وبين دليل سرعة وإنتاج أعمدة الرفوف المنشور بالتركيز على إنتاجية الخلية الكاملة وتخطيط السعة بدلاً من سرعة الماكينة الواحدة.
**محفزات المراجعة التالية:** إطلاق فئة سرعة جديدة للمثقب المؤرشف، أو تغيّر بنسبة 20 بالمئة في الاهتمام بالبحث عن «سرعة إنتاج رفوف المنصات»، أو مراجعة جديدة لمعيار RMI أو FEM ، أو تغيّر كبير في أتمتة مناولة الملفات.

جدول المحتويات

تحديثات جديدة