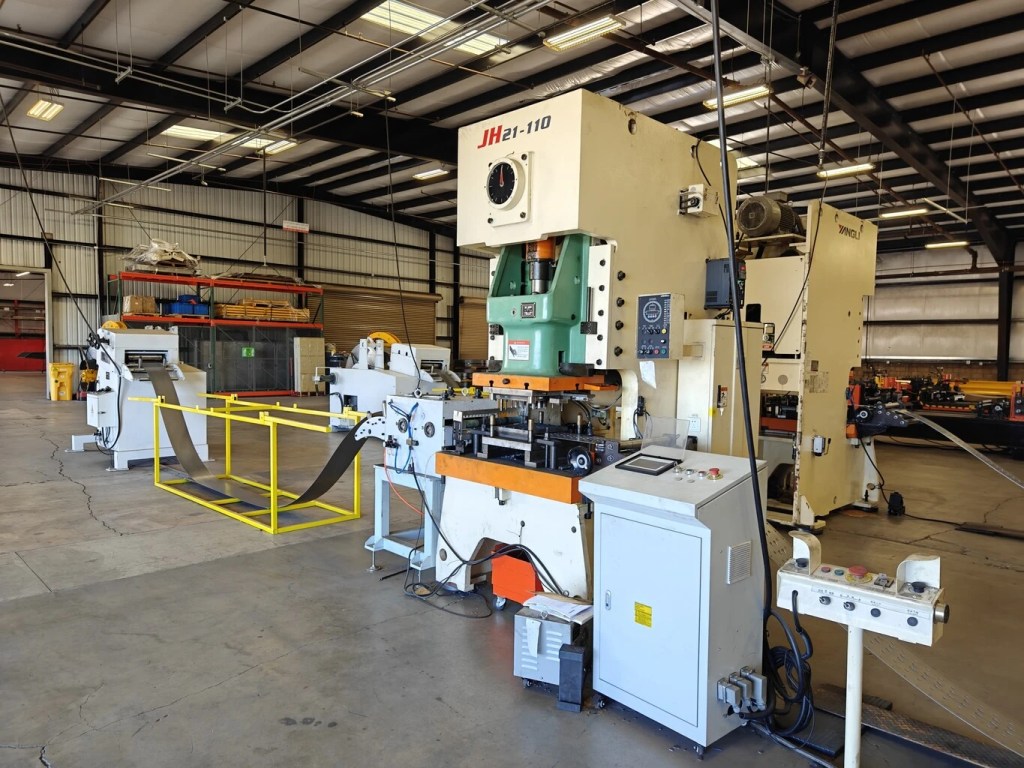
velocidade de produção de rack de paletes

Velocidade de produção de racks de paletes: como planejar a capacidade da linha

Precisa de uma máquina de conformação de perfis para o seu projeto?
Obtenha um orçamento gratuito da Believe Industry — mais de 15 anos de fabricação de máquinas de conformação sob medida.
Solicite um orçamento Baixar catálogo

Velocidade de produção de racks de paletes: como planejar a capacidade da linha

A velocidade de produção de racks de paletes é definida pela célula inteira, não apenas pela formadora. Uma fábrica de racks produz montantes e vigas, e o mais lento dos dois define a sua saída real. Este guia vê a célula como um sistema único, porque uma formadora mais rápida atrás de uma punção lenta ou de um empilhador manual continua expedindo o mesmo número de racks por dia.
Resposta breve: A velocidade de produção de racks de paletes segue a etapa mais lenta da célula: puncionamento, conformação, corte ou empilhamento. Linhas de montantes operam a 10–15 m/min com punção de prensa e acima de 30 m/min com servo. Linhas de vigas trabalham em faixas semelhantes. A saída real da fábrica cresce mais com troca rápida e empilhamento automático do que com uma maior velocidade máxima da formadora.

O que realmente limita a velocidade de produção de racks de paletes

A formadora raramente é o gargalo. Montantes perfurados esperam o ciclo de puncionamento. As vigas esperam o empilhamento. Uma fábrica que persegue velocidade de produção de racks de palés comprando uma formadora mais rápida frequentemente perde o ganho no fim da linha. Mapeie a célula primeiro e depois invista na restrição real.
Montantes e vigas correm como dois fluxos que precisam se encontrar no ponto de montagem ou expedição. Se os montantes chegarem mais rápido que as vigas, o chão se enche de colunas. Uma velocidade de produção de racks de paletes equilibrada significa que os dois fluxos terminam em ritmos parecidos, de modo que nenhum se acumula esperando o outro.

Velocidade conforme o método de perfuração

A punção define o ritmo dos dois perfis. Uma punção hidráulica é lenta, mas lida com furos densos. Uma punção de prensa é a cavalo de batalha para os furos padrão de viga em gota e viga escalonada. Uma punção rotativa servo é a mais rápida, mas funciona melhor em padrões mais leves.
Método de perfuraçãoVelocidade da linha de colunasVelocidade da linha de travessas
Perfuração hidráulicaDe 3 a 4 m/minDe 3 a 4 m/min
Perfuração por pressãoDe 10 a 15 m/minDe 10 a 15 m/min
Rotativo servoMais de 30 m/minMais de 30 m/min
Planeje a velocidade de produção de racks de paletes em torno da punção que você realmente usa. Uma linha servo nominal de 40 m/min que cai para 12 m/min na sua contagem de furos continua sendo uma linha de 12 m/min para o seu produto.

Fluxo de material e desbobinagem

Uma linha mal alimentada é uma linha parada. A velocidade de produção de racks de paletes depende do manuseio de rolos que mantenha ambas as formadoras alimentadas. Um desbobinador de alta capacidade e um carrinho de rolo que troca sem longas paradas mantêm a formadora trabalhando o turno inteiro em vez de esperar pelo ponte rolante.
A troca de largura é outra pausa. Montantes e vigas usam larguras de chapa diferentes, então um berço de troca rápida ou um segundo carretel de alimentação reduz o intervalo entre trabalhos. Para pedidos mistos, planeje a escala de forma que as trocas de largura sejam agrupadas, o que protege a velocidade de produção de racks de paletes ao longo do dia.
A qualidade do rolo também importa. Um rolo com aresta ruim ou espessura inconsistente causa travamentos e peças rejeitadas que param a linha no meio da corrida. Compre conforme a uma especificação apertada e inspecione no recebimento, porque um rolo ruim custa muito mais em tempo parado do que em preço de material quando você conta metros por turno.

A troca de configuração é onde os metros se perdem

Cada troca de perfil para a linha. Uma fábrica com quatro trocas de produto por turno perde mais tempo do que uma com uma única corrida longa, mesmo na mesma velocidade máxima. A velocidade de produção de racks de paletes melhora sobretudo com troca mais rápida: ferramental em cavalo, conjuntos de rolos pré-ajustados e um programa de puncionamento chamado pelo controlador.
O ferramental em cavalo monta vários conjuntos de rolos em um eixo comum, de modo que o operador desliza um para fora e o próximo para dentro. Isso pode cortar uma troca de duas horas para vinte minutos. Ao longo de um mês de trocas, esse tempo recuperado costuma ser maior que o ganho de uma formadora mais rápida.
Os carros de rolos pré-ajustados levam essa ideia mais longe. O próximo perfil é montado e medido fora da linha e depois entra como uma única unidade. A formadora continua trabalhando enquanto a troca é preparada, de modo que a velocidade de produção de racks de paletes não para mais para a preparação. As fábricas com muitos pedidos curtos são as que mais ganham com essa abordagem.

O corte e o empilhamento fecham o ciclo

O corte precisa acompanhar a linha, ou ele limitará a velocidade de produção de racks de paletes. Uma cisalha voadora corta enquanto a seção se move, então a linha nunca para. Uma cisalha de parada interrompe cada peça, o que serve para corridas curtas, mas limita a saída de alto volume.
O empilhamento é o último gargalo oculto. A manipulação manual de montantes e vigas longos deixa a linha mais lenta e traz risco de dano. Um empilhador automático e uma esteira de amarração permitem que a formadora opere na velocidade nominal em vez de esperar o pessoal de piso, e é aí que a maioria das fábricas realmente recupera velocidade de produção de racks de paletes.

Um exemplo prático de cálculo de capacidade

Considere uma linha de montantes a 12 m/min, dois turnos de 8 horas e 30 minutos de paradas por turno. Isso dá cerca de 1.080 metros por turno antes do descarte. Some 20 minutos de troca economizados pelo ferramental em cavalo e a mesma linha ganha cerca de 240 metros por turno. Em 20 turnos por mês, são quase 5.000 metros sem nenhuma máquina nova.
LeverGanho por turno
Troca de configuração mais rápida (ferramental pronto)‎+200 a 300 m
Empilhamento automático‎+300 a 500 m
Melhor manuseio de bobinas‎+100 a 200 m
Planeje a velocidade de produção de racks de paletes a partir de números como estes. A maior ganho individual costuma ser o empilhamento automático, porque elimina um teto rígido no fim da linha.
As normas estabelecem o mínimo para cada metro que você despacha. Os componentes de racks devem atender RMI ANSI MH16.1 nos Estados Unidos, FEM 10.2.02 na Europa, e usar ASTM A1008 As normas estabelecem o mínimo para cada metro que você despacha. Os componentes de racks devem atender aço de grau. Mantenha esses limites na configuração da linha para que um ganho de velocidade nunca lhe custe uma auditoria reprovada pelo comprador.

Como aumentar a produção sem comprar uma nova conformadora

Comece cronometrando a célula. Anote onde a linha espera: puncionamento, troca de rolo, troca de ferramental ou empilhamento. Gaste primeiro nesse passo. Uma da linha de máquina de conformação de perfis que já conforma conforme a especificação raramente precisa ser trocada para elevar a velocidade de produção de racks de paletes.
Para o lado dos montantes, o nosso guia de velocidade e produção de montantes de rack detalha a velocidade por máquina. O guia do comprador de montantes de rack e o guia da máquina de vigas escalonadas cobre os dois fluxos. Nosso linha de colunas multiprofilo mostra como uma única linha atende a vários perfis de coluna com menos trocas.

Perguntas Frequentes

P: O que determina a velocidade de produção de racks de paletes?

Resposta: a etapa mais lenta da célula: puncionamento, conformação, corte ou empilhamento. A formadora raramente é o limite. Mapeie onde a linha espera e depois invista nesse passo para elevar a saída real por turno.

P: A que velocidade as linhas de colunas e travessas funcionam?

Resposta: com punção de prensa, ambos operam a 10–15 m/min. Uma punção rotativa servo passa de 30 m/min em padrões leves. Planeje em torno da punção que você realmente usa, não da velocidade máxima do catálogo.

P: Uma máquina mais rápida aumenta a produção?

Resposta: muitas vezes não por muito. Se o gargalo real for a punção, a troca ou o empilhador, uma formadora mais rápida apenas espera. Recuperar tempo de troca e o empilhamento automático costumam adicionar mais metros por turno.

P: Quanto acrescenta uma troca de perfil mais rápida?

Resposta: o ferramental em cavalo pode cortar uma troca de duas horas para vinte minutos. Em uma linha de 12 m/min, isso recupera cerca de 200 a 300 metros por turno, e o efeito se acumula ao longo do mês.

P: Quais normas se aplicam à produção de racks?

Resposta: os sistemas de racks devem atender RMI ANSI MH16.1 nos EUA, FEM 10.2.02 na Europa e ASTM A1008 para o grau do aço. Confirme as classes que o seu comprador exige antes de definir a tolerância da linha.

P: Qual é o melhor lugar para investir primeiro?

Resposta: cronometre a célula e encontre a espera. A maioria das fábricas recupera mais velocidade de produção de racks de paletes com o empilhamento automático no fim da linha e depois com a troca mais rápida usando ferramental em cavalo.

Registro de alterações do artigo

Publicado originalmente em: 9 de março de 2026
Última atualização: 12 de outubro de 2026
Registro de alterações:
  • 12 de outubro de 2026: Atualizado para conformidade com GEO. O título clickbait “7 Estratégias de Poder” foi removido, e foram adicionados um bloco de resposta direta, duas tabelas, seis perguntas frequentes com a pergunta em negrito e um registro de alterações com o mês por extenso. O conteúdo foi ampliado de 1.030 para cerca de 1.620 palavras. Foram acrescentados três links de autoridade (RMI, FEM, ASTM) e oito links internos, incluindo a página-pilar. Diferenciou-se do guia ativo de velocidade e produção de montantes de rack ao focar no rendimento de toda a célula e no planejamento de capacidade, e não na velocidade de uma única máquina.
**Próximos gatilhos de revisão:** lançamento de uma nova classe de velocidade de punção servo, uma variação de 20 por cento no interesse de busca por “velocidade de produção de racks de paletes”, nova revisão de RMI ou FEM, ou uma grande mudança na automação do manuseio de rolos.

Índice

Novidades

Descubra mais sobre Believe Industry Company| Fabricante, fornecedor e exportador de máquinas perfiladoras

Assine agora para continuar lendo e ter acesso ao arquivo completo.

Continue lendo