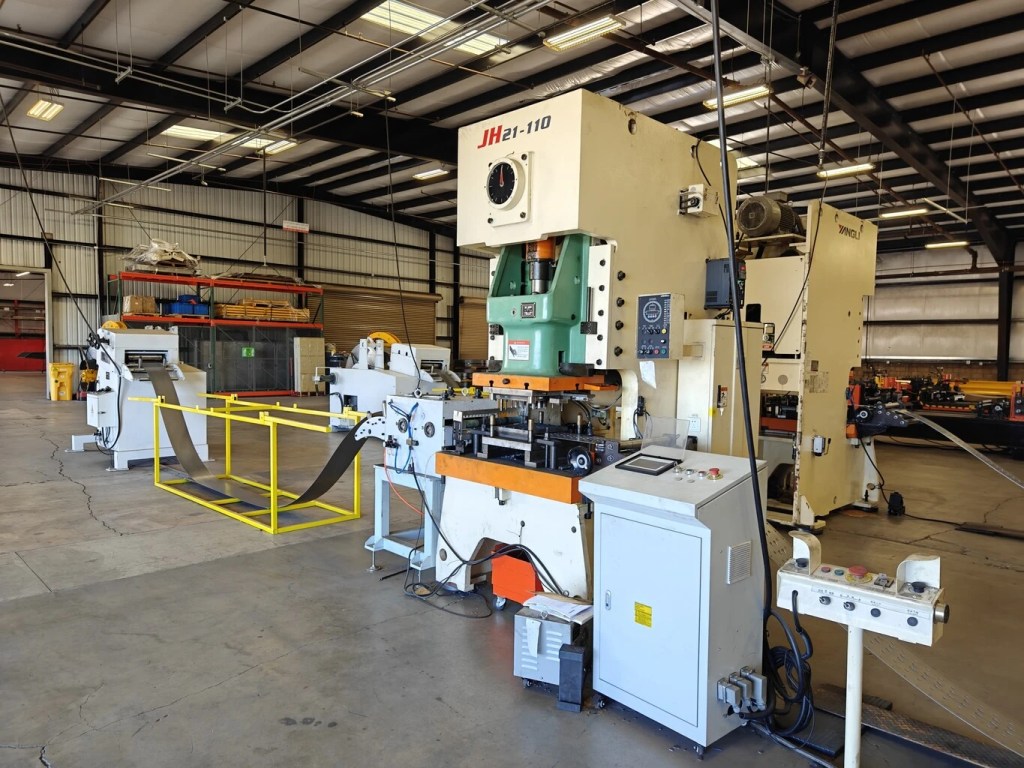
производительность паллетного стеллажа

Производительность паллетных стеллажей: как спланировать пропускную способность линии

Нужна ли вам машина для профилирования проката для вашего проекта?
Получите бесплатное коммерческое предложение от Believe Industry — более 15 лет производства индивидуальных профилегибочных линий.
Запросить цену Скачать каталог

Производительность паллетных стеллажей: как спланировать пропускную способность линии

Скорость производства паллетного стеллажа задаётся всей ячейкой, а не одной формующей машиной. Завод стеллажей выпускает стойки и балки, и более медленный из них определяет реальный выход. Это руководство рассматривает ячейку как единую систему: более быстрая формующая машина за медленным пуансоном или ручным стопером всё равно отгружает то же число рам в день.
Краткий ответ: Скорость производства паллетного стеллажа следует за самой медленной операцией ячейки: пробивкой, формовкой, отрезкой или укладкой. Линии стоек работают на 10–15 m/min с пресс-пуансоном и свыше 30 m/min с серво. Линии балок держатся в схожих диапазонах. Реальный выпуск завода растёт прежде всего за счёт более быстрой переналадки и автоматической укладки, а не за счёт повышения максимальной скорости формующей машины.

Что действительно ограничивает производительность паллетных стеллажей

Формующая машина редко бывает узким местом. Перфорированные стойки ждут цикла пробивки, балки ждут укладки. Завод, пытающийся нарастить скорость производства паллетного стеллажа за счёт более быстрой формующей машины, часто теряет этот выигрыш в конце линии. Сначала составьте карту ячейки, а потом вкладывайтесь в реальное ограничение.
Стойки и балки идут двумя потоками, которые должны сойтись в точке сборки или отгрузки. Если стойки приходят быстрее балок, цех заполняется колоннами. Сбалансированная скорость производства паллетного стеллажа означает, что оба потока заканчивают примерно одинаковыми темпами, и ни один не копится в ожидании другого.

Скорость в зависимости от способа пробивки

Пуансон задаёт темп для обоих профилей. Гидравлический пуансон медленный, но справляется с плотным рисунком отверстий. Пресс-пуансон — рабочая лошадка для стандартных отверстий каплевидных и ступенчатых балок. Серво-роторный пуансон самый быстрый, но лучше всего работает на более лёгких рисунках.
Способ пробивкиСкорость линии стоекСкорость линии балок
Гидравлическая пробивкаОт 3 до 4 m/minОт 3 до 4 m/min
Прессовая пробивкаОт 10 до 15 m/minОт 10 до 15 m/min
Сервоприводной поворотный узелБолее 30 m/minБолее 30 m/min
Планируйте скорость производства паллетного стеллажа исходя из пуансона, который у вас реально работает. Серво-линия с номиналом 40 m/min, которая на вашем рисунке отверстий спадает до 12 m/min, для вашего изделия остаётся линией на 12 m/min.

Поток материала и размотка

Голодная линия — это остановленная линия. Скорость производства паллетного стеллажа зависит от работы с рулонами, которая держит обе формующие машины снабжёнными. Разматыватель большой производительности и тележка для смены рулона без долгой остановки позволяют формующей машине работать всю смену, а не ждать кран.
Смена ширины — ещё одна пауза. Стойки и балки используют разную ширину полосы, поэтому быстросменная катушка или второй размоточный узел сокращают простои между заданиями. При смешанных заказах составьте график так, чтобы смены ширины шли пачками; это защищает скорость производства паллетного стеллажа в течение всего дня.
Качество рулона тоже важно. Рулон с плохой кромкой или нестабильной толщиной вызывает заклинивание и брак, останавливающие линию посреди партии. Покупайте по жёсткому техническому заданию и проверяйте при приёмке: плохой рулон обходится гораздо дороже по простою, чем по цене материала, когда вы считаете метры за смену.

Смена типоразмера — именно здесь теряются метры

Каждая смена профиля останавливает линию. Завод с четырьмя переходами за смену теряет больше времени, чем завод с одной длинной партией, даже при одинаковой максимальной скорости. Скорость производства паллетного стеллажа улучшается прежде всего за счёт более быстрой переналадки: кассетная оснастка, заранее настроенные комплекты валков и программа пробивки, вызываемая с пульта.
Кассетная оснастка размещает несколько комплектов валков на общем валу, так что оператор выдвигает один и задвигает следующий. Это может сократить двухчасовую переналадку до двадцати минут. За месяц переналадок возвращённое время часто оказывается больше, чем выигрыш от более быстрой формующей машины.
Заготовленные тележки с роликами развивают эту идею. Следующий профиль собирают и измеряют вне линии, затем ввозят как единый блок. Формующая машина продолжает работать, пока готовится переналадка, поэтому скорость производства паллетного стеллажа больше не останавливается на настройку. Предприятия с множеством коротких заказов получают от этого наибольший выигрыш.

Резка и укладка замыкают цикл

Отрезка должна поспевать за линией, иначе она ограничит скорость производства паллетного стеллажа. Летучие ножницы режут движущийся профиль, поэтому линия не останавливается. Ножницы с фиксацией останавливают каждое изделие — это допустимо для коротких партий, но ограничивает выпуск при большом объёме.
Укладка — последнее скрытое узкое место. Ручная обработка длинных стоек и балок замедляет линию и грозит повреждениями. Автоматический стопер и обвязчик позволяют формующей машине работать на номинальной скорости, а не ждать цеховой бригаду; именно там большинство заводов реально набирает скорость производства паллетного стеллажа.

Практический пример расчёта производительности

Возьмём линию стоек на 12 m/min, две смены по 8 часов и 30 минут остановов на смену. Это около 1080 метров на смену до вычета отходов. Добавьте 20 минут сэкономленной переналадки за счёт кассетной оснастки — и та же линия прибавит около 240 метров за смену. За 20 смен в месяц это почти 5000 метров без новой машины.
LeverПрирост за смену
Более быстрая смена настройки (комплектная оснастка)‎+200–300 м
Автоматическая укладка‎+300–500 м
Более удобная работа с рулонами‎+100–200 м
Планируйте скорость производства паллетного стеллажа по таким цифрам. Самая крупная единичная выгода обычно даёт автоматическая укладка, потому что она снимает жёсткий потолок в конце линии.
Стандарты задают нижнюю границу для каждого отгружаемого метра. Компоненты стеллажа должны соответствовать RMI ANSI MH16.1 в США, FEM 10.2.02 в Европе и применять ASTM A1008 сталь соответствующего класса. Закрепите эти пределы в настройке линии, чтобы выигрыш в скорости никогда не обернулся провалом аудита у покупателя.

Как увеличить выпуск без покупки новой профилегибочной машины

Начните с хронометража ячейки. Отметьте, где линия ждёт: пробивка, смена рулона, смена оснастки или укладка. Вкладывайтесь сначала в этот шаг. Профилегибочная линии профилирующего станка которая уже формирует по спецификации, редко нуждается в замене ради роста скорости производства паллетного стеллажа.
По части со стойками наш «руководство по скорости и выходу стеллажных стоек» подробно описывает скорость по каждой машине. « «руководство по выбору стеллажных стоек» и руководство по машине для ступенчатых балок» охватывает оба потока. Наш линия стоек с несколькими типоразмерами показывает, как одна линия справляется с несколькими профилями стоек при меньшем числе переналадок.

Часто задаваемые вопросы

В: Что определяет производительность паллетных стеллажей?

Ответ: самая медленная операция ячейки: пробивка, формовка, отрезка или укладка. Формующая машина редко является ограничением. Составьте карту простоев линии, а потом вкладывайтесь именно в этот шаг, чтобы поднять реальный выход за смену.

В: С какой скоростью работают линии стоек и балок?

Ответ: с пресс-пуансоном обе операции идут на 10–15 m/min. Серво-роторный пуансон выходит за 30 m/min на лёгких рисунках. Планируйте исходя из пуансона, который у вас реально работает, а не из максимальной скорости в буклете.

В: Повысит ли более быстрая машина выпуск?

Ответ: часто ненамного. Если реальное узкое место — пуансон, переналадка или стопер, то более быстрая формующая машина просто ждёт. Возврат времени на переналадку и автоматическая укладка обычно дают больше метров за смену.

В: Сколько даёт более быстрая переналадка?

Ответ: кассетная оснастка может сократить двухчасовую переналадку до двадцати минут. На линии 12 m/min это даёт около 200–300 метров за смену, и эффект накапливается в течение месяца.

В: Какие стандарты применяются к производству стеллажей?

Ответ: стеллажные системы должны соответствовать RMI ANSI MH16.1 в США, FEM 10.2.02 в Европе и ASTM A1008 по марке стали. Подтвердите классы, которые требует покупатель, до установки допусков линии.

В: Куда лучше всего инвестировать в первую очередь?

Ответ: замерьте ячейку и найдите простои. Большинство заводов набирает наибольшую скорость производства паллетного стеллажа за счёт автоматической укладки в конце линии, а затем за счёт более быстрой переналадки с кассетной оснасткой.

Журнал изменений статьи

Первоначально опубликовано: 9 марта 2026 г.
Последнее обновление: 12 октября 2026 г.
История изменений:
  • 12 октября 2026: обновлено для соответствия требованиям GEO. Удалён провокационный заголовок «7 стратегий силы», добавлены блок с прямым ответом, две таблицы, шесть часто задаваемых вопросов с выделенным вопросом и список изменений с прописанными названиями месяцев. Объём увеличен с 1 030 до примерно 1 620 слов. Добавлены три ссылки на авторитетные источники (RMI, FEM, ASTM) и восемь внутренних ссылок, включая опорную страницу. Отличие от действующего руководства по скорости и производительности стоек стеллажей — акцент на пропускной способности всей ячейки и планировании мощности, а не на скорости одной машины.
**Следующие поводы для пересмотра:** запуск нового класса скоростей серво-пуансона, изменение интереса к поиску «скорость производства паллетного стеллажа» на 20 процентов, новая редакция RMI или FEM или существенное изменение автоматизации работы с рулонами.

Содержание

Новые материалы

Больше на Believe Industry Company| Производитель, поставщик и экспортёр профилегибочных станков

Оформите подписку, чтобы продолжить чтение и получить доступ к полному архиву.

Читать дальше