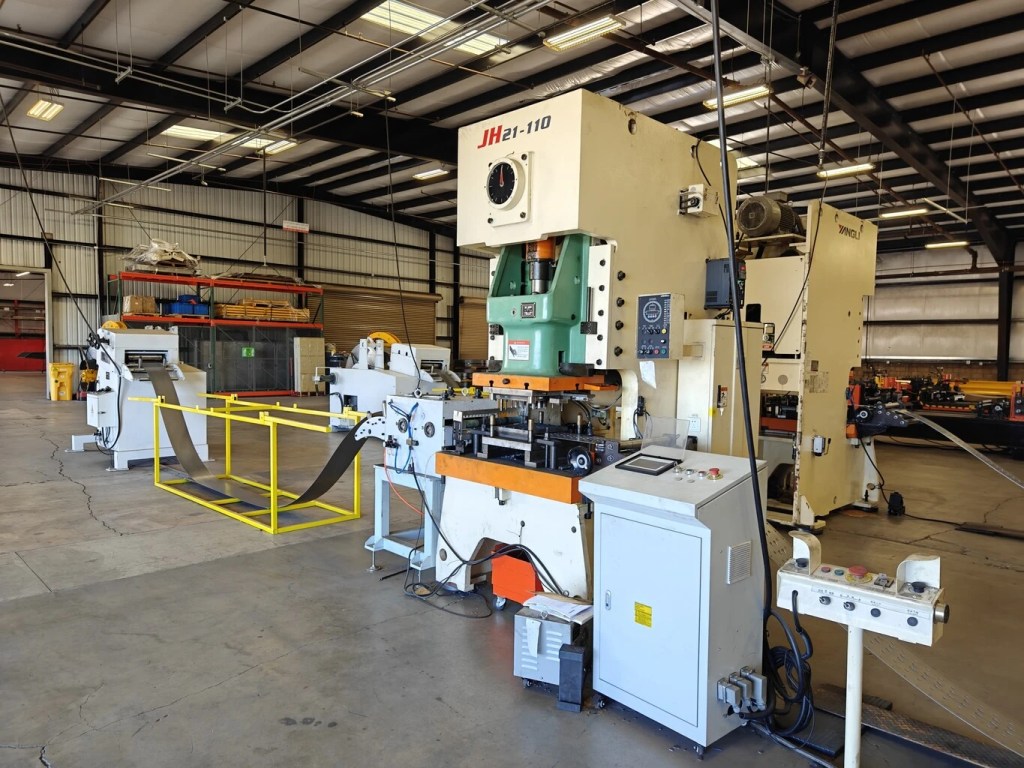
kecepatan produksi rak palet

Kecepatan produksi rak palet: cara merencanakan output lini

Apakah Anda memerlukan mesin pembentuk profil untuk proyek Anda?
Dapatkan penawaran gratis dari Believe Industry — lebih dari 15 tahun memproduksi mesin pembentuk profil kustom.
Permintaan Penawaran Unduh katalog

Kecepatan produksi rak palet: cara merencanakan output lini

Kecepatan produksi rak palet ditentukan oleh seluruh sel, bukan hanya mesin pembentuk. Pabrik rak membuat tiang dan balok, dan yang lebih lambat dari keduanya menentukan output sebenarnya. Panduan ini memandang sel sebagai satu sistem, karena mesin pembentuk yang lebih cepat di balik punching lambat atau penumpuk manual tetap mengirim jumlah rak yang sama per hari.
Jawaban singkat: Kecepatan produksi rak palet mengikuti langkah terlambat di sel: punching, pembentukan, pemotongan, atau penumpukan. Baris tiang beroperasi pada 10–15 m/min dengan punch pres dan di atas 30 m/min dengan servo. Baris balok bergerak pada rentang serupa. Output nyata pabrik bertambah paling besar dari pergantian yang lebih cepat dan penumpukan otomatis, bukan dari kecepatan maksimum mesin pembentuk yang lebih tinggi.

Apa yang benar-benar membatasi kecepatan produksi rak palet

Mesin pembentuk jarang menjadi hambatan. Tiang berlubang menunggu siklus punching. Balok menunggu penumpukan. Pabrik yang mengejar kecepatan produksi rak palet dengan membeli mesin pembentuk lebih cepat sering menemukan keuntungannya hilang di ujung baris. Petakan sel dulu, lalu belanjakan pada pembatasan sebenarnya.
Tiang dan balok mengalir sebagai dua aliran yang harus bertemu di titik perakitan atau pengiriman. Jika tiang datang lebih cepat daripada balok, lantai akan penuh dengan kolom. Kecepatan produksi rak palet yang seimbang berarti kedua aliran selesai dengan laju serupa, sehingga tidak ada yang menumpuk menunggu yang lain.

Kecepatan menurut metode pelubangan

Punch menentukan ritme untuk kedua profil. Punch hidrolik lambat tetapi mampu menangani lubang padat. Punch pres adalah tulang punggung untuk lubang balok tetes dan balok bertingkat standar. Punch rotasi servo adalah yang tercepat tetapi terbaik pada pola yang lebih ringan.
Metode pelubanganKecepatan lini tiangKecepatan lini balok
Punch hidrolik3 hingga 4 m/min3 hingga 4 m/min
Pelubangan tekan10 hingga 15 m/min10 hingga 15 m/min
Putar servoLebih dari 30 m/minLebih dari 30 m/min
Rencanakan kecepatan produksi rak palet menurut punch yang benar-benar Anda gunakan. Baris servo dengan rating 40 m/min yang tersendat pada 12 m/min sesuai jumlah lubang Anda tetap merupakan baris 12 m/min untuk produk Anda.

Aliran material dan pelepasan koil

Baris yang kekurangan material adalah baris yang berhenti. Kecepatan produksi rak palet bergantung pada penanganan koil yang menjaga kedua mesin pembentuk tetap mendapat pasokan. Decoiler berkapasitas tinggi dan gerobak koil yang berganti tanpa jeda panjang membuat mesin pembentuk tetap berjalan sepanjang shift, bukan menunggu crane.
Pergantian lebar merupakan jeda lain. Tiang dan balok menggunakan lebar strip yang berbeda, sehingga dudukan koil ganti cepat atau gulung payout kedua akan memendekkan jeda antarpekerjaan. Untuk pesanan campuran, jadwalkan sehingga pergantian lebar dikelompokkan, yang melindungi kecepatan produksi rak palet sepanjang hari.
Kualitas koil juga penting. Koil dengan tepi buruk atau ketebalan tidak konsisten menyebabkan kemacetan dan barang cacat yang menghentikan baris di tengah produksi. Beli sesuai spesifikasi ketat dan periksa saat penerimaan, karena koil buruk jauh lebih mahal dalam waktu henti daripada harga bahan ketika Anda menghitung meter per shift.

Pergantian konfigurasi adalah tempat meter hilang

Setiap pergantian profil menghentikan baris. Pabrik dengan empat pergantian produk per shift kehilangan lebih banyak waktu dibandingkan pabrik dengan satu produksi panjang, meski pada kecepatan maksimum yang sama. Kecepatan produksi rak palet paling membaik dari pergantian yang lebih cepat: perkakas berporos, set rol yang sudah disetel, dan program punching yang dipanggil dari kontroler.
Perkakas berporos menempatkan beberapa set rol pada poros yang sama, sehingga operator dapat menggeser satu keluar dan memasukkan yang berikutnya. Ini dapat memangkas pergantian dua jam menjadi dua puluh menit. Selama sebulan pergantian, waktu yang dipulihkan ini sering lebih besar daripada keuntungan dari mesin pembentuk yang lebih cepat.
Gerobak rol yang sudah disetel membawa ide ini lebih jauh. Profil berikutnya dirakit dan diukur di luar baris, lalu dimasukkan sebagai satu unit. Mesin pembentuk terus beroperasi selagi pergantian disiapkan, sehingga kecepatan produksi rak palet tidak lagi berhenti untuk penyiapan. Pabrik dengan banyak pesanan pendek memperoleh peningkatan terbesar dari pendekatan ini.

Pemotongan dan penumpukan menutup siklus

Pemotongan harus menyusul baris atau akan membatasi kecepatan produksi rak palet. Gunting terbang memotong saat penampang bergerak, sehingga baris tidak pernah berhenti. Gunting berhenti menghentikan setiap bagian, yang baik untuk produksi pendek tetapi membatasi output bervolume tinggi.
Penumpukan adalah hambatan tersembunyi yang terakhir. penanganan manual tiang dan balok panjang memperlambat baris dan berisiko merusak. Penumpuk otomatis dan pengikat memungkinkan mesin pembentuk berjalan pada kecepatan rated-nya alih-alih menunggu tim lantai, dan di situlah sebagian besar pabrik benar-benar memulihkan kecepatan produksi rak palet.

Contoh praktis perhitungan kapasitas

Ambil baris tiang pada 12 m/min, dua shift sepanjang 8 jam, dengan 30 menit berhenti per shift. Itu sekitar 1.080 meter per shift sebelum waste. Tambahkan 20 menit pergantian yang dihemat oleh perkakas berporos, dan baris yang sama memperoleh sekitar 240 meter per shift. Selama 20 shift sebulan, itu mendekati 5.000 meter tanpa mesin baru.
LeverKeuntungan per shift
Pergantian konfigurasi lebih cepat (tooling siap pakai)‎+200 hingga 300 m
Penumpukan otomatis‎+300 hingga 500 m
Penanganan koil yang lebih baik‎+100 hingga 200 m
Rencanakan kecepatan produksi rak palet dari angka seperti ini. Keuntungan terbesar biasanya berasal dari penumpukan otomatis, karena menghapus batas atas yang keras di ujung baris.
Standar menetapkan batas minimum untuk setiap meter yang Anda kirim. Komponen rak harus memenuhi RMI ANSI MH16.1 di Amerika Serikat, FEM 10.2.02 di Eropa, dan menggunakan ASTM A1008 Standar menetapkan batas minimum untuk setiap meter yang Anda kirim. Komponen rak harus memenuhi baja grade. Pertahankan batas tersebut dalam pengaturan baris agar keuntungan kecepatan tidak pernah berakhir dengan audit yang gagal dari pembeli.

Cara meningkatkan produksi tanpa membeli mesin roll forming baru

Mulailah dengan mengukur waktu sel. Catat di mana baris menunggu: punching, pergantian koil, pergantian alat kerja, atau penumpukan. Belanjakan pada langkah itu lebih dulu. Sebuah lini mesin pembentuk profil yang sudah membentuk sesuai spesifikasi jarang perlu diganti untuk meningkatkan kecepatan produksi rak palet.
Untuk sisi tiang, panduan panduan kecepatan dan output tiang rak membahas kecepatan per mesin secara rinci. Panduan panduan pembeli tiang rak dan panduan mesin balok bertingkat membahas kedua aliran. Panduan lini tiang multi-spesifikasi menunjukkan bagaimana satu baris menangani beberapa profil kolom dengan pergantian yang lebih sedikit.
Konfigurasi punching ada di panduan pemasangan die punching roll forming. Itu ikhtisar sistem rak palet dan panduan roll forming logistik gudang menghubungkan seluruh pabrik.

Pertanyaan yang Sering Diajukan

T: Apa yang menentukan kecepatan produksi rak palet?

Jawaban: langkah terlambat di sel: punching, pembentukan, pemotongan, atau penumpukan. Mesin pembentuk jarang menjadi pembatas. Petakan tempat baris menunggu, lalu belanjakan pada langkah itu untuk menaikkan output nyata per shift.

T: Pada kecepatan berapa lini tiang dan balok beroperasi?

Jawaban: dengan punch pres, keduanya beroperasi pada 10–15 m/min. Punch rotasi servo melampaui 30 m/min pada pola ringan. Rencanakan berdasarkan punch yang benar-benar Anda gunakan, bukan kecepatan tertinggi di brosur.

T: Apakah mesin yang lebih cepat meningkatkan produksi?

Jawaban: sering kali tidak banyak. Jika punching, pergantian, atau penumpuk merupakan hambatan sebenarnya, mesin pembentuk yang lebih cepat hanya akan menunggu. Waktu pergantian yang dipulihkan dan penumpukan otomatis biasanya menambah lebih banyak meter per shift.

T: Seberapa besar kontribusi ganti format yang lebih cepat?

Jawaban: perkakas berporos dapat memangkas pergantian dua jam menjadi dua puluh menit. Pada baris 12 m/min itu memperoleh sekitar 200 hingga 300 meter per shift, dan efeknya menumpuk sepanjang bulan.

T: Standar apa yang berlaku untuk produksi rak?

Jawaban: sistem rak harus memenuhi RMI ANSI MH16.1 di AS, FEM 10.2.02 di Eropa, dan ASTM A1008 untuk grade baja. Pastikan kelas yang diminta pembeli sebelum menetapkan toleransi baris.

T: Di mana tempat terbaik untuk investasi terlebih dahulu?

Jawaban: ukur waktu sel dan temukan titik tunggu. Sebagian besar pabrik memulihkan sebagian besar kecepatan produksi rak palet dari penumpukan otomatis di ujung baris, lalu dari pergantian yang lebih cepat dengan perkakas berporos.

Log Perubahan Artikel

Terbit pertama kali: 9 Maret 2026
Terakhir diperbarui: 12 Oktober 2026
Catatan perubahan:
  • 12 Oktober 2026: Diperbarui untuk kepatuhan GEO. Judul clickbait “7 Strategi Kekuatan” dihapus, blok jawaban langsung, dua tabel, enam FAQ dengan pertanyaan tebal, dan daftar perubahan dengan nama bulan lengkap ditambahkan. Konten diperluas dari 1.030 menjadi sekitar 1.620 kata. Ditambahkan tiga tautan otoritas (RMI, FEM, ASTM) dan delapan tautan internal termasuk halaman pilar. Dibedakan dari panduan kecepatan dan output tiang rak yang aktif dengan berfokus pada output sel keseluruhan dan perencanaan kapasitas, bukan kecepatan satu mesin.
**Pemicu tinjauan berikutnya:** peluncuran kelas kecepatan punch servo baru, pergeseran 20 persen minat pencarian untuk “kecepatan produksi rak palet”, revisi baru RMI atau FEM, atau perubahan besar pada otomasi penanganan koil.

Daftar isi

Pembaruan terbaru

Eksplorasi konten lain dari Believe Industry Company| Produsen, Pemasok & Eksportir Mesin Pembentuk Rol

Langganan sekarang agar bisa terus membaca dan mendapatkan akses ke semua arsip.

Lanjutkan membaca