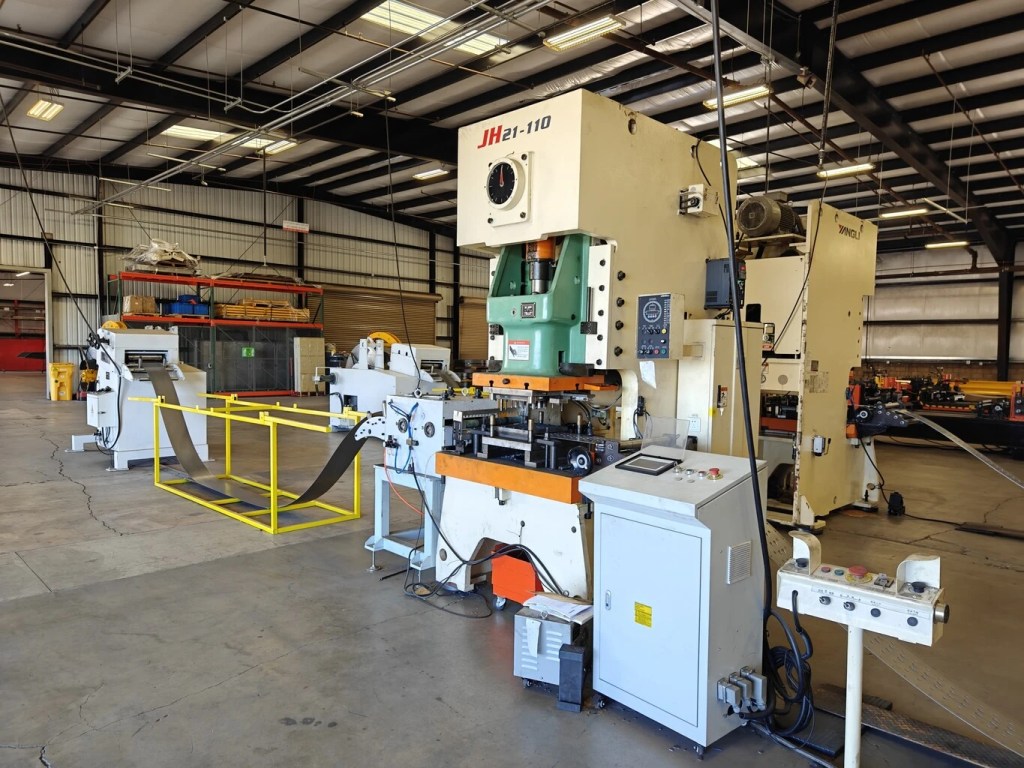
กำลังการผลิตชั้นวางพาเลท

กำลังการผลิตชั้นวางพาเลท: วิธีวางแผนกำลังการผลิตของสายการผลิต

ต้องการเครื่องมืดโปรไฟล์สำหรับโครงการของคุณหรือไม่
รับใบเสนอราคาฟรีจาก Believe Industry — ผู้ผลิตเครื่องม้วนรูปตามสั่งมากกว่า 15 ปี
ขอใบเสนอราคา ดาวน์โหลดแคตตาล็อก

กำลังการผลิตชั้นวางพาเลท: วิธีวางแผนกำลังการผลิตของสายการผลิต

ความเร็วในการผลิตชั้นวางพาเลทถูกกำหนดโดยทั้งเซลล์ ไม่ใช่เฉพาะเครื่องขึ้นรูปเพียงตัวเดียว โรงงานชั้นวางผลิตทั้งเสาตั้งแนวตั้งและคาน และขั้นตอนที่ช้ากว่าจะกำหนดกำลังการผลิตจริง คู่มือนี้มองเซลล์เป็นระบบเดียว เพราะเครื่องขึ้นรูปที่เร็วขึ้นแต่วางอยู่หลังเจาะรูที่ช้าหรือเครื่องจัดวางด้วยมือ ก็ยังส่งมอบจำนวนชุดชั้นวางเท่าเดิมต่อวัน
คำตอบสั้น ๆ: ความเร็วในการผลิตชั้นวางพาเลทเป็นไปตามขั้นตอนที่ช้าที่สุดในเซลล์ ได้แก่ การเจาะรู การขึ้นรูป การตัด หรือการจัดวาง สายเสาตั้งทำงานที่ 10 ถึง 15 m/min เมื่อใช้เจาะแบบแม่พิมพ์ และเกิน 30 m/min เมื่อใช้เซอร์โว สายคานก็ทำงานในช่วงความเร็วใกล้กัน กำลังการผลิตจริงของโรงงานเพิ่มขึ้นมากที่สุดจากการเปลี่ยนผลิตภัณฑ์ที่เร็วขึ้นและการจัดวางอัตโนมัติ ไม่ใช่จากความเร็วสูงสุดของเครื่องขึ้นรูป

สิ่งที่จำกัดกำลังการผลิตชั้นวางพาเลทจริง ๆ

เครื่องขึ้นรูปไม่ค่อยเป็นคอขวดจริง ๆ เสาตั้งที่เจาะรูแล้วต้องรอจังหวะการเจาะ ส่วนคานต้องรอการจัดวาง โรงงานที่ไล่เพิ่มความเร็วในการผลิตชั้นวางพาเลทด้วยการซื้อเครื่องขึ้นรูปที่เร็วขึ้น มักพบว่ากำไรหายไปที่ปลายสาย ควรทำแผนที่เซลล์ก่อน แล้วค่อยลงทุนกับข้อจำกัดจริง
เสาตั้งและคานเดินเป็นกระแสสองกระแสที่ต้องมาพบกันที่จุดประกอบหรือจุดส่งมอบ หากเสาตั้งมาถึงเร็วกว่าคานพื้นที่ผลิตก็จะเต็มไปด้วยเสา ความเร็วในการผลิตชั้นวางพาเลตที่สมดุลหมายถึงทั้งสองกระแสจบงานด้วยจังหวะที่ใกล้เคียงกัน จึงไม่มีกระแสใดกองสะสมรออีกกระแสหนึ่ง

ความเร็วตามวิธีการเจาะรู

เจาะรูเป็นตัวกำหนดจังหวะของทั้งสองโปรไฟล์ การเจาะแบบไฮดราอลิกช้าแต่รองรับรูหนาแน่นได้ การเจาะแบบแม่พิมพ์คือตัวทำงานหลักสำหรับรูมาตรฐานของคานทรงหยดและคานแบบขั้น ส่วนเจาะหมุนแบบเซอร์โวเร็วที่สุดแต่เหมาะกับรูปแบบรูที่ไม่หนาแน่น
วิธีการเจาะรูความเร็วสายการผลิตเสาตั้งความเร็วสายการผลิตคา
เครื่องเจาะไฮดรอลิก3 ถึง 4 m/min3 ถึง 4 m/min
การเจาะรูด้วยแรงกด10 ถึง 15 เมตรต่อนาที10 ถึง 15 เมตรต่อนาที
แบบหมุนไฮดรอลิกเซอร์โวมากกว่า 30 m/minมากกว่า 30 m/min
วางแผนความเร็วในการผลิตชั้นวางพาเลทโดยยึดจากเครื่องเจาะที่คุณใช้จริง สายเซอร์โวที่ระบุ 40 m/min แต่ติดขัดที่ 12 m/min เมื่อทำตามจำนวนรูของคุณ ก็ยังเป็นสาย 12 m/min สำหรับสินค้าของคุณ

การไหลของวัสดุและการปลดม้วน

สายที่ขาดวัตถุดิบคือสายที่หยุดทำงาน ความเร็วในการผลิตชั้นวางพาเลทขึ้นอยู่กับการจัดการเหล็กม้วนที่ทำให้เครื่องขึ้นรูปทั้งสองเครื่องมีวัสดุตลอดเวลา เครื่องปลดล้อยความจุสูงและรถบรรทุดม้วนที่เปลี่ยนได้โดยไม่หยุดนานช่วยให้เครื่องขึ้นรูปทำงานตลอดกะ แทนที่จะรอรอกเครื่อง
การเปลี่ยนความกว้างก็เป็นการหยุดอีกครั้ง เสาตั้งและคานใช้ความกว้างแถบต่างกัน ดังนั้นชั้นวางม้วนที่เปลี่ยนได้เร็วหรือม้วนจ่ายตัวที่สองจะช่วยลดช่องว่างระหว่างงาน สำหรับออเดอร์ผสม ควรจัดตารางเวลาให้การเปลี่ยนความกว้างเกิดขึ้นเป็นช่วง ๆ ซึ่งจะช่วยรักษาความเร็วในการผลิตชั้นวางพาเลทตลอดวัน
คุณภาพเหล็กม้วนก็สำคัญ เหล็กม้วนที่ขอบไม่ดีหรือความหนาไม่สม่ำเสมอจะทำให้เกิดการติดขัดและชิ้นเสียที่หยุดสายผลิดกลางคัน ควรซื้อตามสเปกที่เข้มงวดและตรวจรับเมื่อของมาถึง เพราะเหล็กม้วนคุณภาพต่ำสร้างความเสียหายจากการหยุดเครื่องมากกว่าจากราคาวัสดุมาก ยิ่งคุณคิดเป็นเมตรต่อกะ

การเปลี่ยนชิ้นงานคือจุดที่เสียเมตร

การเปลี่ยนโปรไฟล์ทุกครั้งคือการหยุดสายผลิต โรงงานที่เปลี่ยนผลิตภัณฑ์สี่ครั้งต่อกะจะเสียเวลามากกว่าโรงงานที่ผลิตรุ่นเดียวยาว ๆ แม้จะมีความเร็วสูงสุดเท่ากัน ความเร็วในการผลิตชั้นวางพาเลทปรับปรุงได้มากที่สุดจากการเปลี่ยนงานที่เร็วขึ้น ได้แก่ เครื่องมือแบบรวมแกน ชุดล้อที่ตั้งค่าไว้ล่วงหน้า และโปรแกรมการเจาะรูที่เรียกจากหน้าควบคุม
เครื่องมือแบบรวมแกนจะวางชุดล้อหลายชุดบนเพลาร่วมกัน ทำให้ผู้ปฏิบัติงานดึงชุดหนึ่งออกแล้วดันชุดถัดไปเข้าไป แบบนี้อาจลดเวลาเปลี่ยนงานจากสองชั่วโมงเหลือยี่สิบนาที เมื่อคิดตลอดหนึ่งเดือนของการเปลี่ยนผลิตภัณฑ์ เวลาที่ประหยัดได้มักมากกว่าผลที่ได้จากเครื่องขึ้นรูปที่เร็วขึ้น
รถเข็นล้อที่ตั้งค่าไว้ล่วงหน้ายกระดับของแนวคิดนี้อีกขั้น โปรไฟล์ถัดไปจะถูกประกอบและวัดนอกสายผลิต จากนั้นจึงเข้าสู่สายในรูปของหน่วยเดียว เครื่องขึ้นรูปจึงทำงานต่อได้ในขณะเตรียมการเปลี่ยนงาน ความเร็วในการผลิตชั้นวางพาเลทจึงไม่ต้องหยุดรอการตั้งค่า โรงงานที่มีออเดอร์สั้น ๆ จำนวนมากได้ประโยชน์มากที่สุดจากวิธีนี้

การตัดและการกองปิดวงจรการผลิต

เครื่องตัดต้องทันตามสายผลิตไม่เช่นนั้นจะจำกัดความเร็วในการผลิตชั้นวางพาเลท เครื่องตัดแบบเลื่อนจะตัดขณะที่หน้าตัดเคลื่อนที่ สายผลิตจึงไม่ต้องหยุด ส่วนเครื่องตัดแบบหยุดจะหยุดทุกชิ้น เหมาะกับงานสั้น ๆ แต่จำกัดกำลังการผลิตปริมาณมาก
การจัดวางคือคอขวดที่ซ่อนอยู่จุดสุดท้าย การจัดการเสาตั้งและคานยาวด้วยมือทำให้สายช้าลงและเสี่ยงการเสียหาย เครื่องจัดวางอัตโนมัติและเครื่องรัดหนังพาให้เครื่องขึ้นรูปทำงานได้ตามความเร็วที่กำหนด แทนที่จะรอชู้ปฏิบัติงานในพื้นที่ และนี่คือจุดที่โรงงานส่วนใหญ่กู้ความเร็วในการผลิตชั้นวางพาเลทได้จริง

ตัวอย่างการคำนวณกำลังการผลิตจากกรณีจริง

ลองคิดจากสายเสาตั้งที่ 12 m/min ทำงานสองกะ กะละ 8 ชั่วโมง และมีการหยุด 30 นาทีต่อกะ ก่อนหักของเสียนั่นคือประมาณ 1,080 เมตรต่อกะ หากประหยัดเวลาเปลี่ยนงานได้ 20 นาทีจากเครื่องมือแบบรวมแกน สายเดิมก็จะได้เพิ่มราว 240 เมตรต่อกะ เมื่อคิด 20 กะต่อเดือน ก็เกือบ 5,000 เมตรโดยไม่ต้องเพิ่มเครื่องจักรใหม่
Leverกำไรต่อหนึ่งกะ
เปลี่ยนการตั้งค่าได้เร็วขึ้นด้วยเครื่องมือสำเร็จรูป‎+200 ถึง 300 m
การจัดเรียงอัตโนมัติ‎+300 ถึง 500 m
การจัดการม้วนที่ดีขึ้น‎+100 ถึง 200 m
วางแผนความเร็วในการผลิตชั้นวางพาเลทจากตัวเลขแบบนี้ กำไรก้อนใหญ่ที่สุดมักมาจากการจัดวางอัตโนมัติ เพราะมันขจัดเพดานขีดจำกัดที่ปลายสายออกไป
มาตรฐานกำหนดขั้นต่ำสำหรับทุกเมตรที่คุณส่งมอบ ชิ้นส่วนของชั้นวางต้องผ่าน RMI ANSI MH16.1 ในสหรัฐอเมริกา FEM 10.2.02 ในยุโรป และใช้ ASTM A1008 เหล็กเกรดมาตรฐาน คงขีดจำกัดเหล่านี้ไว้ในการตั้งค่าสายผลิต การได้ความเร็วจะไม่มีวันต้องแลกด้วยการตรวจสอบที่ไม่ผ่านจากผู้ซื้อ

วิธีเพิ่มกำลังการผลิตโดยไม่ต้องซื้อเครื่องม้วนขึ้นรูปใหม่

เริ่มจากการจับเวลาการทำงานของเซลล์ จดว่าสายผลิตรอที่จุดใด เช่น การเจาะรู การเปลี่ยนเหล็กม้วน การเปลี่ยนเครื่องมือ หรือการจัดวาง แล้วลงทุนกับขั้นตอนนั้นก่อน ส่วน สายเครื่องขึ้นรูปม้วน ที่ขึ้นรูปตามสเปกอยู่แล้ว แทบไม่ต้องเปลี่ยนใหม่เพื่อเพิ่มความเร็วในการผลิตชั้นวางพาเลท
สำหรับด้านเสาตั้ง คู่มือของเรา คู่มือความเร็วและกำลังการผลิตเสาตั้งชั้นวาง กล่าวถึงความเร็วรายเครื่องอย่างละเอียด ส่วน คู่มือผู้ซื้อเสาตั้งชั้นวาง และ คู่มือเครื่องขึ้นรูปคานแบบขั้น กล่าวถึงทั้งสองกระแส ส่วนคู่มือของเรา สายผลิตเสาตั้งหลายสเปก แสดงให้เห็นว่าสายผลิตเดียวรองรับโปรไฟล์เสาตั้งหลายแบบได้อย่างไรโดยใช้เวลาเปลี่ยนงานน้อยลง

คำถามที่พบบ่อย

ถาม: อะไรกำหนดกำลังการผลิตชั้นวางพาเลท

คำตอบ ขั้นตอนที่ช้าที่สุดในเซลล์ ได้แก่ การเจาะรู การขึ้นรูป การตัด หรือการจัดวาง เครื่องขึ้นรูปไม่ค่อยเป็นตัวจำกัด ควรทำแผนที่ว่าสายผลิตรอตรงไหน แล้วลงทุนที่จุดนั้นเพื่อเพิ่มกำลังการผลิตจริงต่อกะ

ถาม: สายการผลิตเสาตั้งและคานทำงานด้วยความเร็วเท่าใด

คำตอบ หากใช้เจาะแบบแม่พิมพ์ ทั้งสองขั้นตอนทำงานที่ 10 ถึง 15 m/min การเจาะหมุนแบบเซอร์โวทำได้เกิน 30 m/min กับรูปแบบรูที่ไม่หนาแน่น ควรวางแผนจากเครื่องเจาะที่ใช้จริง ไม่ใช่จากความเร็วสูงสุดในโบรชัวร์

ถาม: เครื่องที่เร็วขึ้นจะเพิ่มกำลังการผลิตหรือไม่

คำตอบ มักไม่มากนัก หากเจาะรู การเปลี่ยนงาน หรือเครื่องจัดวางคือคอขวดจริง เครื่องขึ้นรูปที่เร็วกว่าก็แค่รออยู่เท่านั้น การชดเชยเวลาเปลี่ยนผลิตภัณฑ์และการจัดวางอัตโนมัติมักเพิ่มเมตรต่อกะได้มากกว่า

ค: การเปลี่ยนแบบที่เร็วขึ้นเพิ่มคุณค่าได้เท่าไร

คำตอบ เครื่องมือแบบรวมแกนสามารถลดเวลาเปลี่ยนงานจากสองชั่วโมงเหลือยี่สิบนาที บนสาย 12 m/min นั่นคือกู้คืนได้ราว 200 ถึง 300 เมตรต่อกะ และผลจะทบต้นเมื่อผ่านไปทั้งเดือน

ค: มาตรฐานใดที่ใช้กับการผลิตชั้นวาง

คำตอบ ระบบชั้นวางต้องผ่านมาตรฐาน RMI ANSI MH16.1 ในสหรัฐอเมริกา FEM 10.2.02 ในยุโรป และ ASTM A1008 สำหรับเกรดเหล็ก โปรดยืนยันชั้นวัสดุที่ผู้ซื้อกำหนดก่อนกำหนดค่าความคลาดเคลื่อนของสายผลิต

ค: ควรลงทุนในส่วนใดก่อน

คำตอบ จับเวลาการทำงานของเซลล์แล้วหาจุดที่สายผลิตต้องรอ โรงงานส่วนใหญ่กู้ความเร็วในการผลิตชั้นวางพาเลทได้มากที่สุดจากการจัดวางอัตโนมัติที่ปลายสาย จากนั้นจึงมาจากการเปลี่ยนงานที่เร็วขึ้นด้วยเครื่องมือแบบรวมแกน

บันทึกการเปลี่ยนแปลงบทความ

เผยแพร่ครั้งแรก: 9 มีนาคม 2026
อัปเดตล่าสุด: 12 ตุลาคม 2026
บันทึกการเปลี่ยนแปลง:
  • 12 ตุลาคม 2026: ปรับปรุงให้สอดคล้องกับข้อกำหนด GEO ลบหัวข้อแบบเรียกร้องคลิกว่า “7 กลยุทธ์แห่งอำนาจ” พร้อมเพิ่มบล็อกคำตอบตรง ตารางสองตาราง คำถามที่พบบ่อยหกข้อโดยทำหัวข้อคำถามเป็นตัวหนา และบันทึกการเปลี่ยนแปลงที่เขียนชื่อเดือนเต็ม ขยายความยาวจาก 1,030 คำเป็นประมาณ 1,620 คำ เพิ่มลิงก์อ้างอิงสามรายการ (RMI, FEM, ASTM) และลิงก์ภายในแปดรายการรวมถึงหน้าหลักของหัวข้อ แยกความต่างจากคู่มือความเร็วและกำลังผลิตของเสาตั้งชั้นวางที่เผยแพร่อยู่ โดยเน้นที่ปริมาณการผลิตของทั้งเซลล์และการวางแผนกำลังการผลิต มากกว่าความเร็วของเครื่องจักรเครื่องเดียว
**ตัวกระตุ้นการทบทวนครั้งถัดไป:** การเปิดตัวคลาสความเร็วเจาะรูแบบเซอร์โวรุ่นใหม่ ความสนใจในการค้นหาคำว่า ความเร็วในการผลิตชั้นวางพาเลท เปลี่ยนไป 20 เปอร์เซ็นต์ การปรับปรุงมาตรฐาน RMI หรือ FEM ฉบับใหม่ หรือการเปลี่ยนแปลงครั้งใหญ่ในระบบอัตโนมัติจัดการเหล็กม้วน

สารบัญ