Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Профилегибочная машина для стальных дверей делает одну деталь дверной системы, а не дверь целиком. Коробки, панели гаражных ворот, ламели рольставен и направляющие требуют своего набора валков, схемы пробивки и отрезки, и обычно на дверном производстве работают две-три такие линии рядом.
Building lines since 2005. 500+ machines in 50+ countries. ISO 9001 certified, CE compliant.
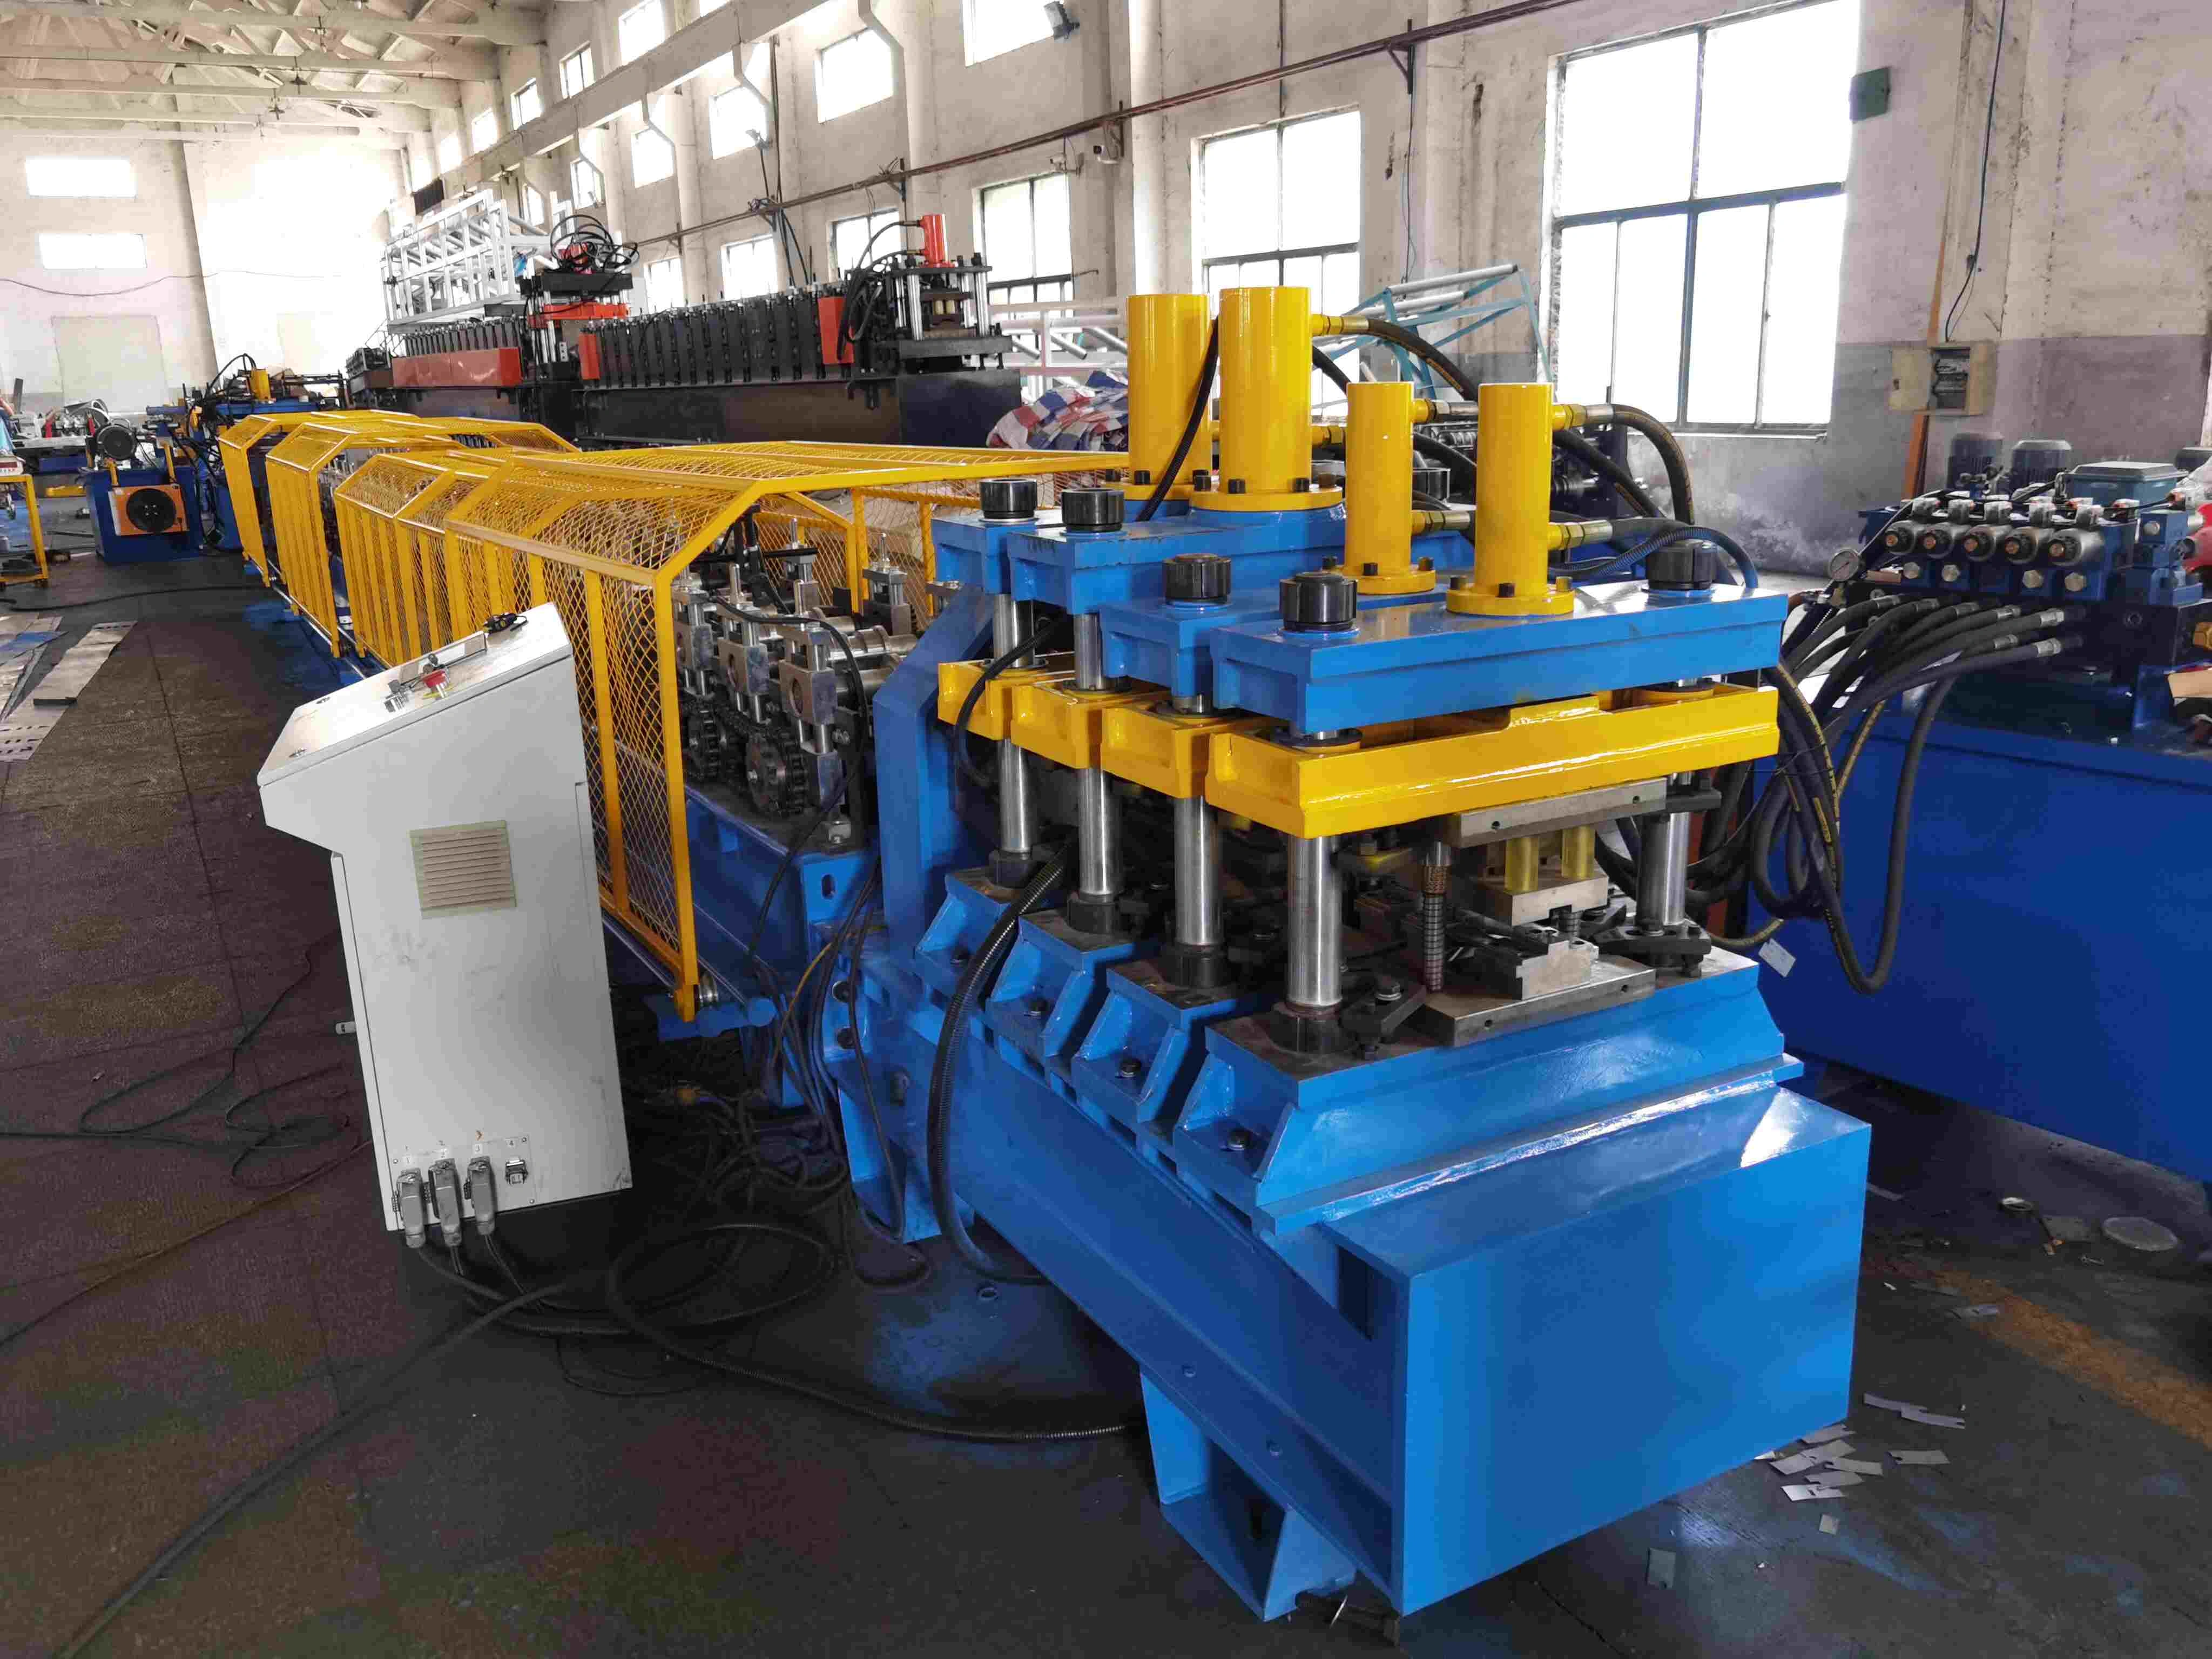
Профилегибочная машина для стальных дверей проходит те же пять шагов, что и любая линия тонкого листа. Разница в прессе: отверстия под петли, вырезы под замок, планки и угловые вырезы пробиваются до закрытия профиля.
Вал на 3–5 т несёт оцинкованный рулон. Тележка загружает его без крана.
Правильная машина снимает кривизну, затем сервоподача отмеряет длину каждой коробки или панели.
Отверстия под петли, вырезы под замок и угловые вырезы пробиваются в линии через штамп, одна схема на размер двери.
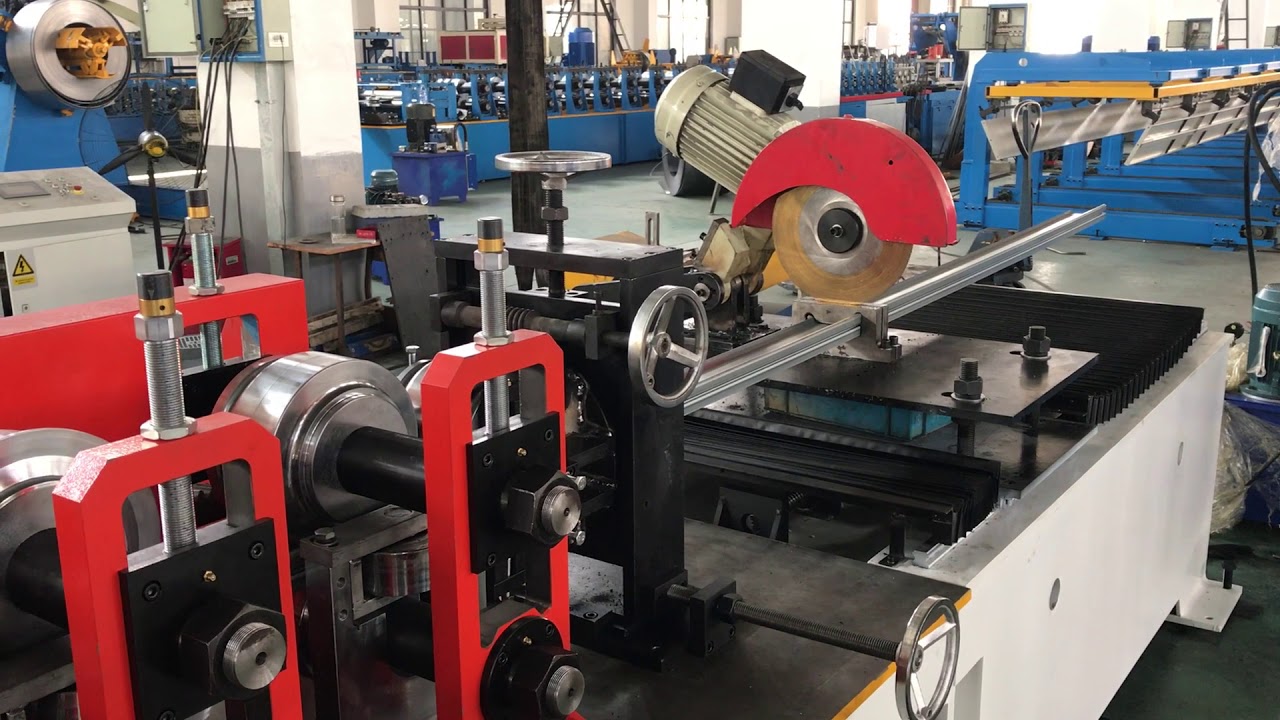
От 14 до 24 приводных клетей гнут профиль. Коробке нужно больше проходов, чем ламели той же ширины.
Отрезной станок или летучие ножницы режут по длине. Коробки уходят на стол, ламели на укладчик.
Любой расчёт профилегибочной машины для стальных дверей начинается с чертежа сечения. Четыре ниже закрывают большую часть дверных работ, которые мы делаем.
Одинарная или двойная четверть либо отгиб, гибка из оцинковки 0,8–2,0 мм. Коробка самое тяжёлое сечение в списке.
Панели 0,4–0,8 мм с рельефной лицевой стороной, шарнирным замком по каждому краю и пробитыми точками под ручку и петли.
Сцепляющиеся ламели, полые или с пенополиуретаном, которые сматываются над перемычкой. Шаг ламели и радиус сматывания определяют рулон.
Изогнутая или прямая направляющая, которая ведёт дверь, плюс нижний профиль, закрывающий последнюю ламель.
Каждая страница содержит чертёж сечения, число клетей и выпуск одной детали. Все пять используют общую станину, привод и систему управления.
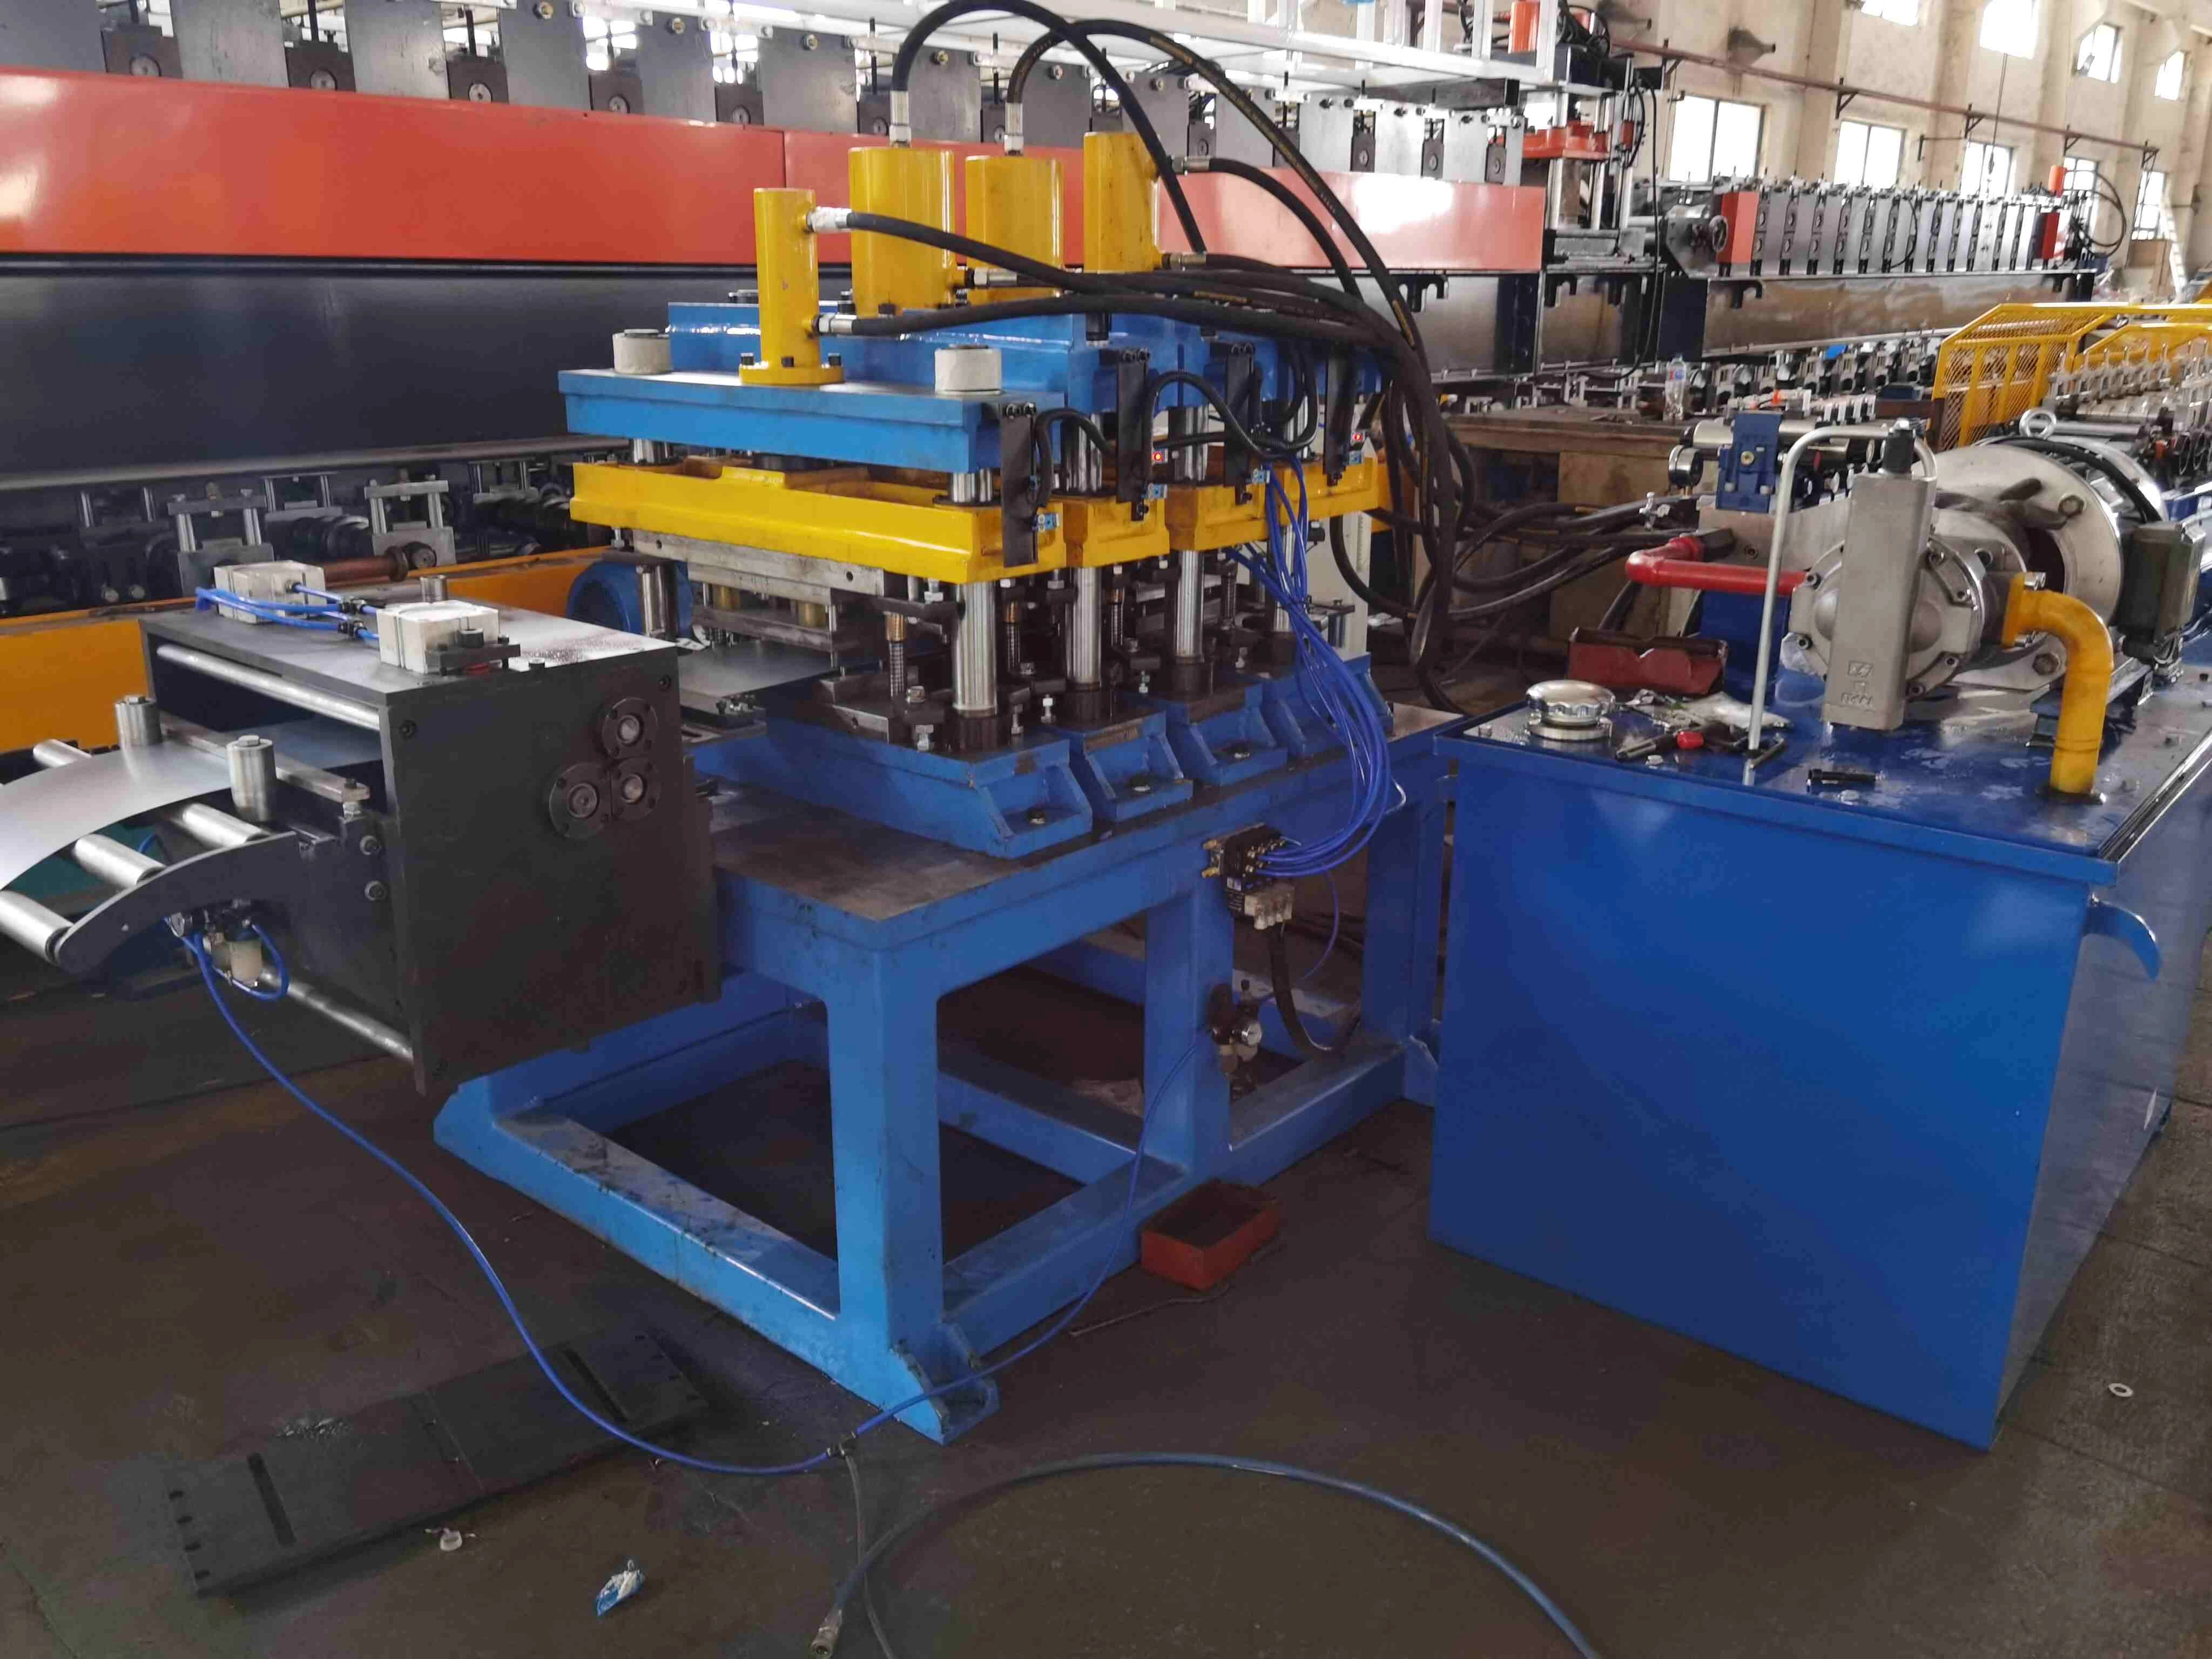
Коробки под заказ из оцинковки 0,8–2,0 мм, с отверстиями под петли, вырезами под замок и угловыми вырезами за один проход.
Смотреть линию коробок →
Рельефные гаражные панели с шарнирным замком по краям, с пробивкой под петли и ручки в том же проходе.
Смотреть линию ворот →
Сцепляющиеся стальные ламели для подъёмных дверей, от полой ламели до усиленной защитной.
Смотреть линию ламелей →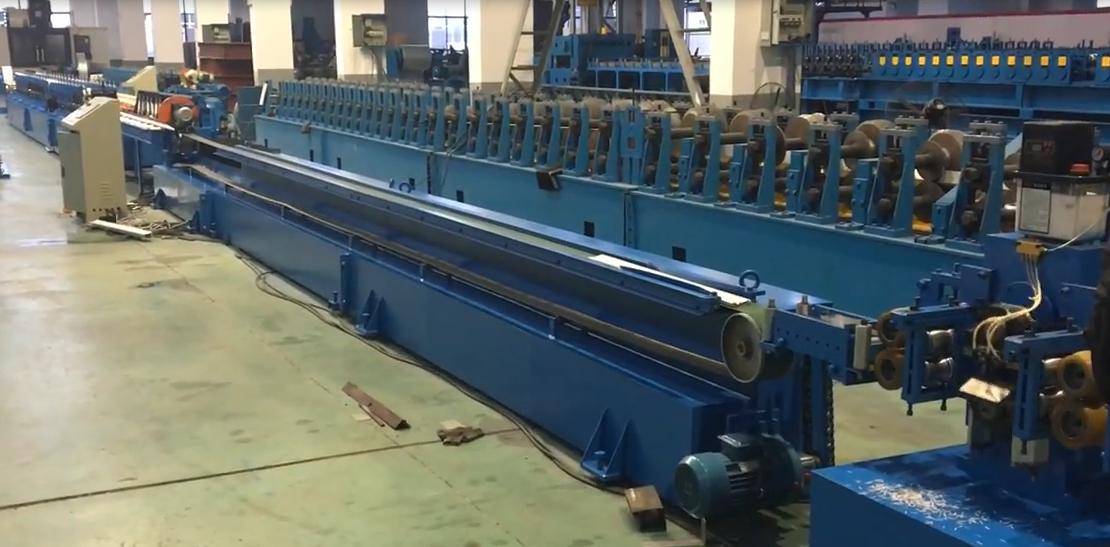
Ламели, заполненные пенополиуретаном для теплоизоляции, европейский стандарт оконных ставней.
Смотреть линию ППУ →
Прямые и изогнутые направляющие плюс нижняя планка, которые держат рольставню в плоскости при подъёме.
Смотреть линию направляющих →Производство, которое катает и свой лист, может питать эти линии с профилегибочной машины для листового металла. Машины для ламелей и направляющих обычно покупают парой: рольставня ровна настолько, насколько ровна её направляющая.
Диапазоны для планирования профилегибочной машины для стальных дверей. Сначала считают чертёж сечения и схему пробивки, затем ширину рулона и требуемый выпуск.
| Ширина рулона | 300–1250 мм, по развёрнутой ширине сечения |
|---|---|
| Толщина материала | 0,4–2,0 мм оцинковка, 2,0 мм только на линиях коробок |
| Диапазон размеров двери | Коробка 700–1200 мм по ширине, 2000–2400 мм по высоте |
| Формовочные клети | Витрины и уличные магазины |
| Скорость линии | 8–15 м/мин на коробках, 12–20 м/мин на ламелях и направляющих |
| Пробивка | Гидравлический пресс со штампом на каждый размер двери либо серво-пробивка под схемы петель и замка |
| Отрезное устройство | Отрезной станок или летучие ножницы, допуск ±0,5 мм |
| Управление | ПЛК с панелью оператора, частотный привод, энкодер длины и счётчик партий |
| Электропитание | 380 В 50 Гц, три фазы, либо 415, 440 и 480 В под страну поставки |
Два предложения на одну коробку могут отличаться вдвое. Эти четыре решения объясняют разницу, и их стоит закрыть до заказа профилегибочной машины для стальных дверей.
Гидравлический пресс с закреплённым штампом самый дешёвый способ пробивки на профилегибочной машине для стальных дверей. Серво-пробивка со сменными схемами петель и замка добавляет стоимости и снимает время наладки.
Коробка на 2,0 мм требует валов 75 мм, большей станины и более тяжёлого разматывателя. Толщина тянет за собой вес металла всей машины.
Ламель рольставни формируется за 14 клетей, коробке с отгибом нужно 22 и больше. Каждая клеть это пара валков, вал и двигатель.
Сервоподача, автоматический укладчик и упаковочный стол добавляют 15–30 процентов и снимают с линии одного-двух операторов, что на профилегибочной машине для стальных дверей обычно и есть вся окупаемость.
Тип двери идёт от проёма, а не от машины. Эти четыре применения закрывают большую часть наших дверных заказов, и каждое задаёт свою ламель, панель или коробку до того, как выбрана профилегибочная машина для стальных дверей.

Широкие рольставни, открывающиеся на всю высоту дока. Толщина ламели и баланс пружины здесь важнее теплоизоляции.
Линии ламелей рольставен →
Узкие ставни над остеклённым фасадом, часто с ППУ от шума и тепла. Ламель должна смотаться в небольшой короб.
Линии ставней с ППУ →
Коробки катают под толщину стены проекта, положения петель и замка задаёт ведомость дверей.
Системы дверей и окон →
Секционные панели с рельефом, продаются комплектом с направляющими, петлями и пружинами.
Видео панелей для ворот →Коробки и ламели катают из оцинковки по EN 10346 или ASTM A653, а линии для ЕС поставляются с документацией CE по правилам маркировки CE. Для Великобритании та же линия оформляется по UKCA согласно руководству GOV.UK.
Профилегибочную машину для стальных дверей судят по схеме пробивки не меньше, чем по профилю. Каждую линию собирают, подключают и прогоняют в нашем цехе на рулоне заказчика, а затем обмеряют по ведомости дверей перед упаковкой.
Рулон для профилегибочной машины для стальных дверей оцинкован по EN 10346 или ASTM A653, толщина 0,4–2,0 мм. На коробке масса цинка решает, заржавеет ли сечение в углах без сварки.
Что спрашивают покупатели до расчёта дверной линии, простыми словами.
Профилегибочная машина для стальных дверей это линия, которая гнёт оцинкованный рулон в одну деталь двери: коробку, гаражную панель, ламель рольставни или направляющую. Она пробивает отверстия под петли, вырезы под замок и угловые вырезы в линии, затем режет каждую деталь по длине. Полной дверной системе нужны две-три такие линии, а не одна.
Коробки идут 0,8–2,0 мм, гаражные панели 0,4–0,8 мм, ламели 0,4–0,8 мм, направляющие 0,8–1,5 мм. Машина под коробки на 2,0 мм использует валы 75 мм, а линия ламелей той же ширины обходится валами 55 мм.
Их пробивают до закрытия профиля, через штамп на гидравлическом прессе либо серво-пробивным блоком, который переходит между позициями. Один штамп закрывает один размер двери, поэтому производство с шестью размерами держит шесть штампов или платит за серво-пробивку со сменой схемы с экрана.
Нет. Сечения различаются по ширине, толщине и числу проходов, поэтому профилегибочная машина для стальных дверей строится под одно семейство сечений. Комбинированное производство покупает линию коробок и линию ламелей, а разматыватель и систему управления делит между ними.
Коробки идут 8–15 м/мин из-за цикла пробивки, ламели и направляющие 12–20 м/мин. На линии коробок темп задаёт пресс, а не валки, поэтому скорость покупает именно серво-пробивка.
Линия ламелей или направляющих начинается около 30 000 USD. Линия гаражных панелей с рельефом выходит на 45 000–70 000 USD. Линия коробок с сервоподачей и серво-пробивкой стоит 60 000–110 000 USD, а полная линия ламелей с ППУ и узлом вспенивания выходит дороже.
Изготовление 30–55 дней после чертежа и аванса. Линия ламелей или направляющих грузится в 40-футовый контейнер, линии коробок с длинным отводящим столом нужен 40-футовый high cube. Морская перевозка добавляет 20–40 дней в зависимости от порта.
Укажите чертёж сечения, толщину, размер двери и требуемый выпуск. Инженеры ответят планом клетей, предложением по схеме пробивки и компоновкой профилегибочной машины для стальных дверей под вашу ведомость.
Страница обновлена в октябре 2026 года.
 English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



