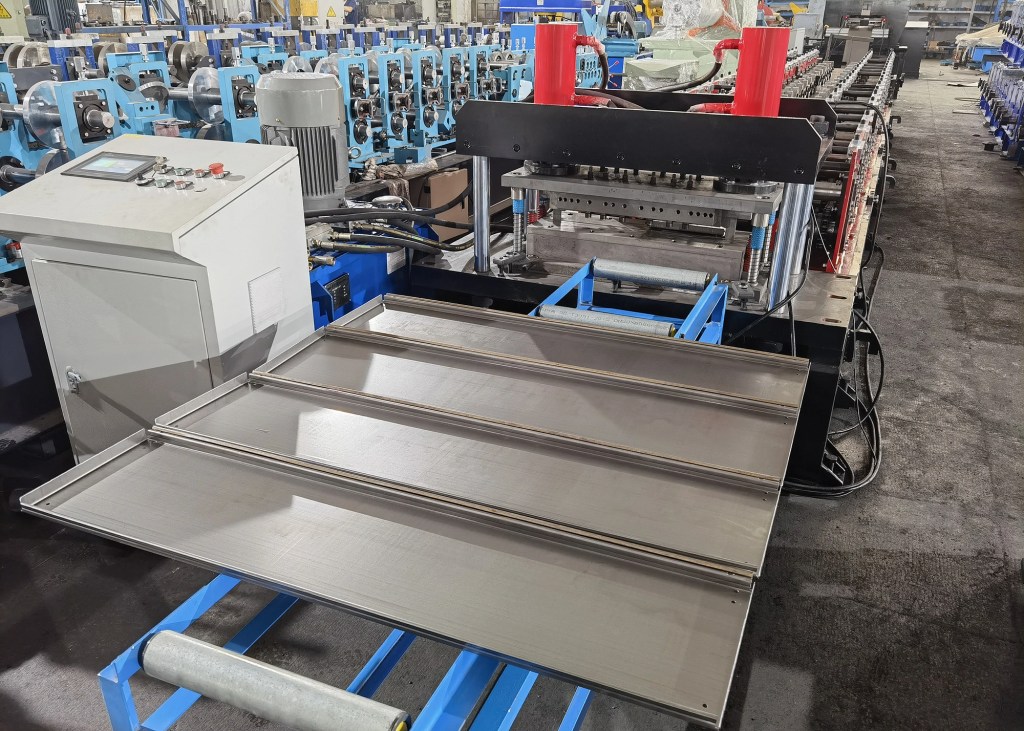
Barisan Pembentukan Gulungan Rak Perindustrian

Barisan pembentukan gulung untuk rak industri: apa yang dihasilkan dan cara menentukan spesifikasi

Adakah anda memerlukan mesin pembentuk profil untuk projek anda?
Dapatkan sebut harga percuma daripada Believe Industry — lebih 15 tahun dalam pembuatan mesin pembentuk profil tersuai.
Minta Sebut Harga Muat turun katalog

Barisan pembentukan gulung untuk rak industri: apa yang dihasilkan dan cara menentukan spesifikasi

Barisan roll forming rak industri membina bahagian sistem rak tanpa skru daripada gegelung keluli: dek, tiang menegak, dan bracket yang mengunci keduanya bersama. Satu barisan roll forming rak bukan satu bahagian sahaja tetapi satu keluarga profil, jadi barisan perlu bertukar antara mereka tanpa berhenti lama. Panduan ini menjelaskan apa yang dihasilkan barisan dan cara menentukan spesifikasi satu mengikut volum anda.
Jawapan Ringkas: Barisan roll forming rak industri membentuk dek rak, tiang menegak dan bracket daripada gegelung tergalvani, sambil menebus lubang dan slot terus di barisan. Barisan dek berjalan pada 10–20 m/min, barisan tiang pada 10–15 m/min dengan punch akhbar dan melebihi 30 m/min dengan servo. Tentukan julat profil, ketebalan dan pustaka punching sebelum membeli.

Apa yang dihasilkan oleh barisan pembentukan gulung untuk rak industri

Sistem rak mempunyai tiga bahagian yang dibentuk. Dek ialah permukaan rata atau berprofil yang memegang beban. Tiang menegak ialah tiang menegak beralur. Braket menyambungkan dek kepada tiang. Barisan roll forming rak yang lengkap menghasilkan ketiga-tiga bahagian itu, dan pembeli menentukan saiznya mengikut gabungan bahagian yang dihantar.
Dek ialah bahagian dengan volum tertinggi. Ia adalah dulang cetek atau jalur rata dengan tepi berpatah balik, kebanyakannya dilubangi untuk menjimatkan berat. Barisan roll forming rak industri untuk dek memerlukan penggelek lebar laluan jalur yang stabil, kerana dek beralun menyebabkan beban bergoyang dan gagal pemeriksaan.

Profil dan bagaimana ia dibentuk

Tiang menegak ialah lajur beralur, serupa dari segi idea dengan upright rak pallet tetapi lebih ringan. Barisan roll forming rak menebus corak alur itu, kemudian membengkokkan tiang. Pembentukan bracket ialah barisan kecil yang membengkokkan cangkuk dan tepi daripada jalur pendek. Kebanyakan kilang Jalankan dek dan tiang pada satu barisan, dan bracket pada barisan kedua.
PartBagaimana ia dibentukSpesifikasi utama
DeckDulang cetek dengan tepi berpatahKelaparan, tebukan
TegakTiang beralur, ketebalan nipisJarak slot, kelurusan
BracketCangkuk dan bibir daripada jalur pendekSudut cangkuk, keboleh-ulangan
Barisan roll forming rak yang direka untuk satu lebar dek adalah murah tetapi terhad. Barisan dengan penggelek tukar pantas merangkumi beberapa lebar dek daripada satu tetapan, sesuai untuk kilang dengan pesanan bercampur.

Kelajuan barisan dan tebukan

Kelajuan mengikut kaedah punching. Barisan roll forming rak dengan punch akhbar berjalan pada 10–20 m/min untuk dek dan 10–15 m/min untuk tiang. Punch servo melebihi 30 m/min pada corak ringan. Dek berlubang memerlukan lebih masa punching, jadi corak lubang menentukan kelajuan sebenar.
Kaedah tebukanKelajuan panel belakangKelajuan tiang menegak
Tebukan hidraulik3 hingga 4 m/min3 hingga 4 m/min
Tebukan tekan10 hingga 20 m/min10 hingga 15 m/min
Putar servoLebih 30 m/minLebih 30 m/min
Rancang barisan roll forming rak mengikut bilangan lubang anda. Barisan berkadar 40 m/min yang tersekat pada 12 m/min dengan dek yang padat lubang tetap sahaja barisan 12 m/min untuk produk anda.

Bahan dan toleransi

Rak menggunakan keluli tergalvani atau dicat dengan ketebalan 0.6 hingga 1.5 mm, lebih ringan daripada rak pallet. Barisan roll forming rak industri untuk julat ini memerlukan kawalan penggelek yang halus untuk mengelakkan oil canning pada dek yang lebar dan nipis. Rangka yang lebih berat membantu, tetapi kilasan penggelek lebih penting pada ketebalan nipis.
Kerataan ialah ujiannya. Dek yang beralun di bawah beban tidak selamat, jadi barisan roll forming rak mesti menjaga jalur tetap rata sepanjang lenturan. Penggelek sisi dan alat pelurus selepas stesen terakhir mengekalkan ketepatan dek. Bagi beban gred, sahkan toleransi kerataan sebelum menerima sampel.

Cara menentukan spesifikasi barisan

Mulakan dengan lebar dek, gred keluli dan corak alur. Barisan roll forming rak untuk dek 0.8 mm pada lebar 400 hingga 600 mm dengan alur standard memerlukan 10 hingga 14 stesen dan punch akhbar. Tambah susunan automatik untuk dek, kerana rak panjang dan nipis sukar dikendalikan secara manual.
Piawaian menetapkan paras minimum. Rak mesti memenuhi piawaian RMI ANSI MH16.1 di Amerika Syarikat, FEM 10.2.02 di Eropah, dan menggunakan ASTM A1008 keluli gred. Barisan yang ditetapkan pada had tersebut akan melalui audit pembeli dan mengelakkan kerja semula pada dek dan tiang.
Pilihan salutan turut membentuk barisan. Gegelung yang sudah tergalvani adalah yang paling mudah, tetapi pembeli yang memerlukan rak dicat mungkin mahu cat selepas forming atau bekalan gegelung yang sudah dicat. Barisan roll forming rak yang mengendalikan gegelung bersalut tanpa menanda permukaan melindungi salutan sepanjang penggelek, dan ini penting untuk rak runcit dan paparan di mana calar kelihatan.
Bagi konteks gudang, lihat panduan roll forming logistik gudang. Yang panduan rak runcit dan komersial merangkumi sisi pemasangan kedai. Panduan panduan pembeli upright rak melihat sisi tiang yang lebih berat.
Konfigurasi punching ada dalam panduan pemasangan acuan tebuk roll forming. Yang kalkulator lebar dan ketebalan gegelung menentukan saiz jalur, dan halaman barisan mesin pembentukan profil gambaran keseluruhan explaining sistem. Panduan panduan kelajuan pengeluaran rak pallet gambaran keseluruhan itu menjelaskan sistem. Panduan

Kesilapan biasa ketika membeli barisan pembentukan gulung untuk rak

Kesil pertama ialah membeli barisan satu lebar apabila pesanan merangkumi beberapa saiz dek. Barisan roll forming rak yang direka untuk satu lebar memaksa anda menolak kerja atau menjalankan mesin kedua. Penggelek tukar pantas berharga lebih tinggi pada mulanya, tetapi bayaran balik berlaku pantas dalam kilang kerja dengan pesanan bercampur.
Kesil kedua ialah mengabaikan spesifikasi kerataan dek. Keluli tergalvani yang nipis mudah beralun, dan dek yang beralun gagal dalam ujian beban pembeli. Minta daripada pembina angka kerataan dalam milimeter bagi setiap meter, bukan sekadar “cukup rata”, dan semak pada sampel pertama sebelum barisan dihantar.
Kesil ketiga ialah menganggap bracket sebagai perkara kecil. Bracket kecil tetapi bervolum tinggi, dan sudut cangkuk yang lemah menjadikan keseluruhan rak nampak longgar. Barisan roll forming rak yang membina bracket pada stesen khusus memastikan cangkuk kekal seragam dalam larian panjang.
Kesil keempat ialah melangkaukan susunan automatik untuk dek. Rak panjang dan nipis sukar dikendalikan secara manual, dan susunan manual mengehadkan kelajuan barisan yang baru sahaja anda bayar. Susunan automatik biasanya memulihkan lebih banyak output daripada mesin pembentuk yang lebih pantas.

Soalan Lazim

Soalan: Apa yang dihasilkan oleh barisan pembentukan gulung untuk rak industri?

Jawapan: membentuk dek rak, tiang menegak dan bracket daripada gegelung. Dek ialah bahagian bervolum tertinggi, tiang ialah lajur beralur, dan bracket menyambungkan dek kepada tiang. Kebanyakan kilang menjalankan dek dan tiang pada satu barisan.

Soalan: Pada kelajuan berapa barisan rak beroperasi?

Jawapan: barisan dengan punch akhbar berjalan pada 10–20 m/min untuk dek dan 10–15 m/min untuk tiang. Punch servo melebihi 30 m/min pada corak ringan. Corak lubang pada dek berlubang menentukan kelajuan sebenar.

Soalan: keluli dan ketebalan manakah yang patut digunakan?

Jawapan: rak menggunakan keluli tergalvani atau dicat dengan ketebalan 0.6 hingga 1.5 mm, lebih ringan daripada rak pallet. Barisan roll forming rak mesti mengawal oil canning pada dek yang nipis dan lebar, jadi kualiti kilasan penggelek lebih penting daripada berat rangka.

Soalan: Berapa banyak stesen diperlukan oleh barisan ini?

Jawapan: kebanyakan dek memerlukan 10 hingga 14 stesen, dan tiang juga lebih kurang sama. Lebih banyak stesen menghasilkan lenturan yang lebih lembut, jadi keluli nipis kekal rata. Barisan dengan penggelek tukar pantas merangkumi beberapa lebar dek daripada satu tetapan.

Soalan: Piawaian manakah yang terpakai bagi rak?

Jawapan: rak hendaklah memenuhi RMI ANSI MH16.1 di Amerika Syarikat, FEM 10.2.02 di Eropah, dan ASTM A1008 untuk gred keluli. Sahkan kelas yang diperlukan pembeli sebelum barisan dibina.

Soalan: Bahagian manakah dalam barisan ini patut dilaburkan dahulu?

Jawapan: saizkan barisan mengikut lebar dek dan corak alur, kemudian tambah susunan automatik untuk dek. Rak panjang dan nipis lambat dikendalikan secara manual, jadi susunan lazim memulihkan lebih banyak kelajuan daripada mesin pembentuk yang lebih pantas.

Log perubahan artikel

Diterbitkan kali pertama: 6 Mac 2026
Kemas kini terakhir: 12 Okt 2026
Log perubahan:
  • 12 Oktober 2026: Dikemas kini untuk pematuhan GEO. Tajuk pemancing “7 Powerful Secrets” dan tanda tahun “2026” telah dibuang, manakala blok jawapan langsung, dua jadual, enam soalan lazim dengan soalan tebal dan log perubahan dengan nama bulan penuh telah ditambah. Diperluaskan daripada 996 kepada kira-kira 1,620 perkataan. Tiga pautan daripada sumber yang dipercayai (RMI, FEM, ASTM) dan lapan pautan dalaman termasuk halaman tonggak telah ditambah. Fokus rak industri dikekalkan, berbeza daripada catatan rak palet dan rak peruncitan.
**Pencetus semakan seterusnya:** semakan baharu RMI atau FEM, perubahan 20 peratus dalam minat carian bagi “barisan roll forming rak industri”, pelancaran kelas kelajuan punch servo yang baharu, atau perubahan piawaian beban rak.

Isi kandungan

Kemas kini baharu

Temui lebih banyak daripada Believe Industry Company| Pengilang, Pembekal & Pengeksport Mesin Pembentuk Gulung

Langgan sekarang untuk terus membaca dan mendapatkan akses kepada arkib penuh.

Teruskan membaca