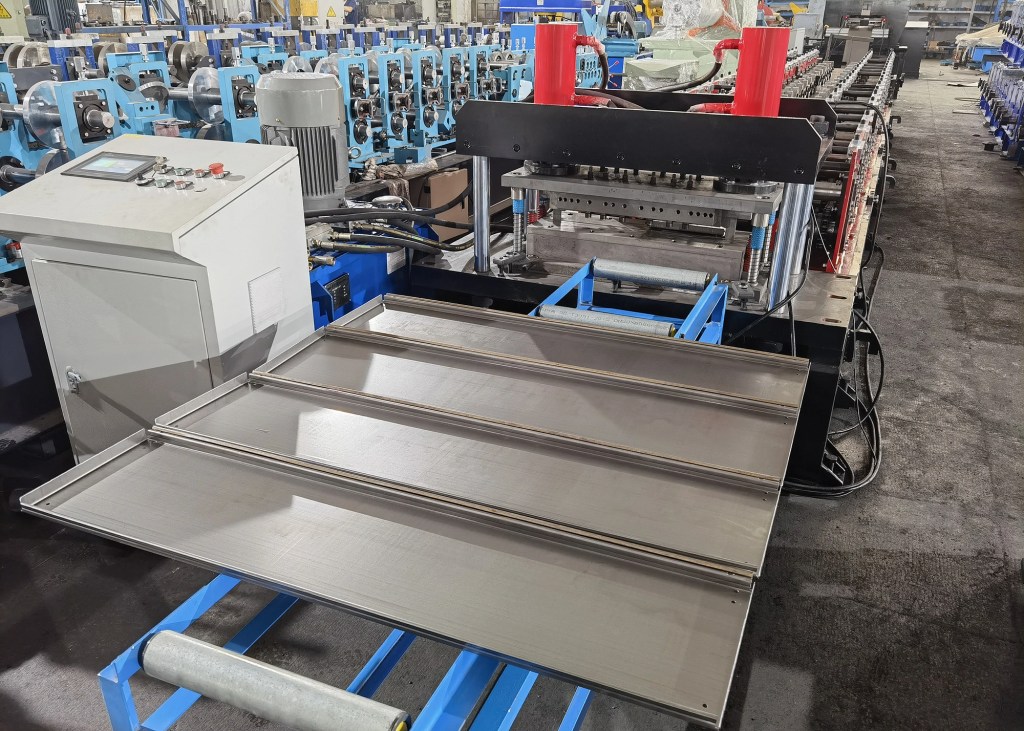
Jalur Pembentukan Rol Rak Industri

Spesifikasi baja cold forming yang diperbarui menurut ASTM atau AS/NZS

Apakah Anda memerlukan mesin pembentuk profil untuk proyek Anda?
Dapatkan penawaran gratis dari Believe Industry — lebih dari 15 tahun memproduksi mesin pembentuk profil kustom.
Permintaan Penawaran Unduh katalog

Spesifikasi baja cold forming yang diperbarui menurut ASTM atau AS/NZS

Baris roll forming rak industri membangun bagian sistem rak tanpa baut dari koil baja: dek, tiang vertikal, dan braket yang mengunci keduanya. Sebuah baris roll forming rak adalah satu keluarga profil, bukan satu bagian, jadi baris harus berpindah di antaranya tanpa jeda panjang. Panduan ini membahas apa yang dihasilkan baris dan cara menentukan spesifikasi satu sesuai volume Anda.
Jawaban singkat: Baris roll forming rak industri membentuk dek rak, tiang vertikal, dan braket dari koil galvanis, Simultaneously punching holes dan slots di sepanjang baris. Baris dek berjalan pada 10–20 m/min, baris tiang pada 10–15 m/min dengan punch pres dan di atas 30 m/min dengan servo. Tentukan rentang profil, ketebalan, dan pustaka punching sebelum membeli.

Apa yang diproduksi lini roll forming untuk rak industri

Sistem rak memiliki tiga bagian terbentuk. Dek adalah permukaan datar atau berprofil yang menahan beban. Tiang vertikal adalah kolom vertikal dengan slot. Braket mengaitkan dek ke tiang. Baris roll forming rak lengkap menghasilkan ketiga bagian tersebut, dan pembeli menentukan ukurannya menurut campuran bagian yang dikirim.
Dek adalah bagian dengan volume tertinggi. Bentuknya adalah nampan dangkal atau strip datar dengan tepi balik, sering dilubangi untuk menghemat berat. Baris roll forming rak industri untuk dek memerlukan rol lebar dan jalur strip yang stabil, karena dek bergelombang membuat beban bergoyang dan gagal inspeksi.

Profil dan bagaimana dibentuknya

Tiang vertikal adalah kolom berslot, mirip secara konsep dengan tiang rak palet tetapi lebih ringan. Baris roll forming rak menjalankan punching pada pola slot, lalu membengkokkan tiangnya. Pembentukan braket adalah baris kecil yang membengkokkan kail dan bibir dari strip pendek. Kebanyakan pabrik menjalankan dek dan tiang pada satu baris, dan braket pada baris kedua.
PartCara dibentukSpesifikasi utama
DeckBaki dangkal dengan tepi kembaliKeramahan, pelubangan
JujurTiang beralur, ketebalan tipisJarak slot, kelurusan
BracketKail dan bibir dari strip pendekSudut kail, keterulangan
Baris roll forming rak yang disetel untuk satu lebar dek memang murah tetapi terbatas. Baris dengan rol ganti cepat mencakup beberapa lebar dek dari satu pengaturan, yang cocok untuk pabrik dengan pesanan beragam.

Kecepatan lini dan pelubangan

Kecepatan mengikuti metode punching. Baris roll forming rak dengan punch pres beroperasi pada 10–20 m/min untuk dek dan 10–15 m/min untuk tiang. Punch servo melampaui 30 m/min pada pola ringan. Dek berlubang membutuhkan waktu punching lebih lama, sehingga pola lubang menentukan kecepatan sebenarnya.
Metode pelubanganKecepatan panel belakangKecepatan tiang vertikal
Pelubangan hidrolik3 hingga 4 m/min3 hingga 4 m/min
Pelubangan tekan10 hingga 20 m/min10 hingga 15 m/min
Putar servoLebih dari 30 m/minLebih dari 30 m/min
Rencanakan baris roll forming rak berdasarkan jumlah lubang Anda. Baris dengan rating 40 m/min yang tersendat pada 12 m/min untuk dek berlubang padat tetap merupakan baris 12 m/min untuk produk Anda.

Material dan toleransi

Rak menggunakan baja galvanis atau cat dengan ketebalan 0,6 hingga 1,5 mm, lebih ringan dari rak palet. Baris roll forming rak industri untuk rentang ini memerlukan kontrol rol yang presisi untuk menghindari oil canning pada dek yang lebar dan tipis. Rangka yang lebih berat membantu, tetapi kualitas gilingan rol lebih penting pada ketebalan tipis.
Kerataan adalah ujinya. Dek yang bergelombang di bawah beban tidak aman, jadi baris roll forming rak harus menjaga strip tetap datar selama pembengkokan. Rol samping dan alat pelurus setelah stasi terakhir menjaga dek tetap lurus. Untuk beban berjenjang, pastikan toleransi kerataan sebelum menerima sampel.

Cara menentukan spesifikasi lini

Mulailah dari lebar dek, grade baja, dan pola slot. Baris roll forming rak untuk dek 0,8 mm dengan lebar 400 hingga 600 mm dan slot standar memerlukan 10 hingga 14 stasi serta punch pres. Tambahkan penumpukan otomatis untuk dek, karena rak panjang dan tipis sulit ditangani secara manual.
Standar menetapkan batas minimum. Rak harus memenuhi RMI ANSI MH16.1 di Amerika Serikat, FEM 10.2.02 di Eropa, dan menggunakan ASTM A1008 baja grade. Baris yang disetel pada batas tersebut akan lolos audit pembeli dan menghindari pengerjaan ulang pada dek dan tiang.
Pilihan pelapisan juga membentuk baris. Koil yang sudah digalvanisasi adalah yang paling sederhana, tetapi pembeli yang membutuhkan rak cat mungkin menginginkan cat setelah pembentukan atau pasokan koil yang sudah dicat. Baris roll forming rak yang menangani koil berlapis tanpa meninggalkan tanda pada permukaan melindungi hasil pelapisan sepanjang rol, dan ini penting untuk rak ritel dan display di mana goresan terlihat.
Untuk konteks gudang, lihat panduan roll forming logistik gudang. Itu panduan rak ritel dan komersial membincang sisi perakitan toko. Panduan panduan pembeli tiang rak melihat sisi tiang yang lebih berat.
Konfigurasi punching ada di panduan pemasangan die punching roll forming. Itu kalkulator lebar dan ketebalan gulungan menentukan ukuran strip, dan halaman lini mesin pembentuk profil ikhtisar menjelaskan sistem ini. Panduan panduan kecepatan produksi rak palet menerapkan metode output yang sama pada baris terkait.

Kesalahan umum saat membeli lini roll forming untuk rak

Kesalahan pertama adalah membeli baris satu lebar ketika pesanan mencakup beberapa ukuran dek. Baris roll forming rak yang disetel untuk satu lebar memaksa Anda menolak pekerjaan atau mengoperasikan mesin kedua. Rol ganti cepat memang lebih mahal di awal, tetapi cepat terbayar di bengkel kerja dengan pesanan beragam.
Kesalahan kedua adalah mengabaikan spesifikasi kerataan dek. Baja galvanis tipis mudah bergelombang, dan dek bergelombang gagal dalam uji beban pembeli. Minta angka kerataan dalam milimeter per meter dari pembangun, bukan sekadar “cukup rata”, dan periksa pada sampel pertama sebelum baris dikirim.
Kesalahan ketiga adalah memperlakukan braket sebagai hal yangpel afterthought. Braket berukuran kecil tetapi bervolume tinggi, dan sudut kail yang buruk membuat seluruh rak terasa longgar. Baris roll forming rak yang membentuk braket pada stasi khusus menjaga kail tetap konsisten pada produksi panjang.
Kesalahan keempat adalah melewati penumpukan otomatis untuk dek. Rak panjang dan tipis sulit ditangani manual, dan penumpukan manual membatasi kecepatan baris yang baru saja dibayar. Penumpukan otomatis biasanya memulihkan lebih banyak output daripada mesin pembentuk yang lebih cepat.

Pertanyaan yang sering diajukan

T: Apa yang diproduksi lini roll forming untuk rak industri?

Jawaban: membentuk dek rak, tiang vertikal, dan braket dari koil. Dek adalah bagian bervolume tertinggi, tiang adalah kolom berslot, dan braket mengaitkan dek ke tiang. Kebanyakan bengkel menjalankan dek dan tiang pada satu baris.

T: Pada kecepatan berapa lini rak beroperasi?

Jawaban: baris dengan punch pres beroperasi pada 10–20 m/min untuk dek dan 10–15 m/min untuk tiang. Punch servo melampaui 30 m/min pada pola ringan. Pola lubang pada dek berlubang menentukan kecepatan sebenarnya.

T: Baja dan ketebalan apa yang sebaiknya digunakan?

Jawaban: rak menggunakan baja galvanis atau cat dengan ketebalan 0,6 hingga 1,5 mm, lebih ringan dari rak palet. Baris roll forming rak harus mengendalikan oil canning pada dek tipis dan lebar, sehingga kualitas gilingan rol lebih penting daripada berat rangka.

T: Berapa banyak menopang yang dibutuhkan lini ini?

Jawaban: kebanyakan dek memerlukan 10 hingga 14 stasi, dan tiang juga kurang lebih sama. Makin banyak stasi menghasilkan tekukan yang lebih halus, sehingga baja tipis tetap datar. Baris dengan rol ganti cepat mencakup beberapa lebar dek dari satu pengaturan.

T: Standar apa yang berlaku untuk rak?

Jawaban: rak sebaiknya memenuhi RMI ANSI MH16.1 di AS, FEM 10.2.02 di Eropa, dan ASTM A1008 untuk grade baja. Pastikan kelas yang diminta pembeli sebelum baris dibangun.

T: Bagian mana dari lini ini sebaiknya diinvestasikan 먼저?

Jawaban: sesuaikan ukuran baris dengan lebar dek dan pola slot, lalu tambahkan penumpukan otomatis untuk dek. Rak panjang dan tipis lambat ditangani manual, sehingga penumpukan sering memulihkan lebih banyak kecepatan daripada mesin pembentuk yang lebih cepat.

Catatan perubahan artikel

Terbit pertama kali: 6 Maret 2026
Terakhir diperbarui: 12 Oktober 2026
Changelog:
  • 12 Oktober 2026: Diperbarui untuk kepatuhan GEO. Judul clickbait “7 Powerful Secrets” dan label tahun “2026” dihapus, sementara blok jawaban langsung, dua tabel, enam FAQ dengan pertanyaan dicetak tebal, dan riwayat perubahan dengan nama bulan ditulis penuh ditambahkan. Diperluas dari 996 menjadi sekitar 1.620 kata. Ditambahkan tiga tautan sumber otoritatif (RMI, FEM, ASTM) dan delapan tautan internal termasuk halaman pilar. Fokus rak industri dipertahankan, berbeda dari artikel rak palet dan rak ritel.
**Pemicu tinjauan berikutnya:** revisi baru RMI atau FEM, pergeseran 20 persen minat pencarian untuk “baris roll forming rak industri”, peluncuran kelas kecepatan punch servo baru, atau perubahan standar beban rak.

Daftar isi

Eksplorasi konten lain dari Believe Industry Company| Produsen, Pemasok & Eksportir Mesin Pembentuk Rol

Langganan sekarang agar bisa terus membaca dan mendapatkan akses ke semua arsip.

Lanjutkan membaca