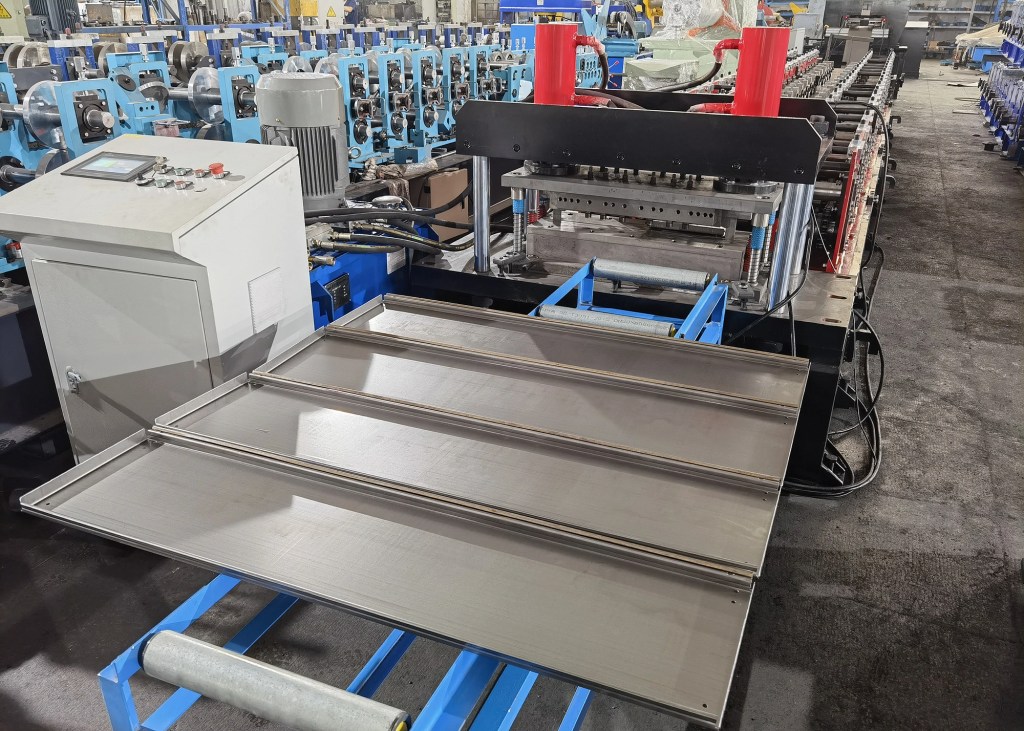
Linha de perfilagem de prateleiras industriais

Linha de conformação por rolos para estantes industriais: o que produz e como especificar

Precisa de uma máquina de conformação de perfis para o seu projeto?
Obtenha um orçamento gratuito da Believe Industry — mais de 15 anos de fabricação de máquinas de conformação sob medida.
pedido de orçamento Baixar catálogo

Linha de conformação por rolos para estantes industriais: o que produz e como especificar

Uma linha de conformação por rolos para estantes industriais produz as peças de um sistema de estantes sem parafusos a partir de rolo de aço: a prateleira, o montante e os suportes que os travam juntos. Uma linha de conformação por rolos para estantes é uma família de perfis, não uma única peça, então a linha precisa alternar entre eles sem longas paradas. Este guia cobre o que a linha produz e como especificar uma para o seu volume.
Resposta curta: Uma linha de conformação por rolos para estantes industriais forma prateleiras, montantes e suportes a partir de rolo galvanizado, perfurando furos e ranuras ao longo da linha. Linhas de prateleiras operam a 10–20 m/min, linhas de montantes a 10–15 m/min com punção de prensa e acima de 30 m/min com servo. Especifique a faixa de perfis, a espessura e a biblioteca de punções antes de comprar.

O que uma linha de conformação por rolos para estantes industriais produz

Um sistema de estantes tem três peças formadas. A prateleira é a superfície plana ou perfilada que suporta a carga. O montante é a coluna vertical com ranuras. O suporte encaixa a prateleira no montante. Uma linha completa de conformação por rolos para estantes fabrica as três, e o comprador a dimensiona conforme a mistura de peças que despacha.
A prateleira é a peça de maior volume. É uma bandeja rasa ou uma tira plana com bordas de retorno, frequentemente perfurada para economizar peso. Uma linha industrial de conformação por rolos para prateleiras precisa de rolos largos e de um trajeto de chapa estável, porque uma prateleira ondulada embala a carga e reprova na inspeção.

Perfis e como são formados

O montante é uma coluna com ranuras, semelhante em conceito ao montante de um rack de paletes, mas mais leve. A linha de conformação por rolos para estantes perfura o padrão de ranuras e depois dobra o montante. A formação de suportes é uma linha pequena que dobra um gancho e uma borda a partir de uma tira curta. A maioria das fábricas produz prateleiras e montantes em uma linha e suportes em uma segunda.
PeçaComo é formadoEspecificação principal
NívelBandeja rasa com aba de retornoPlanura, perfuração
Em péColuna perfurada, calibre levePasso dos furos, retidão
BracketGancho e aba a partir de tira curtaÂngulo do gancho, repetibilidade
Uma linha de conformação por rolos para estantes ajustada para uma única largura de prateleira é barata, mas limitada. Uma linha com rolos de troca rápida cobre várias larguras de prateleira a partir de um único ajuste, o que serve a fábricas com pedidos variados.

Velocidade da linha e perfuração

A velocidade segue o método de puncionamento. Uma linha de conformação por rolos para estantes com punção de prensa opera a 10–20 m/min em prateleiras e 10–15 m/min em montantes. Uma punção servo passa de 30 m/min em padrões leves. Prateleiras perfuradas precisam de mais tempo de perfuração, então o padrão de furos define a velocidade real.
Método de perfuraçãoVelocidade do painel traseiroVelocidade da coluna em U
Punção hidráulicaDe 3 a 4 m/minDe 3 a 4 m/min
Perfuração por pressão10 a 20 m/min10 a 15 m/min
Rotativo servoMais de 30 m/minMais de 30 m/min
Planeje a linha de conformação por rolos para estantes em torno da sua contagem de furos. Uma linha nominal de 40 m/min que cai para 12 m/min em uma prateleira densa continua sendo uma linha de 12 m/min para o seu produto.

Material e tolerâncias

As estantes usam aço galvanizado ou pintado de 0,6 a 1,5 mm, mais leve que o rack de paletes. Uma linha industrial de conformação por rolos para essa faixa precisa de controle fino do rolo para evitar amassamento tipo oil canning na prateleira larga e fina. Pórticos mais pesados ajudam, mas o retificamento do rolo importa mais em espessuras finas.
A planicidade é o teste. Uma prateleira que ondula sob carga é insegura, então a linha de conformação por rolos para estantes deve manter a chapa plana durante a dobra. Rolos laterais e um alinhador após a última estação mantêm a prateleira reta. Para a carga nominal, confirme a tolerância de planicidade antes de aceitar a amostra.

Como especificar a linha

Comece pela largura da prateleira, grau do aço e padrão de ranuras. Uma linha de conformação por rolos para estantes com prateleiras de 0,8 mm e largura de 400 a 600 mm com uma ranura padrão precisa de 10 a 14 estações e uma punção de prensa. Adicione empilhamento automático para as prateleiras, pois prateleiras longas e finas são difíceis de manusear.
As normas estabelecem o mínimo. As estantes devem atender RMI ANSI MH16.1 Nos Estados Unidos, FEM 10.2.02 na Europa, e usar ASTM A1008 aço de grau. Uma linha ajustada a esses limites passa na auditoria do comprador e evita retrabalho na prateleira e no montante.
A escolha do revestimento também molda a linha. O rolo pré-galvanizado é o mais simples, mas compradores que precisam de estantes pintadas podem querer pintura posterior ou uma alimentação de rolo pré-pintado. Uma linha de conformação por rolos para estantes que lida com rolo revestido sem marcar a superfície protege o acabamento ao longo dos rolos, o que importa para estantes de varejo e exposição, onde os riscos aparecem.
Para o contexto de armazém, veja a nossa guia de conformação de perfis para logística de armazém. A guia de estantes de varejo e comerciais cobre o lado da montagem de lojas. Nosso guia do comprador de montantes de rack olha para o lado dos montantes mais pesados.
A configuração de puncionamento está no nosso guia de instalação de punhos de perfuração para conformação de perfis. A calculadora de largura e espessura da bobina dimensionam a faixa, e a página linha de perfiladeiras visão geral explica o sistema. Nosso guia de velocidade de produção de estantes de paletes aplica o mesmo método de vazão a uma linha relacionada.

Erros comuns ao comprar uma linha de conformação por rolos para estantes

O primeiro erro é comprar uma linha de largura única quando os pedidos abrangem vários tamanhos de prateleira. Uma linha de conformação por rolos para estantes ajustada a uma largura obriga você a recusar trabalhos ou a operar uma segunda máquina. Rolos de troca rápida custam mais no início, mas se pagam rápido em uma oficina com pedidos misturados.
O segundo erro é ignorar a especificação de planicidade da prateleira. O aço galvanizado fino ondula com facilidade, e uma prateleira ondulada reprova no teste de carga do comprador. Peça ao construtor um número de planicidade em milímetros por metro, não apenas “plano o suficiente”, e verifique na primeira amostra antes de a linha ser embarcada.
O terceiro erro é tratar os suportes como um detalhe um detalhe posterior. Os suportes são pequenos, mas de alto volume, e um mau ângulo do gancho faz a estante inteira parecer frouxa. Uma linha de conformação por rolos para estantes que forma suportes em uma estação dedicada mantém o gancho repetível em corridas longas.
O quarto erro é deixar de lado o empilhamento automático das prateleiras. Prateleiras longas e finas são difíceis de manusear, e o empilhamento manual limita a velocidade de linha que você acabou de pagar. O empilhamento automático costuma recuperar mais produção do que uma máquina mais rápida.

Perguntas frequentes

P: O que produz uma linha de conformação por rolos para estantes industriais?

Resposta: forma prateleiras, montantes e suportes a partir do rolo. A prateleira é a peça de maior volume, o montante é a coluna com ranuras e o suporte encaixa a prateleira no montante. A maioria das fábricas produz prateleiras e montantes em uma só linha.

P: A que velocidade uma linha para estantes funciona?

Resposta: uma linha com punção de prensa opera a 10–20 m/min em prateleiras e 10–15 m/min em montantes. Uma punção servo passa de 30 m/min em padrões leves. O padrão de furos das prateleiras perfuradas define a velocidade real.

P: Qual aço e qual calibre devo usar?

Resposta: as estantes usam aço galvanizado ou pintado de 0,6 a 1,5 mm, mais leve que o rack de paletes. A linha de conformação por rolos para estantes deve controlar o amassamento tipo oil canning em prateleiras finas e largas, então a qualidade do retificamento do rolo importa mais que o peso do pórtico.

P: Quantas estações a linha precisa?

Resposta: a maioria das prateleiras precisa de 10 a 14 estações, e os montantes um número parecido. Mais estações dobram com mais suavidade, o que mantém o aço fino plano. Uma linha com rolos de troca rápida cobre várias larguras de prateleira a partir de um único ajuste.

P: Quais normas se aplicam às estantes?

Resposta: as estantes devem atender RMI ANSI MH16.1 nos EUA, FEM 10.2.02 na Europa e ASTM A1008 para o grau do aço. Confirme as classes que o seu comprador exige antes de a linha ser construída.

P: Em que parte da linha vale a pena investir primeiro?

Resposta: dimensione a linha pela largura da prateleira e pelo padrão de ranuras e depois adicione empilhamento automático para as prateleiras. Prateleiras longas e finas são lentas de manusear, então o empilhamento costuma recuperar mais velocidade do que uma máquina mais rápida.

Registro de alterações do artigo

Publicado originalmente em: 6 de março de 2026
Última atualização: 12 de outubro de 2026
Registro de alterações:
  • 12 de outubro de 2026: atualizado para conformidade com GEO. Removidos o título isca “7 Powerful Secrets” e o selo do ano “2026”, e adicionados bloco de resposta direta, duas tabelas, seis perguntas frequentes com a pergunta em negrito e um registro de alterações com os meses por extenso. Expandido de 996 para cerca de 1.620 palavras. Adicionados três links de fontes autorizadas (RMI, FEM, ASTM) e oito links internos, incluindo a página pilar. Mantido o foco em estantes industriais, distinto das publicações sobre racks de paletes e estantes de varejo.
**Próximos gatilhos de revisão:** nova revisão de RMI ou FEM, uma variação de 20 por cento no interesse de busca por “linha de conformação por rolos para estantes industriais”, lançamento de uma nova classe de velocidade de punção servo, ou alteração na norma de carga de estantes.

Índice

Novidades