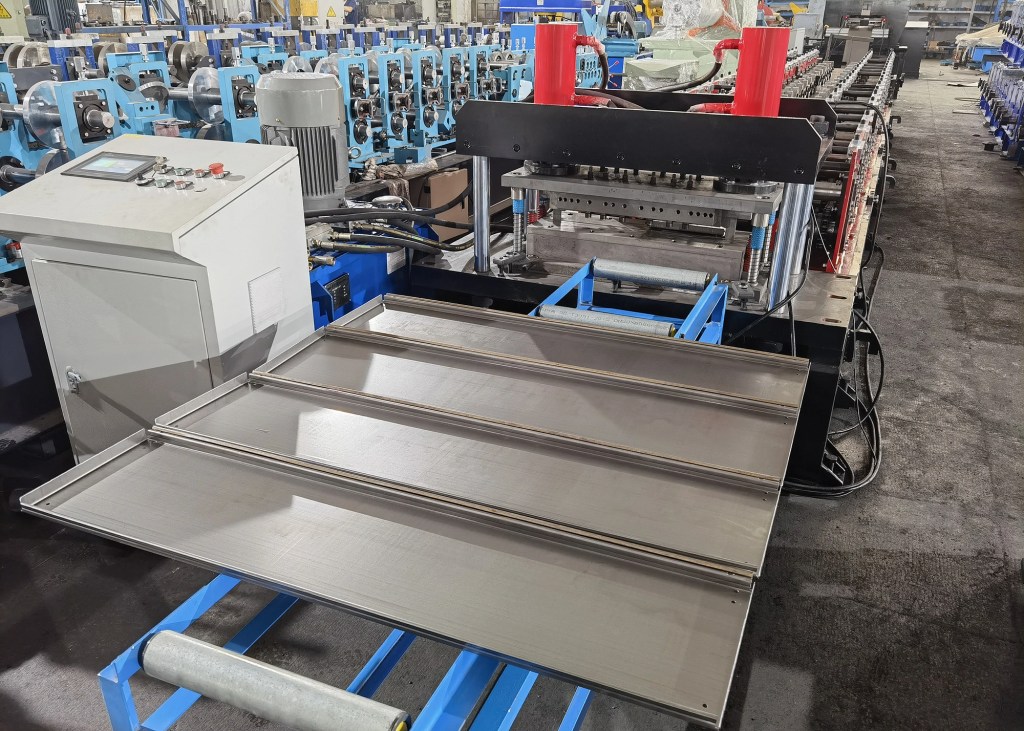
Линия профилирования для промышленных стеллажей

Линия профилегибки для промышленных стеллажей: что она производит и как задать техническое задание

Нужна ли вам машина для профилирования проката для вашего проекта?
Получите бесплатное коммерческое предложение от Believe Industry — более 15 лет производства индивидуальных профилегибочных линий.
Запросить цену Скачать каталог

Линия профилегибки для промышленных стеллажей: что она производит и как задать техническое задание

Линия профилегиба для промышленных стеллажей изготавливает детали безболтовой стеллажной системы из стального рулона: настил, стойку и кронштейны, которые их соединяют. Линия профилегибочная линия для стеллажей — это семейство профилей, а не одна деталь, поэтому линия должна переключаться между ними без долгой остановки. Это руководство описывает, что производит линия и как подобрать её под ваш объём.
Краткий ответ: Линия профилегиба для промышленных стеллажей формирует настилы, стойки и кронштейны из оцинкованного рулона, пробивая отверстия и пазы по ходу. Настильные линии работают на 10–20 m/min, линии стоек — 10–15 m/min с пресс-пуансоном и свыше 30 m/min с серво. До покупки задайте диапазон профилей, толщину и библиотеку пуансонов.

Что производит линия профилегибки для промышленных стеллажей

У стеллажной системы три формованные детали. Настил — это плоская или профилированная полка, которая несёт нагрузку. Стойка — вертикальная колонна с пазами. Кронштейн соединяет настил со стойкой. Полная профилегибочная линия для стеллажей делает все три, и покупатель подбирает её размер под то соотношение деталей, которое он отгружает.
Настил — самая массовая деталь. Это неглубокий лоток или плоская полоса с отгибами по краям, часто перфорированная для экономии веса. Линия профилегиба для промышленных настилов нуждается в широких валках и стабильном траектории полосы, потому что волнистый настил раскачивает груз и не проходит контроль.

Профили и способы их формирования

Стойка — это перфорированная колонна, по идее похожая на стойку паллетного стеллажа, но более лёгкая. Линия профилегиба для стеллажей пробивает рисунок пазов, а затем гнёт стойку. Формирование кронштейнов — небольшая линия, которая из короткой полосы гнёт крюк и кромку. На большинстве предприятий настилы и стойки делают на одной линии, а кронштейны — на второй.
PartСпособ формированияКлючевая характеристика
DeckНеглубокий лоток с отгибомПлоскостность, перфорация
ВертикальныйПерфорированная стойка, малая толщинаШаг пазов, прямолинейность
BracketКрюк и отбортовка из короткой полосыУгол крюка, повторяемость
Линия профилегиба для стеллажей, настроенная на одну ширину настила, дешёвая, но ограниченная. Линия с быстросменными валками охватывает несколько ширин настила с одной настройки, что подходит предприятиям с разнородными заказами.

Скорость линии и пробивка

Скорость зависит от способа пробивки. Линия профилегиба для стеллажей с пресс-пуансоном работает на 10–20 m/min по настилам и 10–15 m/min по стойкам. Серво-пуансон проходит 30 m/min на лёгких рисунках. Перфорированным настилам нужно больше времени на пробивку, поэтому реальную скорость задаёт рисунок отверстий.
Способ пробивкиСкорость задней панелиСкорость стойки
Гидравлическая пробивкаОт 3 до 4 m/minОт 3 до 4 m/min
Прессовая пробивкаОт 10 до 20 m/minОт 10 до 15 m/min
Сервоприводной поворотный узелБолее 30 m/minБолее 30 m/min
Планируйте линию профилегиба для стеллажей исходя из числа отверстий. Линия с номиналом 40 m/min, которая на плотном настиле спадает до 12 m/min, для вашего изделия остаётся линией на 12 m/min.

Материал и допуски

Стеллажи используют оцинкованную или окрашенную сталь 0,6–1,5 мм, более лёгкую, чем паллетный стеллаж. Линии промышленного профилегиба для этого диапазона нужно точное управление валками, чтобы избежать маслянистых вздутий на широком тонком настиле. Более тяжёлые стойки помогают, но при тонком калибре важнее качество шлифовки валков.
Плоскостность — главный критерий. Настил, волнящийся под нагрузкой, небезопасен, поэтому линия профилегиба для стеллажей должна удерживать полосу плоской на изгибе. Боковые валки и правильное устройство после последней станции сохраняют настил ровным. Для нормированной нагрузки подтвердите допуск по плоскостности до приёмки образца.

Как задать техническое задание на линию

Начните с ширины настила, марки стали и рисунка пазов. Линии профилегиба для стеллажей под настилы 0,8 мм шириной 400–600 мм со стандартным пазом нужно 10–14 станций и пресс-пуансон. Добавьте автоматическую укладку настилов: длинные тонкие полки неудобно перемещать вручную.
Стандарты задают нижнюю границу. Стеллажи должны соответствовать RMI ANSI MH16.1 в США, FEM 10.2.02 в Европе и применять ASTM A1008 сталь соответствующего класса. Линия, настроенная под эти пределы, проходит аудит покупателя и избегает переработки настила и стойки.
Выбор покрытия тоже определяет конфигурацию линии. Предварительно оцинкованный рулон проще всего, но покупателям, которым нужны окрашенные стеллажи, может понадобиться окраска после формовки или переработка окрашенного рулона. Линия профилегиба для стеллажей, которая обрабатывает покрытый рулон, не оставляя следов на поверхности, сохраняет отделку при прохождении через валки, а это важно для торгового и выставочного оборудования, где царапины заметны.
Для контекста склада посмотрите нашу руководство по профилированию для складской логистики. The «руководство по торговым и коммерческим стеллажам» охватывает сторону торгового оборудования. Наш «руководство по выбору стеллажных стоек» рассматривает более тяжёлую сторону стоек.
Настройка пробивки — в нашем руководство по установке штампов при профилировании. The калькулятор ширины и толщины рулона подбирают полосу, а страница линии профилирующего станка обзоре описана система. Наш руководство по скорости производства паллетных стеллажей применяет тот же метод расчёта производительности к смежной линии.

Типичные ошибки при покупке линии профилегибки для стеллажей

Первая ошибка — купить линию одной ширины, когда заказы охватывают несколько размеров настила. Линия профилегиба для стеллажей, настроенная на одну ширину, заставляет отказываться от заказов или ставить вторую машину. Быстросменные валки дороже на старте, но быстро окупаются на предприятии со смешанными заказами.
Вторая ошибка — игнорировать требование к плоскостности настила. Тонкая оцинкованная сталь легко волнится, и волнистый настил не проходит нагрузочное испытание у покупателя. Попросите изготовителя конкретное значение плоскостности в миллиметрах на метр, а не просто «достаточно плоский», и проверьте его на первом образце до отгрузки линии.
Третья ошибка — считать кронштейны второстепенными. Кронштейны малы, но их много, и неверный угол крюка заставляет всю полку казаться расхлябанной. Линия профилегиба для стеллажей, формирующая кронштейны на отдельной станции, сохраняет повторяемость крюка на длинных партиях.
Четвёртая ошибка — не заложить автоматическую укладку настилов. Длинные тонкие полки неудобно перемещать вручную, и ручная укладка ограничивает ту скорость линии, за которую вы заплатили. Автоматическая укладка обычно возвращает больше выпуска, чем дала бы более быстрая формующая машина.

Часто задаваемые вопросы

В: Что производит линия профилегибки для промышленных стеллажей?

Ответ: формирует из рулона настилы, стойки и кронштейны. Настил — самая массовая деталь, стойка — перфорированная колонна, а кронштейн соединяет настил со стойкой. Большинство цехов выпускает настилы и стойки на одной линии.

В: С какой скоростью работает линия для стеллажей?

Ответ: линия с пресс-пуансоном работает на 10–20 m/min по настилам и 10–15 m/min по стойкам. Серво-пуансон проходит 30 m/min на лёгких рисунках. Реальную скорость задаёт рисунок отверстий на перфорированных настилах.

В: Какую сталь и какую толщину следует использовать?

Ответ: стеллажи используют оцинкованную или окрашенную сталь 0,6–1,5 мм, более лёгкую, чем паллетный стеллаж. Линия профилегиба для стеллажей должна ограничивать маслянистые вздутия на тонких широких настилах, поэтому качество шлифовки валков важнее веса стойки.

В: Сколько клетей требуется линии?

Ответ: большинству настилов нужно 10–14 станций, стойкам примерно столько же. Больше станций дают более плавный изгиб, и тонкая сталь остаётся плоской. Линия с быстросменными валками охватывает несколько ширин настила с одной настройки.

В: Какие стандарты применимы к стеллажам?

Ответ: стеллажи должны соответствовать RMI ANSI MH16.1 в США, FEM 10.2.02 в Европе и ASTM A1008 по марке стали. Подтвердите классы, которые требует покупатель, до строительства линии.

В: Куда в первую очередь вкладываться в линию?

Ответ: подберите размер линии под ширину настила и рисунок пазов, затем добавьте автоматическую укладку настилов. Длинные тонкие полки медленно перемещаются вручную, поэтому укладка часто возвращает больше скорости, чем более быстрая формующая машина.

Журнал изменений статьи

Первоначально опубликовано: 6 марта 2026 г.
Последнее обновление: 12 октября 2026 г.
Изменения:
  • 12 октября 2026: обновлено для соответствия требованиям GEO. Убраны кликбейтный заголовок «7 Powerful Secrets» и годовая метка «2026», добавлены блок прямого ответа, две таблицы, шесть часто задаваемых вопросов с выделенными вопросами и список изменений с прописанными названиями месяцев. Объём увеличен с 996 до примерно 1 620 слов. Добавлены три ссылки на авторитетные источники (RMI, FEM, ASTM) и восемь внутренних ссылок, включая страницу-основу. Сохранён уклон в промышленные стеллажи, отличный от статей о паллетных стеллажах и торговых стеллажах.
**Следующие поводы для пересмотра:** новая редакция RMI или FEM, изменение интереса к поиску «промышленная линия профилегиба для стеллажей» на 20 процентов, запуск нового класса скоростей серво-пуансона или изменение норматива нагрузок на стеллажи.

Содержание

Больше на Believe Industry Company| Производитель, поставщик и экспортёр профилегибочных станков

Оформите подписку, чтобы продолжить чтение и получить доступ к полному архиву.

Читать дальше