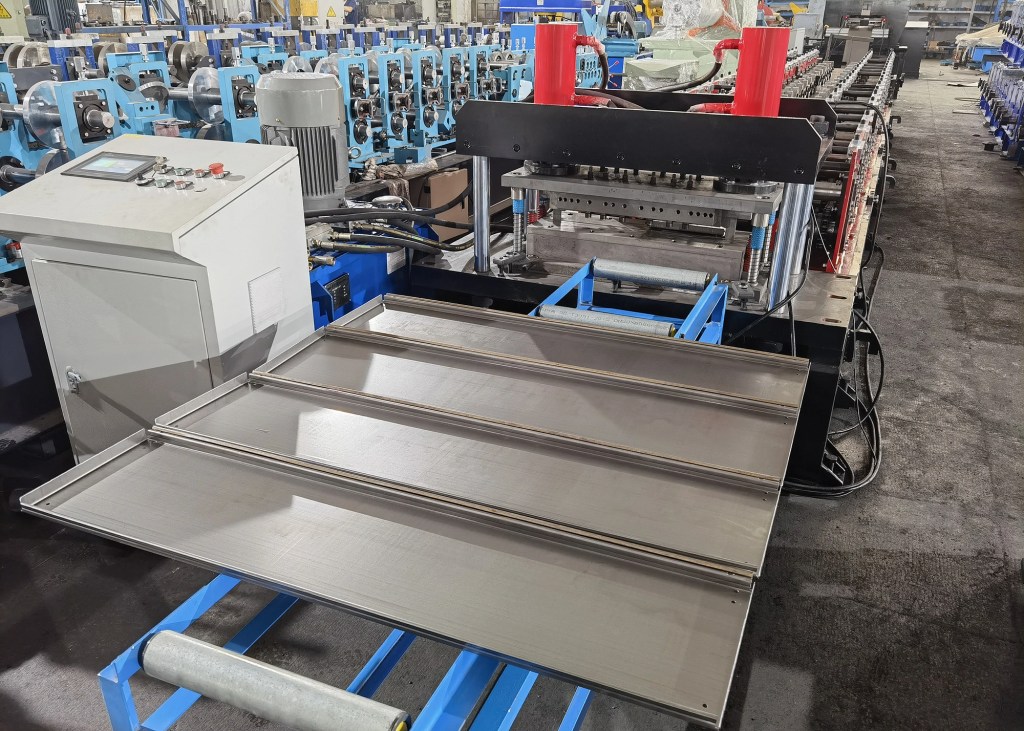
Línea de perfilado de estanterías industriales

Línea dehursting de conformación por rodillo para estanterías industriales: qué fabrica y cómo especificar

¿Necesita una máquina de conformación de perfiles para su proyecto?
Solicite una cotización gratuita a Believe Industry — más de 15 años fabricando máquinas de conformación a medida.
Solicitar presupuesto Descargar catálogo

Línea dehursting de conformación por rodillo para estanterías industriales: qué fabrica y cómo especificar

Una línea de conformación por rodillo para estanterías industriales construye las piezas de un sistema de estanterías sin tornillos a partir de bobinado de acero: la balda, el montante y los soportes que los bloquean entre sí. Una línea de conformación por rodillo para estanterías es una familia de perfiles, no una sola pieza, por lo que la línea debe pasar de uno a otro sin paradas largas. Esta guía explica qué fabrica la línea y cómo especificar una para su volumen.
Respuesta corta: Una línea de conformación por rodillo para estanterías industriales conforma baldas, montantes y soportes a partir de bobinado galvanizado, perforando agujeros y ranuras en línea. Las líneas de balda trabajan a 10–20 m/min y las de montantes a 10–15 m/min con punzón de prensa y por encima de 30 m/min con servo. Defina el rango de perfiles, el espesor y la biblioteca de punzonados antes de comprar.

Qué fabrica una línea de conformación por rodillo para estanterías

Un sistema de estanterías tiene tres piezas formadas. La balda es la superficie plana o perfilada que sostiene la carga. El montante es la columna vertical con ranuras. El soporte engancha la balda al montante. Una línea completa de conformación por rodillo para estanterías fabrica las tres, y el comprador la dimensiona según la mezcla de piezas que envía.
La balda es la pieza de mayor volumen. Es una cazuela poco profunda o una tira plana con bordes de retorno, a menudo perforada para ahorrar peso. Una línea industrial de conformación por rodillo para baldas necesita rodillos anchos y una trayectoria de chapa estable, porque una balda ondulada hace oscilar la carga y no supera la inspección.

Perfiles y cómo se forman

El montante es una columna con ranuras, similar en concepto al montante de un rack de palés pero más ligero. La línea de conformación por rodillo para estanterías perfora el patrón de ranuras y después dobla el montante. La conformación de soportes es una línea pequeña que dobla un gancho y un labio a partir de una tira corta. La mayoría de los talleres producen baldas y montantes en una línea y soportes en una segunda.
PartCómo se formaEspecificación clave
DeckBandeja poco profunda con borde de retornoPlanitud, perforación
VerticalPoste ranurado, calibre ligeroPaso de las ranuras, rectitud
BracketGancho y labio a partir de tira cortaÁngulo del gancho, repetibilidad
Una línea de conformación por rodillo para estanterías adaptada a un solo ancho de balda es barata pero limitada. Una línea con rodillos de cambio rápido cubre varios anchos de balda desde una misma preparación, lo que conviene a talleres con pedidos variados.

Velocidad de línea y perforado

La velocidad depende del método de punzonado. Una línea de conformación por rodillo para estanterías con punzón de prensa trabaja a 10–20 m/min en baldas y 10–15 m/min en montantes. Un punzón servo supera los 30 m/min en patrones ligeros. Las baldas perforadas necesitan más tiempo de punzonado, así que el patrón de agujeros marca la velocidad real.
Método de perforadoVelocidad del panel posteriorVelocidad del perfil en U
Perforado hidráulicoDe 3 a 4 m/minDe 3 a 4 m/min
Perforado por presiónDe 10 a 20 m/minDe 10 a 15 m/min
Rotativo servoMás de 30 m/minMás de 30 m/min
Planifique la línea de conformación por rodillo para estanterías en torno a su número de agujeros. Una línea con nominal de 40 m/min que se queda en 12 m/min en una balda densa sigue siendo una línea de 12 m/min para su producto.

Material y tolerancias

Las estanterías usan acero galvanizado o pintado de 0,6 a 1,5 mm, más ligero que el rack de palés. Una línea industrial de conformación por rodillo para este rango necesita un control fino del rodillo para evitar abolladuras tipo oil canning en la balda ancha y delgada. Los bastidores más pesados ayudan, pero el rectificado del rodillo importa más con calibres finos.
La planitud es la prueba. Una balda que ondea bajo carga es insegura, así que la línea de conformación por rodillo para estanterías debe mantener la chapa plana durante el plegado. Los rodillos laterales y un enderezador después de la última estación mantienen la balda fiel. Para una carga nominal, confirme la tolerancia de planitud antes de aceptar la muestra.

Cómo especificar la línea

Empiece por el ancho de la balda, el grado del acero y el patrón de ranuras. Una línea de conformación por rodillo para estanterías con baldas de 0,8 mm de 400 a 600 mm de ancho y una ranura estándar necesita de 10 a 14 estaciones y un punzón de prensa. Añada apilado automático para las baldas, ya que las estanterías largas y finas son incómodas de manipular a mano.
Las normas establecen el mínimo. Las estanterías deben cumplir RMI ANSI MH16.1 en Estados Unidos, FEM 10.2.02 en Europa, y usar ASTM A1008 acero de grado. Una línea ajustada a esos límites supera la auditoría del comprador y evita retrabajos en la balda y el montante.
La elección del recubrimiento también determina la línea. El bobinado pregalvanizado es lo más sencillo, pero los compradores que necesitan estanterías pintadas pueden querer pintura posterior o una pasada de bobinado prepintado. Una línea de conformación por rodillo para estanterías que maneja bobinado recubierto sin marcar la superficie protege el acabado a lo largo de los rodillos, lo cual importa en estanterías de venta y exposición donde los arañazos se notan.
Para el contexto de almacén, consulte nuestra guía de conformación de perfiles para logística de almacén. El guía de estanterías comerciales y de venta minorista cubre el lado del equipamiento de tienda. Nuestra guía de compra de montantes de rack examina el lado de los montantes más pesados.
La configuración de punzonado está en nuestra guía de instalación de matrices de perforado para conformación de perfiles. El calculadora de ancho y espesor de bobina dimensionan la banda, y la página línea de máquina de conformación de perfiles descripción general explica el sistema. Nuestra guía de velocidad de producción de estanterías de palés aplica el mismo método de rendimiento a una línea relacionada.

Errores comunes al comprar una línea de conformación por rodillo para estanterías

El primer error es comprar una línea de un solo ancho cuando los pedidos abarcan varios tamaños de balda. Una línea de conformación por rodillo para estanterías adaptada a un solo ancho le obliga a rechazar trabajo o a tener una segunda máquina. Los rodillos de cambio rápido cuestan más al principio, pero se amortizan rápido en un taller con pedidos mezclados.
El segundo error es ignorar la especificación de planitud de la balda. El acero galvanizado delgado ondula con facilidad, y una balda ondulada falla la prueba de carga ante el comprador. Pida al constructor una cifra de planitud en milímetros por metro, no solo «suficientemente plana», y compruébela en la primera muestra antes de que la línea se envíe.
El tercer error es tratar los soportes como algo secundario. Los soportes son pequeños pero de gran volumen, y un mal ángulo del gancho hace que todo el estante parezca flojo. Una línea de conformación por rodillo para estanterías que forma soportes en una estación dedicada mantiene el gancho repetible en tiradas largas.
El cuarto error es omitir el apilado automático en las baldas. Las estanterías largas y finas son incómodas de manipular a mano, y el apilado manual limita la velocidad de línea que acaba de pagar. El apilado automático suele recuperar más producción que un conformador más rápido.

Preguntas frecuentes

P: ¿Qué fabrica una línea de conformación por rodillo para estanterías industriales?

R: Forma baldas, montantes y soportes a partir de bobinado. La balda es la pieza de mayor volumen, el montante es la columna con ranuras y el soporte engancha la balda al montante. La mayoría de los talleres producen baldas y montantes en una sola línea.

P: ¿A qué velocidad funciona una línea para estanterías?

R: Una línea con punzón de prensa trabaja a 10–20 m/min en baldas y 10–15 m/min en montantes. Un punzón servo supera los 30 m/min en patrones ligeros. El patrón de agujeros de las baldas perforadas marca la velocidad real.

P: ¿Qué acero y calibre debo utilizar?

R: Las estanterías usan acero galvanizado o pintado de 0,6 a 1,5 mm, más ligero que el rack de palés. La línea de conformación por rodillo para estanterías debe controlar las abolladuras tipo oil canning en baldas anchas y delgadas, por lo que la calidad del rectificado del rodillo importa más que el peso del bastidor.

P: ¿Cuántas estaciones necesita la línea?

R: La mayoría de las baldas necesitan de 10 a 14 estaciones, y los montantes algo parecido. Más estaciones doblan con mayor suavidad, lo que mantiene plano el acero delgado. Una línea con rodillos de cambio rápido cubre varios anchos de balda desde una misma preparación.

P: ¿Qué normas se aplican a las estanterías?

R: Las estanterías deben cumplir RMI ANSI MH16.1 en Estados Unidos, FEM 10.2.02 en Europa y ASTM A1008 para el grado del acero. Confirme las clases que exige su comprador antes de construir la línea.

P: ¿Dónde conviene invertir primero en la línea?

R: Dimensione la línea según el ancho de balda y el patrón de ranuras, y después añada apilado automático para las baldas. Las estanterías largas y finas se manejan despacio a mano, así que el apilado suele recuperar más velocidad que un conformador más rápido.

Registro de cambios del artículo

Publicado originalmente: 6 de marzo de 2026
Última actualización: 12 de octubre de 2026
Registro de cambios:
  • 12 de octubre de 2026: Actualizado para cumplir con GEO. Se eliminaron el título sensacionalista «7 Powerful Secrets» y el sello del año «2026», y se añadió un bloque de respuesta directa, dos tablas, seis preguntas frecuentes con la pregunta en negrita y un registro de cambios con los meses escritos. Ampliado de 996 a unas 1.620 palabras. Se añadieron tres enlaces a fuentes autorizadas (RMI, FEM, ASTM) y ocho enlaces internos, incluida la página pilar. Se mantuvo el enfoque en estanterías industriales, distinto de las publicaciones sobre racks de palés y estanterías comerciales.
Próximos disparadores de revisión:** nueva revisión de RMI o FEM, un cambio del 20 por ciento en el interés de búsqueda por «línea de conformación por rodillo para estanterías industriales», lanzamiento de una nueva clase de velocidad de punzón servo, o un cambio en la norma de cargas de estanterías.

Índice de contenidos

Descubre más desde Believe Industry Company| Fabricante, proveedor y exportador de máquinas perfiladoras

Suscríbete ahora para seguir leyendo y obtener acceso al archivo completo.

Seguir leyendo