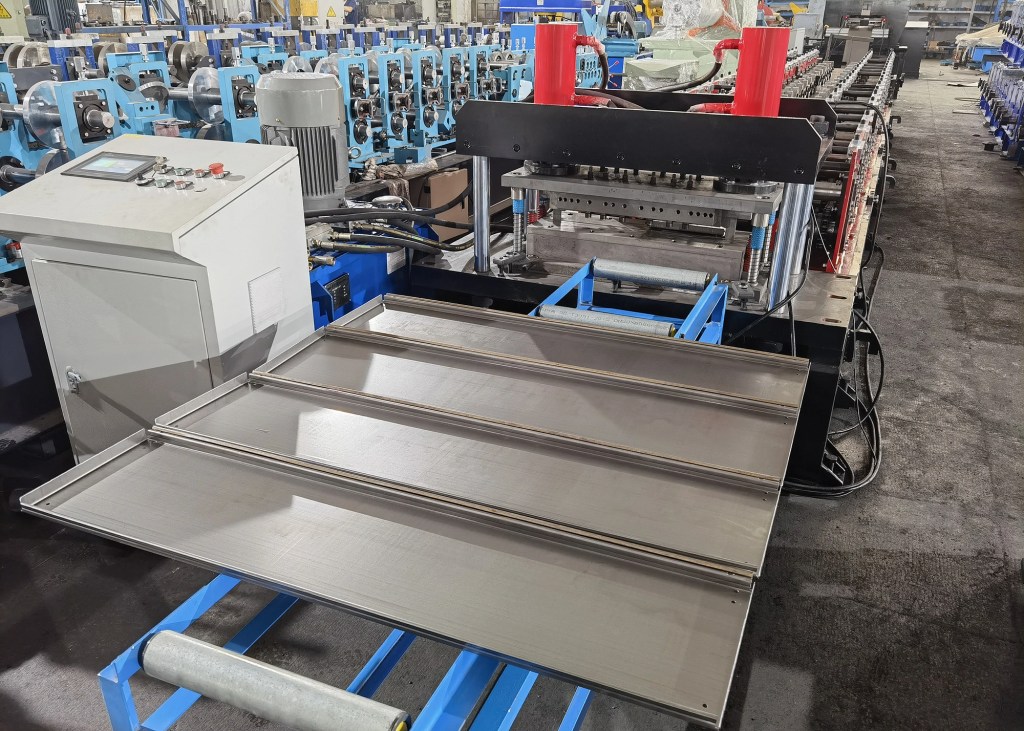
Endüstriyel Raf Rulo Şekillendirme Hattı

Endüstriyel Raf için Rulo Şekillendirme Hattı: Ne Üretir ve Nasıl Şartlanır

Projeniz için bir Profil Makinesi mi gerekiyor?
Believe Industry'dan ücretsiz teklif alın — 15 yılı aşkın özel profil bükme makinesi imalatı.
teklif isteği Katalog İndir

Endüstriyel Raf için Rulo Şekillendirme Hattı: Ne Üretir ve Nasıl Şartlanır

Endüstriyel raf rulo şekillendirme hattı, çelik rulodan vida kullanmayan raf sisteminin parçalarını üretir: raf tablası, dikme ve bunları birbirine kilitleyen braketler. Bir raf rulo şekillendirme hattı tek bir parça değil, bir profil ailesidir; bu yüzden hat aralarında uzun duraklama olmadan geçiş yapmalıdır. Bu kılavuz, hattın ne ürettiğini ve hacminize göre nasıl spesifikasyon vereceğinizi anlatır.
Kısa cevap: Endüstriyel raf rulo şekillendirme hattı, galvanizli rulodan raf tablaları, dikmeler ve braketleri biçimlendirir; delikleri ve yuvaları hat üzerinde açır. Tabla hatları 10–20 m/min, dikme hatları pres punç ile 10–15 m/min, servo ile 30 m/min üzerinde çalışır. Satın almadan önce profil aralığını, kalınlığı ve punç kütüphanesini tanımlayın.

Endüstriyel raf için rulo şekillendirme hattı ne üretir

Bir raf sisteminin üç biçimlendirilmiş parçası vardır. Tabla, yükü taşıyan düz veya profilli yüzeydir. Dikme, yuvaları olan dikey çelik sütundur. Braket, tablayı dike bağlar. Tam bir raf rulo şekillendirme hattı üçünü de üretir ve alıcı hatı, sevk ettiği parça karmasına göre boyutlandırır.
Tabla, en yüksek hacimli parçadır. Sığ bir tepsi veya kenarları geri dönümlü düz bir şerittir ve çoğu zaman ağırlık tasarrufu için perforasyonludur. Endüstriyel tabla hattı, geniş makaralar ve kararlı bir şerit yoluna ihtiyaç duyar; çünkü dalgalı bir tabla yükü sallar ve denetimden geçmez.

Profiller ve nasıl oluşturulur

Dikme, yuvası olan bir sütundur; fikir olarak palet rafı dikmesine benzer ama daha hafiftir. Raf rulo şekillendirme hattı yuva desenini deler, ardından dikmeyi büker. Braket biçimlendirme, kısa bir şeritten kanca ve kenar büken küçük bir hattır. Çoğu işletme tablaları ve dikmeleri tek hatta, braketleri ikinci bir hatta üretir.
ParçaNasıl oluşurAnahtar özellik
KatDönüş kenarlı sığ kanalDüzlük, deliklendirme
DikYuvalı dikme, ince sacYuva aralığı, düzlük
BracketKısa şeritten kanca ve dudakKanca açısı, tekrarlanabilirlik
Yalnızca bir tabla genişliğine göre takımlanan raf rulo şekillendirme hattı ucuz ama sınırlıdır. Hızlı değişen makaralı hat ise tek bir kurulumdan birkaç tabla genişliğini kapsar; bu da çeşitli sipariş veren işletmelere uygundur.

Hat hızı ve delme

Hız, delme yöntemine göre belirlenir. Pres punçlı bir raf rulo şekillendirme hattı tablalarda 10–20 m/min, dikmelerde 10–15 m/min çalışır. Servo punç, hafif desenlerde 30 m/min'i geçer. Perforasyonlu tablalar daha fazla delme süresi ister; bu yüzden gerçek hızı delik deseni belirler.
Delme yöntemiArka panel hızıDikme hızı
Hidrolik delme3-4 m/min3-4 m/min
Presle delme10 ila 20 m/dk10 ile 15 m/dk
Servo döndürme30 m/min üzeri30 m/min üzeri
Raf rulo şekillendirme hattını delik sayınıza göre planlayın. Niteliksel 40 m/min olarak belirtilmiş ama yoğun delikli bir tabloda 12 m/min'e düşen hat, sizin ürününüz için 12 m/min'lik bir hattır.

Malzeme ve toleranslar

Raflar, palet rafından daha hafif olan 0,6–1,5 mm galvanizli veya boyalı çelik kullanır. Bu aralık için endüstriyel raf rulo şekillendirme hattı, geniş ve ince tablada oil canning oluşumunu önlemek üzere hassas rulo kontrolü gerektirir. Daha ağır gövdeler yardımcı olur, ancak ince kalınlıkta rulo taşlamasının kalitesi daha belirleyicidir.
Düzlük ana testtir. Yük altında dalgalanan bir tabla güvenli değildir; bu yüzden raf rulo şekillendirme hattı şeridi bükme boyunca düz tutmalıdır. Yan makaralar ve son istasyondan sonraki düzeltici, tablayı sabit tutar. Anma yükü için, numuneyi kabul etmeden önce düzlük toleransını doğrulayın.

Hattın şartnamesi nasıl hazırlanır

Tabla genişliği, çelik sınıfı ve yuva deseniyle başlayın. 0,8 mm ve 400–600 mm genişlikte, standart yuvalı tablalar için gereken raf rulo şekillendirme hattı 10–14 istasyon ve bir pres punç gerektirir. Uzun ince raflar elle taşımakta zor olduğu için tablalara otomatik istifleme ekleyin.
Standartlar tabanı belirler. Raflar şunlara uymalıdır: RMI ANSI MH16.1 ABD'de, FEM 10.2.02 Avrupa'da ve ASTM A1008 belirtilen sınıfta çelik. Bu sınırlara göre ayarlanmış hat, alıcının denetiminden geçer ve tablada ile dikmede yeniden işlemeyi önler.
Kaplama seçimi de hattın yapısını belirler. Ön galvanizli rulo en basit olanıdır; ancak boyalı raf isteyen alıcılar sonradan boyama veya ön boyalı rulo beslemesi isteyebilir. Kaplama roloları, yüzeyde iz bırakmadan işleyen bir raf rulo şekillendirme hattı, malzemeyi rulo boyunca geçerken kaplamayı korur; bu, çiziklerin görüldüğü perakende ve teşhir raflarında önemlidir.
Depo bağlamı için depo lojistiği roll forming rehberisayfasına bakın. Burada perakende ve ticari raf kılavuzu mağaza tertibi tarafını ele alır. Bizim dikil raf alıcı kılavuzu daha ağır dikme tarafına bakar.
Delme ayarı roll forming delme kalıbı montaj rehberisayfasına bakın. Burada rulo genişliği ve kalınlığı hesaplayıcısı şeridi boyutlandırır, ayrıca Rulo şekillendirme makinesi hattı genel bakış bölümü sistemi açıklar. Bizim palet rafı üretim hızı rehberi aynı verim yöntemini ilgili bir hatta uygular.

Endüstriyel raf için rulo şekillendirme hattı alırken yaygın hatalar

İlk hata, siparişler birkaç tabla genişliğine yayıldığında tek genişlikte bir hat satın almaktır. Tek bir genişliğe göre takımlanmış bir raf rulo şekillendirme hattı sizi iş reddetmeye veya ikinci bir makine çalıştırmaya zorlar. Hızlı değişen makaralar başta daha pahalıdır, ancak karışık siparişli bir iş atölyesinde çabuk amorti olur.
İkinci hata, tabla düzlük şartını göz ardı etmektir. İnce galvanizli çelik kolayca dalgalanır ve dalgalı bir tabla alıcının yük testini geçemez. İnşaatçıdan sadece yeterince düz değil, metre başına milimetre cinsinden bir düzlük değeri isteyin ve hattı sevk etmeden önce ilk numunede bunu doğrulayın.
Üçüncü hata, braketleri sonradan düşünülen bir unsur saymaktır. Braketler küçük ama yüksek hacimlidir ve kötü bir kanca açısı rafın tamamını gevşek gösterir. Braketleri ayrı bir istasyonda biçimlendiren bir raf rulo şekillendirme hattı, uzun serilerde kanca geometrisini tekrarlanabilir tutar.
Dördüncü hata, tablalarda otomatik istifleme eklememektir. Uzun ince raflar elle taşımakta zordur ve manuel istifleme, yeni bedelini ödediğiniz hat hızını sınırlar. Otomatik istifleme genellikle daha hızlı bir makineden daha fazla üretim geri kazandırır.

Sıkça sorulan sorular

S: Endüstriyel raf için rulo şekillendirme hattı ne üretir?

Cevap: rulodan raf tablaları, dikmeler ve braketleri biçimlendirir. Tabla en yüksek hacimli parçadır, dikme yuvalı sütundur ve braket tablayı dikeye bağlar. Çoğu atölye tablaları ve dikmeleri tek hatta üretir.

S: Raf hattı hangi hızda çalışır?

Cevap: pres punçlı hat tablalarda 10–20 m/min, dikmelerde 10–15 m/min çalışır. Servo punç hafif desenlerde 30 m/min'i geçer. Perforasyonlu tablalardaki delik deseni gerçek hızı belirler.

S: Hangi çeliği ve hangi kalınlığı kullanmalıyım?

Cevap: raflar, palet rafından daha hafif olan 0,6–1,5 mm galvanizli veya boyalı çelik kullanır. Raf rulo şekillendirme hattı, ince ve geniş tablarda oil canning oluşumunu kontrol etmelidir; bu yüzden makara taşlamasının kalitesi, gövde ağırlığından daha önemlidir.

S: Hat kaç istasyona ihtiyaç duyar?

Cevap: tabloların çoğu 10–14 istasyon ister; dikmeler için de benzer sayı geçerlidir. Daha fazla istasyon daha yumuşak bükme demektir, bu da ince çeliği düz tutar. Hızlı değişen makaralı hat, tek kurulumdan birkaç tabla genişliğini kapsar.

S: Raflar için hangi standartlar geçerlidir?

Cevap: raflar ABD'de RMI ANSI MH16.1, Avrupa'da FEM 10.2.02 ve çelik sınıfı için ASTM A1008 standardına uymalıdır. Hattı kurmadan önce alıcınızın istediği sınıfları doğrulayın.

S: Hatta önce nereye yatırım yapılmalı?

Cevap: hattı tabla genişliğine ve yuva desenine göre boyutlandırın, ardından tablalara otomatik istifleme ekleyin. Uzun ince raflar elle yavaş işlenir; bu yüzden istifleme genellikle daha hızlı bir form makinesinden daha fazla hız geri kazandırır.

Makale Değişiklik Kaydı

İlk yayın tarihi: 6 Mart 2026
Son güncelleme: 12 Ekim 2026
Değişlik günlüğü:
  • 12 Ekim 2026: GEO uyumluluğu için yenilendi. Tıklama avcısı “7 Powerful Secrets” başlığı ve “2026” yıl etiketi kaldırıldı; doğrudan yanıt bloğu, iki tablo, altı soru (soru başlıkları kalın) ve ay adlarının yazıyla belirtildiği değişiklik kaydı eklendi. 996 kelimeden yaklaşık 1.620 kelimeye genişletildi. Üç yetkili kaynak bağlantısı (RMI, FEM, ASTM) ve ana sayfa dâhil sekiz dahili bağlantı eklendi. Endüstriyel raf odağı korundu; bu, palet rafı ve perakende rafı yazılarından farklıdır.
**Sonraki inceleme tetikleyicileri:** RMI veya FEM standardında yeni revizyon, sanayi raf rulo şekillendirme hattı arama ilgisinde yüzde 20'lik değişim, yeni bir servo punç hız sınıfının lansmanı veya raf yük standardında değişiklik.

İçindekiler

Yeni Güncellemeler