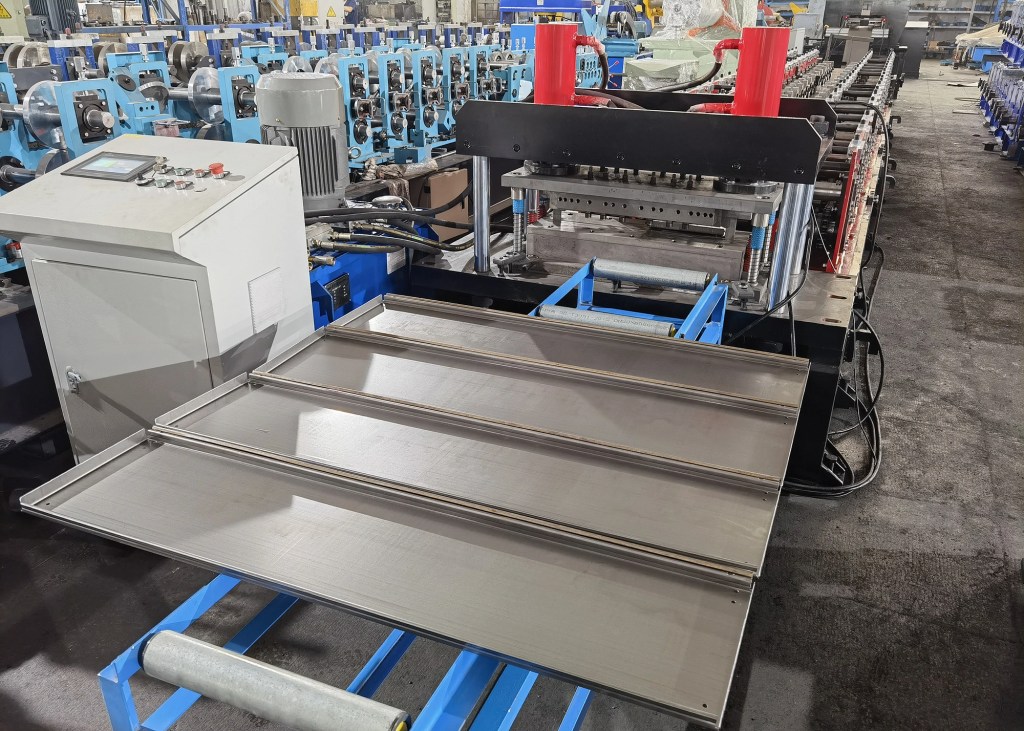
خط تشكيل الرفوف الصناعية

خط التشكيل باللف للرفوف الصناعية، ماذا يُنتج وكيف تحدد مواصفات الخط

هل تحتاج إلى آلة التشكيل باللف لمشروعك؟
اطلب عرض سعر مجاني من Believe Industry — أكثر من 15 عامًا في تصنيع آلات التشكيل الملف حسب الطلب.
طلب عرض أسعار تنزيل الكتالوج

خط التشكيل باللف للرفوف الصناعية، ماذا يُنتج وكيف تحدد مواصفات الخط

تبني خط التشكيل باللف للرفوف الصناعية أجزاء نظام رفوف بدون براغي من ملف الصفيح: اللوح، والقائم الرأسي، والأقواس التي تربطهما معًا. أما خط التشكيل باللف للرفوف هو عائلة من المقاطع لا قطعة واحدة، لذا يجب أن ينتقل الخط بينها دون توقف طويل. ويشرح هذا الدليل ما ينتجه الخط وكيف تحدد مواصفات واحد حسب حجم إنتاجك.
الإجابة المختصرة: يشكّل خط التشكيل باللف للرفوف الصناعية ألواح الرفوف والقوائم الرأسية والأقواس من ملف مجلف، وهو يثقب الثقوب والفتوح أثناء مرور المادة. وتعمل أسطح الألواح على 10 إلى 20 m/min ، وخطوط القوائم على 10 إلى 15 m/min مع المثقب المدرسي، وفوق 30 m/min مع المؤرشف. وحدد نطاق المقاطع والسماكة ومكتبة التثقيب قبل الشراء.

ماذا تُنتج خط التشكيل باللف للرفوف الصناعية؟

يتألف نظام الرفوف من ثلاث قطع مشكَّلة. اللوح هو الرف المستوي أو المجوَّف الذي يحمل الحمل، والقائم هو العمود الرأسي ذي الفتحات، والزاوية تربط اللوح بالقائم. ويصنع خط التشكيل باللف الكامل للرفوف القطع الثلاث، ويحدّد المشتري مقاسه بحسب مزيج القطع التي يشحنها.
اللوح هو أكثر القطع حجمًا في الإنتاج. فهو صينية سطحية أو شريط مسطح بحواف مرتجعة، وكثيرًا ما يكون مثقوبًا لتوفير الوزن. ويحتاج خط التشكيل باللف الصناعي للرفوف إلى اللواحذوالبكرات العريضة ومسار شريط مستقر، لأن اللوح المتموج يجعل الحمولة تتأرجح ويفشل في الفحص.

البروفايلات وكيفية تشكيلها

القائم الرأسي عمود ذو فتحات، يشبه في الفكرة قائم رفوف المنصات لكنه أخف. ويثقب خط التشكيل باللف للرفوف نمط الفتحات ثم يثني القائم. أما تشكيل الأقواس فهو خط صغير يثني خطافًا وحرفًا من شريط قصير. وتُشغّل معظم المصانع الألواح والقوائم على خط واحد والأقواس على خط ثانٍ.
Partطريقة التشكيلالمواصفة الأساسية
Deckصينية ضحلة بحافة راجعةالاستواء والثقب
وضع مستقيمعمود ذو فتحات، سماكة خفيفةتباعد الفتحات والاستقامة
Bracketخطاف وشفقة من شريط قصيرزاوية الخطاف وقابلية التكرار
خط التشكيل باللف للرفوف المزوّد بعدّة لعرض لوح واحد رخيص لكنه محدود. أما الخط ذو البكرات سريعة التبديل فيغطي عدة عروض للألواح من إعداد واحد، وهو ما يناسب المصانع ذات الطلبات المتنوعة.

سرعة الخط وعملية الثقب

تتبع السرعة طريقة التثقيب. ويعمل خط التشكيل باللف للرفوف المزوّد بمثقب مدرسي على 10 إلى 20 m/min للألواح وعلى 10 إلى 15 m/min للقوائم. ويتجاوز المثقب المؤرشف 30 m/min مع الأنماط الخفيفة. أما الألواح المثقوبة فتحتاج وقت تثقيب أطول، لذا فإن نمط الثقوب هو الذي يحدد السرعة الفعلية.
طريقة الثقبسرعة اللوح الخلفيسرعة العمود المعدني
ثقب هيدروليكيمن 3 إلى 4 m/minمن 3 إلى 4 m/min
ثقب بالضغطمن 10 إلى 20 m/minمن 10 إلى 15 m/min
دوّار بالسيرفوأكثر من 30 m/minأكثر من 30 m/min
خطّط لخط التشكيل باللف للرفوف وفق عدد الثقوب. فالخط المصنّف عند 40 m/min لكنه يتوقف فعليًا عند 12 m/min مع لوح كثيف الثقب يبقى عمليًا خطًا عند 12 m/min لمنتجك.

المادة والتحملات

تستخدم الرفوف فولاذًا مجلفًا أو مدهونًا بسماكة 0.6 إلى 1.5 mm، وهو أخف من رفوف المنصات. ويحتاج خط التشكيل باللف الصناعي للرفوف لهذا النطاق إلى تحكم دقيق في البكرات لتجنّب التجعّد على اللوح العريض الرفيع. وتفيد الهياكل الأثقل، لكن دقة طحن البكرة أهم عند السماكات الرقيقة.
الاستواء هو الاختبار. فاللوح الذي يتموّج تحت الحمل غير آمن، لذا يجب أن يحافظ خط التشكيل باللف للرفوف على الشريط مسطحًا أثناء الانحناء. وتحافظ البكرات الجانبية وأداة التقويم بعد المحطة الأخيرة على استقامة اللوح. أما للحمل المقنن، فأكّد سماحية الاستواء قبل قبول العينة.

كيفية تحديد مواصفات الخط

ابدأ من عرض اللوح ودرجة الفولاذ ونمط الفتحات. ويحتاج خط التشكيل باللف للرفوف لألواح بسماكة 0.8 mm وبعرض من 400 إلى 600 mm مع فتحة قياسية إلى 10–14 محطة ومثقب مدرسي. وأضف تكديسًا آليًا للألواح، فالرفوف الطويلة الرفيعة يصعب مناولتها يدويًا.
تضع المعايير الحد الأدنى. ويجب أن تستوفي الرفوف RMI ANSI MH16.1 في الولايات المتحدة، FEM 10.2.02 في أوروبا، واستخدام ASTM A1008 فولاذ درجة. والخط المضبوط على تلك الحدود يجتاز تدقيق المشتري ويتجنّب إعادة العمل على اللوح والقائم.
يؤثر اختيار الطلاء في شكل الخط أيضًا. فملف الصفيح المجلف مسبقًا هو الأسهل، لكن المشترين الذين يحتاجون رفوفًا مدهونة قد يطلبون طلاءً لاحقًا أو تشغيل ملف مدهون مسبقًا. ويحمي خط التشكيل باللف للرفوف الذي يعالج الملف المطلي دون أن يترك أثرًا على السطح، طبقة التشطيب عبر البكرات، وهو أمر مهم في رفوف التجزئة والعرض حيث تظهر الخدوش.
بالنسبة لسياق المستودعات، راجع دليل التشكيل باللف لوجستيات المستودعات. ال دليل الرفوف التجارية وأرفعة التجزئة يتناول جانب تجهيز المتاجر. ودليلنا دليل مشتري القوائم الرأسية للرفوف يتناول جانب القوائم الأثقل.
إعداد التثقيب موجود في دليل تركيب خراطيش الثقب في التشكيل باللف. ال حاسبة عرض الملف وسمكه تحدد أبعاد الشريط، وتوضح صفحة خط آلة التشكيل باللف النظرة العامة تشرح النظام. ودليلنا دليل سرعة إنتاج رفوف المنصات يطبّق منهجية الإنتاجية نفسها على خط ذي صلة.

أخطاء شائعة عند شراء خط التشكيل باللف للرفوف الصناعية

الخطأ الأول هو شراء خط بعرض واحد عندما تمتد الطلبات على عدة أحجام للألواح. فيجب خط التشكيل باللف للرفوف المزوّد بعدّة لعرض واحد على رفض طلبات أو تشغيل آلة ثانية. وتكلّف البكرات سريعة التبديل أكثر في البداية لكنها تسترد تكلفتها سريعًا في الورشة التي تتنوع طلباتها.
الخطأ الثاني هو تجاهل مواصفة استواء اللوح. فالفولاذ المجلف الرفيع يتموّج بسهولة، واللوح المتموّج يسقط في اختبار الحمل عند المشتري. اطلب من البنّاء رقمًا للاستواء بالمليمتر لكل متر لا مجرد «مسطح كفاية»، وتحقق منه في أول عينة قبل شحن الخط.
الخطأ الثالث هو اعتبار الأقواس أمرًا ثانويًا. فالأقواس صغيرة لكن حجمها كبير، وزاوية الخطاف السيئة تجعل الرف كله يبدو مفككًا. ويحافظ خط التشكيل باللف للرفوف الذي يشكّل الأقواس في محطة مخصصة على ثبات الخطاف في الجولات الطويلة.
الخطأ الرابع هو إهمال التكديس الآلي للألواح. فالرفوف الطويلة الرفيعة يصعب مناولتها يدويًا، والتكديس اليدوي يحدّ من سرعة الخط التي دفعت ثمنها. والتكديس الآلي يستعيد عادةً إنتاجًا أكثر مما كانت ستعطيه آلة تشكيل أسرع.

الأسئلة الشائعة

س: ماذا تُنتج خط التشكيل باللف للرفوف الصناعية؟

الجواب: يشكّل ألواح الرفوف والقوائم الرأسية والأقواس من الملف. اللوح هو أكثر القطع حجمًا، والقائم هو العمود ذو الفتحات، والزاوية تربط اللوح بالقائم. وتُشغّل معظم الورش الألواح والقوائم على خط واحد.

س: ما سرعة التشغيل لخط الرفوف؟

الجواب: يعمل خط المثقب المدرسي على 10–20 m/min للألواح وعلى 10–15 m/min للقوائم. ويتجاوز المثقب المؤرشف 30 m/min مع الأنماط الخفيفة. ونمط ثقوب الألواح المثقوبة يحدد السرعة الفعلية.

س: أي فولاذ وأي سماكة ينبغي أن أستخدم؟

الجواب: تستخدم الرفوف فولاذًا مجلفًا أو مدهونًا بسماكة 0.6 إلى 1.5 mm، وهو أخف من رفوف المنصات. ويجب أن يتحكم خط التشكيل باللف للرفوف في التجعّد على الألواح الرفيعة العريضة، لذا فإن جودة طحن البكرة أهم من وزن الهيكل.

س: كم عدد المحطات التي يحتاجها الخط؟

الجواب: تحتاج معظم الألواح إلى 10–14 محطة، وكذلك القوائم تقريبًا. والمحطات الأكثر ثنيًا ألطف، مما يبقي الفولاذ الرفيع مسطحًا. والخط ذو البكرات سريعة التبديل يغطي عدة عروض للألواح من إعداد واحد.

س: ما المعايير المطبقة على الرفوف؟

الجواب: يجب أن تستوفي الرفوف المعيار RMI ANSI MH16.1 في الولايات المتحدة، والمعيار FEM 10.2.02 في أوروبا، والمواصفة ASTM A1008 لدرجة الفولاذ. أكّد الفئات التي يطلبها المشتري قبل بناء الخط.

س: أين يُفضَّل الاستثمار في الخط أولًا؟

الجواب: اضبط مقاس الخط حسب عرض اللوح ونمط الفتحات، ثم أضف تكديسًا آليًا للألواح. فالرفوف الطويلة الرفيعة بطيئة المناولة باليد، لذا يستعيد التكديس سرعة أكثر مما تفعله آلة تشكيل أسرع.

سجل تعديلات المقال

نشر في الأصل: 6 مارس 2026
آخر تحديث: 12 أكتوبر 2026
Changelog:
  • 12 أكتوبر 2026: تم التحديث للامتثال لمتطلبات GEO. أُزيل العنوان الاستعرازي «7 Powerful Secrets» وختم عام «2026»، وأُضيف كتلة إجابة مباشرة، وجدولان، وستة أسئلة شائعة بأسئلة مُبرَزة، وسجل تغييرات بأسماء الأشهر مكتوبة. وسُعّ المقال من 996 إلى نحو 1,620 كلمة. وأُضيفت ثلاثة روابط لمصادر موثوقة (RMI، FEM، ASTM) وثمانية روابط داخلية منها الصفحة المحورية. وأُبقي على تركيز الرفوف الصناعية، وهو مختلف عن مقالات رفوف المنصات ورفوف المتاجر.
**محفزات المراجعة التالية:** إصدار جديد من معيار RMI أو FEM ، أو تغيّر بنسبة 20 بالمئة في الاهتمام بالبحث عن «خط التشكيل باللف للرفوف الصناعية»، أو إطلاق فئة سرعة جديدة للمثقب المؤرشف، أو تغيّر في معيار أحمال الرفوف.

جدول المحتويات

اكتشاف المزيد من Believe Industry Company| مُصنّع ومورّد ومُصدّر آلات التشكيل بالدرفلة

اشترك الآن للاستمرار في القراءة والحصول على حق الوصول إلى الأرشيف الكامل.

تابع القراءة