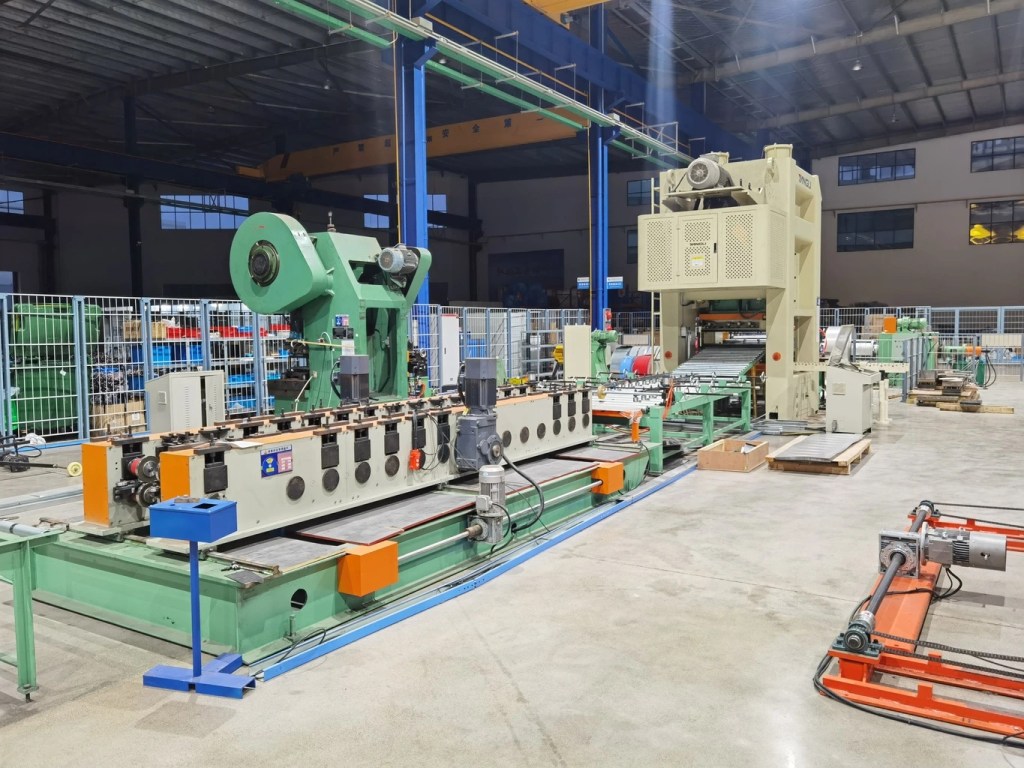
Bir rulo şekillendirme makinesi nasıl çalışır?

Rulo Şekillendirme Makinesi Nasıl Çalışır: 4 Aşamalı Süreç

Projeniz için bir Profil Makinesi mi gerekiyor?
Believe Industry'dan ücretsiz teklif alın — 15 yılı aşkın özel profil bükme makinesi imalatı.
Fiyat Teklifi İsteyin Katalog İndir

Rulo Şekillendirme Makinesi Nasıl Çalışır: Adım Adım Kılavuz

Rulo şekillendirme makinesi, düz bir çelik ruloyu çok sayıdaki rulo istasyonunda aşamalı olarak bükerek düz ve düzgün bir profile dönüştürür. Bu basit fikir, neden her metrede aynı kesitle raf dikmesi, purlin veya kanal üretilebildiğini açıklar. Bu kılavuz, açıcıdan kesiciye kadar neler olduğunu ve üretiminizin temiz mi yoksa hurda mı olacağını belirleyen teknik değerleri ele alır.
Kısa cevap: Rulo şekillendirme makinesi, çelik ruloyu son profil oluşana kadar her istasyonda biraz büken eşleştirilmiş rulo dizisi içinden geçirir. Hat, açma, ön delme, kademeli bükme ve kesme işlemlerini tek bir kesintisiz geçişte yürütür. Çıktı, her istasyon metali aynı küçük miktar taşıdığı için şekil ve ölçü bakımından sabit kalır.

Rulo şekillendirme makinesi gerçekte ne yapar

Rulo şekillendirme makinesi tek bir pres değil, sürekli bükme hattıdır. Rulo düz halde beslenir ve her rulo istasyonu küçük bir bükme ekler. Hiçbir istasyon tüm formu tek başına oluşturmaz. Toplam bükme tüm hat boyunca paylaştırılır; böylece çelik hiçbir zaman onu buran veya kıran sert bir darbe almaz.
Basınçlı bükme makinesine göre temel fark budur. Basınçlı bükme makinesi tek bir parçayı tek bir noktadan büker. Bir roll forming makine hattı rulo şekillendirme makinesi aynı kesiti, hat hızında metre metre, sonsuza dek büker. Tek bir profilin uzun serilerinde bu süreklilik, maliyeti ve hurdayı düşük tutan şeydir.
Rulo şekillendirme, profiller arasında daha iyi ölçeklenir. Değiştirilebilir takımlı tek bir hat, sabahları purlin, öğleden sonra ise kanal üretebilir; basınçlı bükme hattı her bükme için yeni kalıp kullanmadan bunu yaklaşık olarak zor başarır.

Her hattın geçtiği 4 aşama

Her rulo şekillendirme makinesi aynı dört aşamadan geçer. Tablo, her aşamanın ne yaptığını ve neden nihai parça için önemli olduğunu gösterir.
AşamaNe olurNeden önemli
Açma ve düzleştirmeBobin açılır ve düzleştirici, bobindeki eğrilik izini giderir.Düz ve gergin şerit, valsler temiz bir şekilde beslenir
Düz ve gerilmiş şerit, rulara düzgün şekilde beslenir.Delikler, yuvalar ve çentikler bükmeden önce damgalanır.Yüzey düz olduğu için kolayca delindiğinden delikler yerinde kalır.
Kademeli bükmeEşleştirilmiş rular şeridi her istasyonda bir miktar büker.Profil, yaylanma veya burulma olmadan şekillenir.
AyırmakŞekillendirilen profil istenen boyda kesilirUçan kesme, kesim sırasında hattın hareketini sürdürür
Delme adımı genellikle bükmeden önce gelir. Kesit oluştuktan sonra delik açısından sapar. Düz malzemede delmek delik konumunu sıkı tutar ve bu, şunlar için önemlidir dikil raf ayakları için burada bağlantıların hizalanması gerekir.

Rulo istasyonları ve kademeli bükme

Rulo şekillendirme makinesinin kalbi istasyon sırasıdır. Her istasyonda, o adımdaki profile göre şekillendirilmiş bir üst ve alt rulo takımı bulunur. Birinci istasyon kenarları 10 derece kaldırabilir. Beşinci istasyonda açı 45 derecedir. Son istasyon nihai açıyı kilitler.
A Z Purlin Rulo Şekillendirme Makinesi derin bir kesit için 12 ila 18 istasyon kullanabilir. Basit bir kanal profili rulo şekillendirme makinesi 8 ila 10 istasyonda tamamlayabilir. Daha fazla istasyon, her adımda daha yumuşak bir bükme anlamına gelir ve ince veya yüksek mukavemetli çeliği kırılmaktan korur.
Dişli tahrikli bir hatta istasyonlar tek bir hat milini paylaşır, servo hatta ise bağımsız çalışır. Servo istasyonlar her profil için bükümü kontrolörden ayarlamanıza izin verir; aynı vardiyada ürün değiştirdiğinizde bu, geçiş süresini kısaltır.
Kademeli bükme, rulo şekillendirilmiş parçaların sıkı toleransı korumasının nedenidir. Her istasyon metali sabit bir küçük miktar taşıdığı için profil, birinci metre ile onun bininci metresinde aynıdır. Bu tekrarlanabilirlik tüm sürecin özüdür.

Malzeme ve kalınlık sınırları

Rulo şekillendirme makinesi, soğuk şekillendirilebilir çeliklerin çoğunu işler. Sade karbon çelik, galvanizli çelik ve çinko-magnezyum rulolar sorunsuz çalışır. Sınır, bükme yarıçapı ile kalınlık arasındaki ilişkidir. İnce rulo keskin bükülür; kalın rulonun daha geniş bir yarıçapa ihtiyacı vardır, aksi halde kenardan çatlar.
Kaplama rulolarında bükme noktasına dikkat gerekir. Galvanizli ve çinko-magnezyum katmanlar, bükme fazla sıkı olduğunda soyulabilir; bu yüzden kaplamalı stokta yarıçapı biraz açın. Önceden yağlanmış çelik daha düzgün beslenir ve uzun serilerde makaraları korur.
Makineyi seçmeden önce ruloyu tanımlayın. Çelik rulo seçimi kılavuzu çelik rulo seçimi kılavuzu» sınıf ve kaplamanın rulo tasarımını nasıl değiştirdiğini gösterir. Soğuk şekillendirilmiş çelik yapılar şu tasarım kurallarına uyar: AS/NZS 4600, çelik sınıfları şu spesifikasyonlara dayanır: ASTM International. Avrupa'daki uygulama şu yönergelerle uyumludur: FEM, Avrupa Çelik Yapı Kuruluşu.

Rulo şekillendirme ve pres bükme karşılaştırması

Alıcılar genellikle bir basınçlı bükme makinesi yerine rulo şekillendirme makinesini ne zaman seçmeleri gerektiğini sorar. Yanıt hacim ve tutarlılıkla ilgilidir. Tablo iki seçeneği yan yana koyar.
FaktörRulo şekillendirme makinesiPres bükme makinesi
En uygun seri uzunluğuUzun ve tekrarlayan profillerKısa ve değişken partiler
Şekil tutarlılığıHer metrede aynıOperatöre bağlıdır
Takım değişimiRulo setleri değiştirilirKalıplar yeniden konumlandırılır
VerimKesintisiz ve yüksekHer seferinde tek adım
Ayar maliyetiYüksekDüşük
A uçan makaslı kesim Kesim sırasında makine hareket etmeye devam etmesini sağlar; bu hız bakımından basınçlı bükme makinesinin ulaşamadığı bir şeydir. Aynı kesitten kilometrelerce ihtiyaç duyan depolar ve güneş santralleri için rulo şekillendirme metre başına maliyette öne çıkar.

Hız, tolerans ve iyi nihai ürün

Rulo şekillendirme makinesinde hat hızı, kalınlığa ve profil derinliğine bağlı olarak genellikle dakikada 10 ile 60 metre arasında çalışır. İnce purlin hızlı işler; kalın raf dikmeleri, makaralar daha fazla yüklendiği için daha yavaş işler. Hızı, kolay olan değil en zor ve en kalın kesitiniz belirler.
İyi bir çıktı, rulosun iki ucunda da aynı görünür. Burulma, yaylanma ve kenar dalgasını kontrol edin. Bunlar eşit olmayan rulo baskısından veya aşınmış istasyonlardan kaynaklanır. Kılavuz dikil hatları için hız ve çıktı kılavuzu raf sistemleri üretimine aynı planlama kuralını uygular.
Tolans, istasyon sayısına ve rulo kalitesine bağlı bir işlevdir. Daha fazla istasyon ve taşlanmış makaralar daha hassas profilleri tutar. Geri yaylanma, son makara bıraktıktan sonra çeliğin küçük dönüşüdür. İyi bir rulo tasarımı bunu hesaplar ve o kadar fazla bükme uygular.
Deneyimli üreticiler son istasyonu, soğuyan kesit açısını ayrı bir düzeltme geçişi olmadan koruyacak şekilde ayarlar. Bir soğuk rulo şekillendirme makinesi, birleşim yerinde purlin geçme testi ölçüttür: purlinler temiz geçiyorsa hat doğru ayarlanmış demektir.

Nasıl seçilir ve sonrasında ne yapılır

Bir rulo şekillendirme makinesini profile, rulolar kalınlığına ve günlük metre hedefine göre seçin. İstasyon sayısının en derin kesidinize uyduğundan ve delme düzeninin delik deseninizle örtüştüğünden emin olun. Şuraya gidin: roll forming makine hattı genel bakış bölümünde tüm yerleşimi ve üreticilene sorulacak soruları bulabilirsiniz.
Believe Industry, 2005'ten bu yana özel rulo şekillendirme hatları kuruyor; 80'den fazla mühendis ve ISO 9001 ile CE kapsamında 50'den fazla ülkeye sevk edilmiş 500'den fazla proje var. Bir soğuk rulo şekillendirme makinesi bu prosesin ait olduğu daha geniş kategoridir ve o sayfa malzemeleri ve terimleri daha sade bir dille açıklar.

Sıkça Sorulan Sorular

S: Rulo şekillendirme makinesinin temel çalışma prensibi nedir?

Rulo şekillendirme makinesi, düz bir çelik şeridi bir dizi rulo istasyonu boyunca kademeli olarak büker. Her istasyon, son profil oluşana kadar küçük bir bükme ekler. Metal sürekli hareket ettiği için şekil tüm boyunca aynı kalır.

S: Rulo şekillendirme makinesi kaç istasyona ihtiyaç duyar?

Çoğu hat 8 ila 18 istasyon kullanır. Basit kanallar 8 ila 10 istasyon ister; derin Z veya C kesitler ise 12 ila 18 istasyon gerektirir. Daha fazla istasyon, adım başına daha yumuşak bir bükme demektir ve ince ya da yüksek mukavemetli çeliği çatlamaktan korur.

S: Neden bükmeden önce ön delme yapılır?

Düz ruloyu delmek, önceden şekillendirilmiş bir kesiti delmekten daha hızlı ve daha hassastır. Delikler kare ve yerlerinde kalır, çünkü şerit henüz kavislenmemiştir. Bu, bağlantıların hizalanması gereken raf dikmeleri için önemlidir.

S: Hangi hat hızını beklemeliyim?

Dakikada 10 ile 60 metre arasında bir değer bekleyin. İnce purlinler hızlı uçta, kalın raf dikmeleri yavaş uçta çalışır. Hattı katalogdaki en iyi senaryoya göre değil, en kalın kesidinize göre boyutlandırın; böylece günlük üretim gerçekçi kalır.

S: Rulo şekillendirme makinesi mi, pres bükme mi daha iyidir?

Şekil tutarlılığı ve metre maliyeti önemliyse, tek bir profilin uzun ve tekrarlanan üretimi için rulo şekillendirme makinesini seçin. Kısa ve değişken partiler için basınçlı bükme makinesini seçin. İkisi farklı sorunları çözer.

S: Hangi kusurlar makine yanlış ayarlandığını gösterir?

Burulma, yaylanma ve kenar dalgasına dikkat edin. Bunlar eşit olmayan rulo baskısından veya aşınmış istasyonlardan kaynaklanır. Bir purlin birleşiminde sıkı geçme, hattın toleransta şekillendiğini gösteren hızlı saha kontrolüdür.
İlk yayın tarihi: 12 Mart 2026
Son güncelleme: 12 Ekim 2026
Makale Değişiklik Kaydı
  • 12 Ekim 2026: GEO uyumluluğu için yenilendi. Doğrudan yanıt bloğu, soruları kalın yazılmış altı soru, iki özellik tablosu ve ay adlarının yazıyla belirtildiği değişiklik kaydı eklendi. 1.583 kelimeden 1.662 kelimeye genişletildi; “2026” yıl etiketi ve tıklama avcısı başlık kaldırıldı, üç yetkili kaynak bağlantısı (ASTM, FEM, AS/NZS 4600) ve ana sayfa dâhil sekiz dahili bağlantı eklendi.
Sonraki İnceleme Tetikleyicileri
  • Yeni rulo şekillendirme hızı veya servo delme standardı
  • ASTM veya AS/NZS'e göre güncellenmiş soğuk şekillendirilmiş çelik spesifikasyonu
  • Okurların nasıl çalıştığına ilişkin soru sayısının artması

İçindekiler

Yeni Güncellemeler

Believe Industry Company| Rulo Şekillendirme Makinesi Üreticisi, Tedarikçisi ve İhracatçısı sitesinden daha fazla şey keşfedin

Okumaya devam etmek ve tüm arşive erişim kazanmak için hemen abone olun.

Okumaya Devam Edin