Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Resposta curta: Uma perfiladeira de chapas IBR transforma bobina galvanizada no perfil para telhado e parede Inverted Box Rib usado em toda a África do Sul. Uma linha padrão processa tira de 0.4 a 0.8 mm em 18 a 22 estações de conformação, com velocidade de 10 a 12 m/min, e corta cada chapa com uma matriz hidráulica conforme o perfil. Dois desenhos definem as ferramentas: IBR 686 e IBR 890. Ambos mantêm a altura de nervura de 37 mm.
O perfil é simples de descrever e difícil de fabricar bem. Nervuras trapezoidais, um enrijecedor em cada vale e uma sobreposição lateral que precisa vedar na obra. Um laminador que acerta a altura da nervura ainda pode falhar na forma da sobreposição ou no comprimento de corte.
Construímos linhas de roll forming desde 2005 e as enviamos para mais de 50 países. Esta página fica com a máquina de chapa IBR: ferramentaria, layout, corte, troca de perfil e verificações pré-envio. Para geometria de perfis e normas sul-africanas, leia O que é a chapa de telhado IBR. Para comparações de fornecedores e preços, use o guia de compra de perfiladeira de chapas para telhado.
IBR significa Inverted Box Rib. As nervuras trapezoidais são prensadas a partir de um vale plano, com uma pequena nervura de enrijecimento dentro de cada vale. As fixações de telhado passam pelo canal estreito, as de parede pelo canal largo. Um único jogo de rolos atende às duas aplicações.
Uma perfiladeira de chapas IBR não produz fixadores, fechamentos, cumeeiras ou rufos e não faz o corte longitudinal da bobina. A bobina precisa chegar na largura indicada no desenho do perfil. Esse desenho é o primeiro item a definir na consulta.
Uma perfiladeira de chapas IBR normalmente alimenta bobina galvanizada ou pré-pintada de 0.4 a 0.8 mm. Bobina com revestimento colorido exige rolos polidos e uma primeira passagem mais lenta, porque uma superfície áspera de rolo marca a tinta. Nosso guia de seleção de bobinas aborda as contrapartidas, e a calculadora de bobinas metálicas dimensiona a bobina para uma corrida de produção.
A IBR 686 é a chapa padrão sul-africana. A IBR 890 cobre mais área por chapa e atende a telhados grandes, onde menos sobreposições laterais fazem diferença. Ambas usam nervura de 37 mm de altura, mas o número de painéis e a largura da bobina diferem, portanto os jogos de rolos não são intercambiáveis.


São esses os desenhos que usamos para fabricar as ferramentas. A chapa 686 mostra 740 mm no total, 686 mm de cobertura, passo de nervura de 171.5 mm e topo de 35 mm. A chapa 890 mostra 938 mm no total, 890 mm de cobertura e topo de 33 mm. O enrijecedor do vale aparece nas duas e costuma ser omitido em jogos de rolos de baixo custo.
| Item | IBR 686 | IBR 890 |
|---|---|---|
| Largura total | 740 mm | 938 mm |
| Cobertura efetiva | 686 mm | 890 mm |
| Número de painéis | 4 | 5 |
| Altura da nervura | 37 mm | 37 mm |
| Passo das nervuras | 171.5 mm | 178 mm na borda, 112 mm no vale |
| Topo da nervura | 35 mm | 33 mm |
| Espessura da banda | 0.4 a 0.8 mm | 0.4 a 0.8 mm |
Largura de cobertura não é largura de bobina. A diferença entre a largura total e a de cobertura é a sobreposição lateral. Um fornecedor que orçamenta sem anexar o desenho do perfil apresenta apenas um palpite. Peça o número de painéis, a largura do topo e a dimensão do enrijecedor e mande desenhar os rolos a partir dele. Por isso uma perfiladeira de chapas IBR feita para 686 não vira 890 trocando espaçadores. O guia de entrada, cada estação e a matriz de corte são dimensionados para uma única largura de tira.
A chapa para telhado sul-africana é normalmente um grau fino de alta resistência. ISQ 550 é a designação local, na mesma classe de resistência de G550 e S550GD. Bobinas mais macias DX51D ou S350GD se conformam com mais facilidade e são usadas onde o engenheiro permite. O grau altera a força de conformação, o retorno elástico e o acabamento dos rolos, por isso deve constar no pedido.
| Opção de bobina | Uso típico | Efeito na linha |
|---|---|---|
| GI, zinco Z180, 0.4 a 0.8 mm | Telhados no interior | Folga de rolos e potência de referência |
| GI, zinco Z275, 0.5 a 0.8 mm | Telhados no litoral | Rolos polidos, folga maior |
| Galvalume AZ150, 0.4 a 0.6 mm | Litoral e industrial | Acabamento cuidadoso dos rolos |
| PPGI, 0.4 a 0.6 mm | Residencial e comercial | Rolos limpos, suportes macios no empilhador |
| Grau de alta resistência 550 MPa | Vãos longos | Mais estações, mais potência do motor |
No litoral o revestimento importa mais que a cor. Obras no interior usam Z180, as do litoral pedem Z275 ou alumínio-zinco. A Associação Americana de Galvanizadores publica orientações sobre revestimentos, o Regulador Nacional de Especificações Obrigatórias abrange o quadro de especificações obrigatórias sul-africanas, e o catálogo de normas SANS é onde confirmar as edições vigentes das normas SANS 994 e SANS 121. Especifique o revestimento antes de definir a folga dos rolos, porque um revestimento espesso numa folga apertada descasca no topo da nervura.
Bobina pré-pintada exige rolos limpos, mesa de entrada com proteção e empilhador com suportes macios. Uma perfiladeira de chapas IBR que trabalha bem com GI nu ainda pode riscar PPGI no primeiro turno se a mesa de saída tiver rolos de aço sem revestimento.
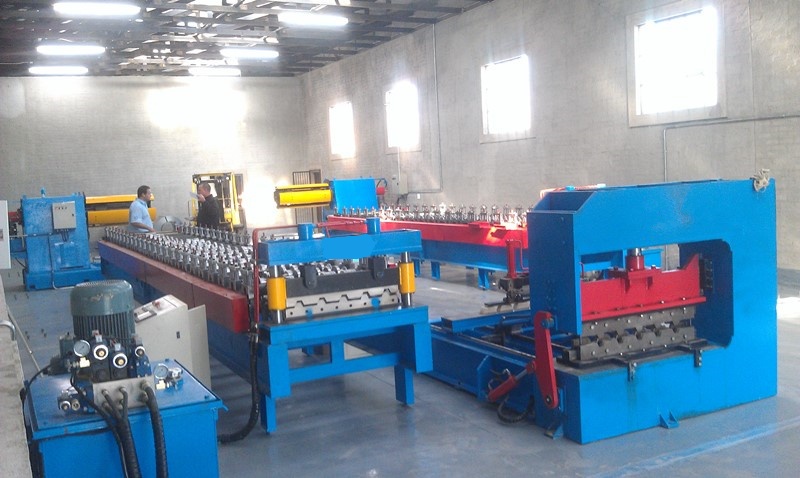
| Estação | Configuração padrão | Porque importa |
|---|---|---|
| Desbobinador | 3 a 5 t, manual ou hidráulico | Define o tempo de troca de bobina |
| Guia de entrada e nivelador | 7 ou 9 rolos | Elimina a memória da bobina em tira fina |
| Laminador de conformação | 18 a 22 postos | Forma nervuras e enrijecedores do vale |
| Corte hidráulico | Matriz conforme o perfil, unidade de 4 kW | Mantém a forma da nervura no corte |
| Mesa de saída | 6 a 12 m | Suporta a chapa mais longa |
| empilhador automático | Opcional, 15 a 25 m/min | Reduz mão de obra em chapas longas |
Uma perfiladeira de chapas IBR padrão começa com um desbobinador de 3 a 5 t. Um mandril de expansão hidráulica com carro de bobinas reduz a troca para cerca de 10 minutos, contra 20 a 30 minutos no mandril manual. Numa linha de 10 m/min essa diferença vale mais que um pequeno ganho de velocidade. A nossa página sobre o empilhador automático mostra as opções de empilhamento para chapas longas.

O nivelador costuma ficar de fora de um orçamento de baixo custo. Com bobina de 0.4 mm, a memória da bobina aparece como chapa torcida na saída. Sete ou nove rolos niveladores antes da primeira estação são um seguro barato. A visão geral da linha de perfiladeiras mostra onde fica cada estação, e a gama de perfiladeiras para chapas metálicas lista os outros perfis para os quais fabricamos laminadores.

Cada estação dobra um pouco a tira. Uma nervura de 37 mm formada em 18 a 22 estações leva cerca de 2 mm de dobra por estação. Comprimir isso em 12 estações duplica a dobra por estação, causando retorno elástico no topo, trincas no revestimento e uma chapa que não assenta plana sobre as terças.
Uma perfiladeira de chapas IBR com 20 estações é a configuração normal para bobina de 0.4 a 0.6 mm. Bobina fina de 0.3 mm ou graus de 550 MPa pedem mais estações, não menos. Os rolos são de GCr15 ou equivalente, temperados e polidos, em blocos de mancal com calços. Peça o número de estações e a dureza dos rolos por escrito.
Numa máquina de roll forming de chapa IBR, a transmissão por corrente é padrão nas linhas econômicas e exige verificações periódicas de tensão. A transmissão por engrenagens mantém o registro melhor a 15-20 m/min. Nenhuma altera o desenho do perfil — apenas quanto tempo o perfil permanece em tolerância. Já concluímos mais de 500 máquinas, e o número de stands é o item que nos recusamos a cortar por um preço menor.

A matriz de corte precisa acompanhar o perfil da nervura. Uma lâmina plana amassa o topo e deixa uma ponta aberta que não sobrepõe. A matriz conforme o perfil fecha ao redor da chapa já formada, mantendo a forma das nervuras até o corte. Na perfiladeira de chapas IBR, a hidráulica de corte com parada e unidade de 4 kW atende à faixa de 10 a 12 m/min.
Um encoder na estação de conformação define o comprimento. Espere mais ou menos 1 mm numa chapa de 6 m e mais ou menos 2 mm numa de 12 m. Um desvio maior normalmente indica patinação do encoder ou guia da matriz desgastada, não problema de software. Meça três chapas no início da corrida e três no fim.
Peça uma tesoura voadora apenas acima de 20 m/min. Ela mantém a tira em movimento e dá o corte mais limpo, mas custa mais e exige mais manutenção que a prensa de corte com parada. Para a maioria das fábricas de chapas para telhado não é o gasto certo.
Chapas dobradas ou curvas exigem uma estação de curvatura depois do laminador. É uma máquina separada de três rolos, não um ajuste da perfiladeira de chapas IBR. Comprar depois é possível, mas a altura de saída do laminador tem de casar com ela, portanto defina o layout antes de assinar o orçamento. Rolos de crimpagem enrijecem a sobreposição em telhados de baixa inclinação. As duas opções aumentam o comprimento da linha, então meça o espaço incluindo a mesa de saída para a chapa mais longa.
Uma perfiladeira de chapas IBR de perfil único tem um jogo de rolos, uma matriz de corte e nenhuma troca. É a mais barata e a mais repetível. Uma fábrica que vende um só perfil em volume deve optar por essa configuração.
Para dois perfis, a resposta comum é uma perfiladeira de dupla camada com dois jogos de rolos numa mesma estrutura e um desbobinador compartilhado. O jogo superior produz IBR, o inferior produz chapa ondulada ou um perfil caixa. A troca é uma seleção de embreagem e a substituição da matriz, cerca de 5 a 15 minutos. Uma perfiladeira de junta em pé é um layout diferente e pertence a uma linha própria.
686 e 890 não formam um par de dupla camada. As larguras totais diferem quase 200 mm, então o guia, todas as estações e a matriz mudam. Fábricas que precisam dos dois tamanhos operam duas linhas ou compram um laminador de cassete, em que a seção de conformação sai por inteiro. O cassete custa mais no início, mas mantém um desbobinador, uma unidade hidráulica e um sistema de controle.
Uma perfiladeira de chapas IBR de 20 estações, com velocidade de 10 a 12 m/min, usa tipicamente um motor principal de 5.5 kW, uma unidade hidráulica de 4 kW e cerca de 12 kW de carga instalada. Confirme a alimentação da fábrica antes de montar o painel. 380 V 50 Hz, 415 V 50 Hz e 220 V 60 Hz são comuns nos mercados que compram esta máquina. O caso da máquina IBR enviada para a África do Sul mostra uma configuração de 380 V 50 Hz.
As marcas de PLC e HMI devem constar no contrato, junto com o inversor, o encoder e os componentes de manobra. Peça um diagrama ladder e uma lista de peças de reposição. Protetores de corrente, parada de emergência nas duas pontas e um seccionador com cadeado são os itens mínimos de segurança. Toda perfiladeira de chapas IBR que enviamos leva um registro de fabricação ISO 9001 e componentes elétricos com marcação CE.
Antes de enviar uma perfiladeira de chapas IBR, faça o teste de aceitação na fábrica com a bobina que a planta vai usar de fato. Uma linha ajustada com DX51D macio se comporta de forma diferente com bobina de 550 MPa. Meça o perfil, rode um turno completo e meça de novo.
| Item verificado | Meta | Como medir |
|---|---|---|
| Cobertura e altura da nervura | Contra o desenho do perfil assinado | Paquímetro em três chapas |
| Comprimento de corte | Mais ou menos 1 mm em 6 m | Trena na primeira, na do meio e na última chapa |
| Forma da sobreposição lateral | Duas chapas encaixam à mão | Montagem a seco na bancada |
| Enrijecedor do vale | Presente em todos os vales | Visual, nas duas bordas da chapa |
| Superfície e revestimento | Sem trincas ou descascamento no topo | Visual após 30 peças |
| Estabilidade em corrida longa | Mesmas dimensões após 8 horas | Repetir as três primeiras verificações |
Guarde as amostras assinadas como referência para qualquer disputa futura sobre a forma do perfil. Um vídeo da perfiladeira de chapas IBR do teste ajuda quem não pôde viajar, e o formulário de pedido de orçamento é onde enviar o grau da bobina, o desenho do perfil e a alimentação da fábrica.
Q: Quantas estações de conformação uma perfiladeira de chapas IBR precisa?
A: Planeje 18 a 22 estações para bobina de 0.4 a 0.8 mm, com 20 como configuração usual. Menos estações obrigam cada passe a dobrar demais, causando retorno elástico no topo e trincas no revestimento de zinco.
Q: Qual largura de bobina uma perfiladeira de chapas IBR precisa para 686?
A: O desenho pede 740 mm no total para dar 686 mm de cobertura efetiva. A IBR 890 precisa de 938 mm no total para 890 mm de cobertura. Confirme ambos com o desenho fornecido com a máquina, porque o guia e a matriz de corte são feitos para uma só largura.
Q: Uma perfiladeira de chapas IBR pode fazer 686 e 890?
A: Não ajustando apenas os espaçadores. As larguras da tira diferem quase 200 mm, então o guia, todas as estações e a matriz precisam mudar. As fábricas operam duas linhas ou um laminador de cassete. Uma máquina de dupla camada combina perfis que compartilham a largura da bobina, como IBR e ondulado.
Q: Qual é a velocidade de uma perfiladeira de chapas IBR?
A: Uma linha padrão de 20 estações roda na faixa de 10 a 12 m/min e produz cerca de 3,000 metros lineares num turno de 8 horas, já descontadas as trocas de bobina. Linhas econômicas rodam na faixa de 6 a 8 m/min. Linhas na faixa de 15 a 20 m/min exigem acionamento por engrenagens, tesoura voadora e empilhador automático para valer a pena.
Q: Qual tolerância de comprimento de corte uma perfiladeira de chapas IBR deve manter?
A: Mais ou menos 1 mm numa chapa de 6 m e cerca de mais ou menos 2 mm em 12 m, vindos de uma prensa de corte com parada comandada por encoder. Meça três chapas no início da corrida e três no fim, não uma no meio.
Q: Uma perfiladeira de chapas IBR precisa de uma unidade de curvatura?
A: Só se a fábrica fornecer chapas dobradas ou curvas. A estação de curvatura é uma máquina separada de três rolos a jusante do laminador, portanto decida na etapa do pedido, enquanto a altura de saída e a mesa de saída ainda podem ser ajustadas a ela.
Q: Qual grau de bobina e qual revestimento devem constar no pedido?
A: ISQ 550 é o grau sul-africano de alta resistência mais comum, na mesma classe de resistência de G550 e S550GD. Use Z180 no interior e Z275 ou alumínio-zinco perto do litoral. SANS 994 e SANS 121 definem os requisitos locais, portanto confirme as edições vigentes antes de usinar a folga dos rolos.
Q: O que o teste de aceitação na fábrica deve incluir?
A: Rode pelo menos 30 chapas com a bobina de produção e verifique a cobertura, a altura da nervura, o comprimento de corte, o encaixe da sobreposição lateral e o revestimento no topo. Monte duas chapas à mão para provar que a sobreposição fecha, repita as medições após um turno de 8 horas e guarde as amostras.
Última atualização: 2026-11-08
Histórico de alterações do artigo
2026-11-08: Página reescrita a partir de 316 palavras. Acrescentados os desenhos de perfil IBR 686 e IBR 890, quatro tabelas de especificações, oito perguntas frequentes, seis fotos da oficina, detalhes de corte e troca de perfil e uma lista de verificação de aceitação na fábrica.
Gatilhos para a próxima revisão
SANS 994 ou SANS 121 é revisada e as tolerâncias do perfil ou os mínimos de revestimento mudam
Um laminador de cassete ou uma tesoura voadora se torna opção padrão na linha IBR
Um novo número de painéis IBR ou largura de cobertura entra no mercado da África Austral

Step Beam Roll Forming Defects: Bow, Twist, and Beam Sag...
Ler mais
What Is a Cable Tray Roll Forming Machine? How It...
Ler mais
Steel Silo Roll Forming: 4 Profiles for Grain and Cement...
Ler mais
Two Cable Tray Roll Forming Machines Ready to Ship to...
Ler mais English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia